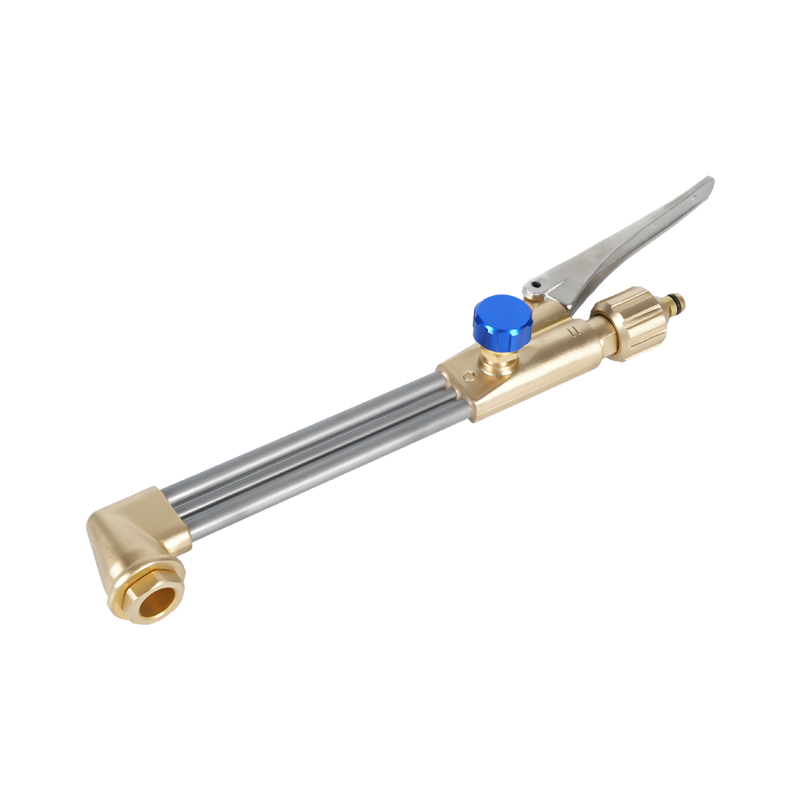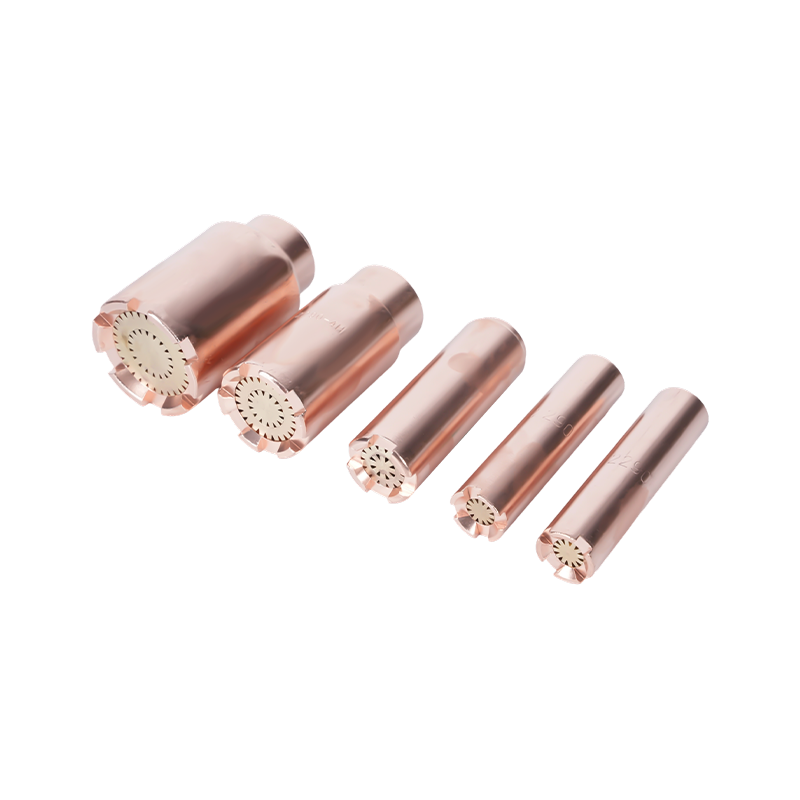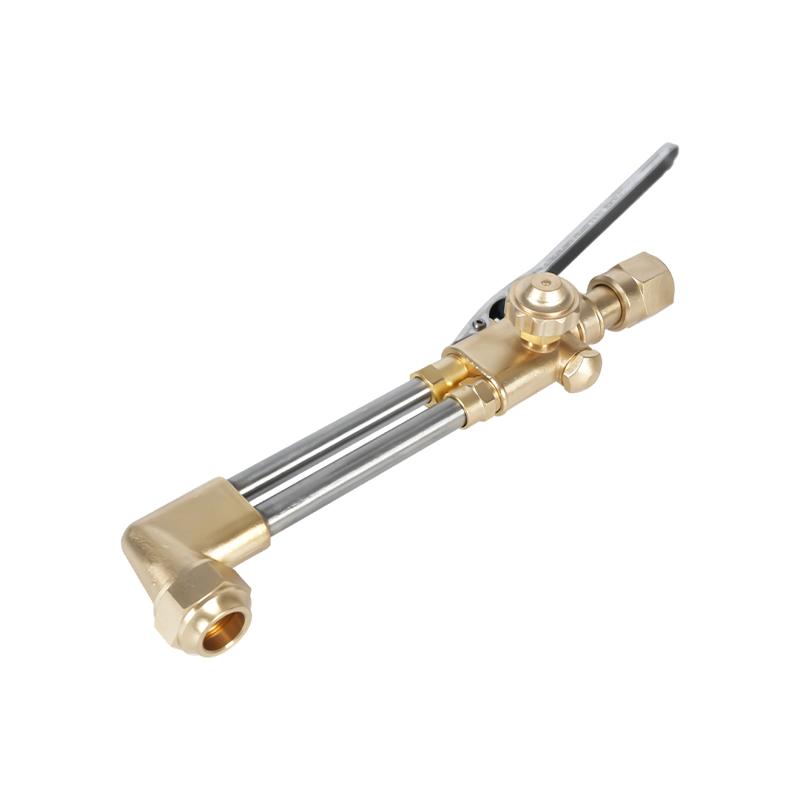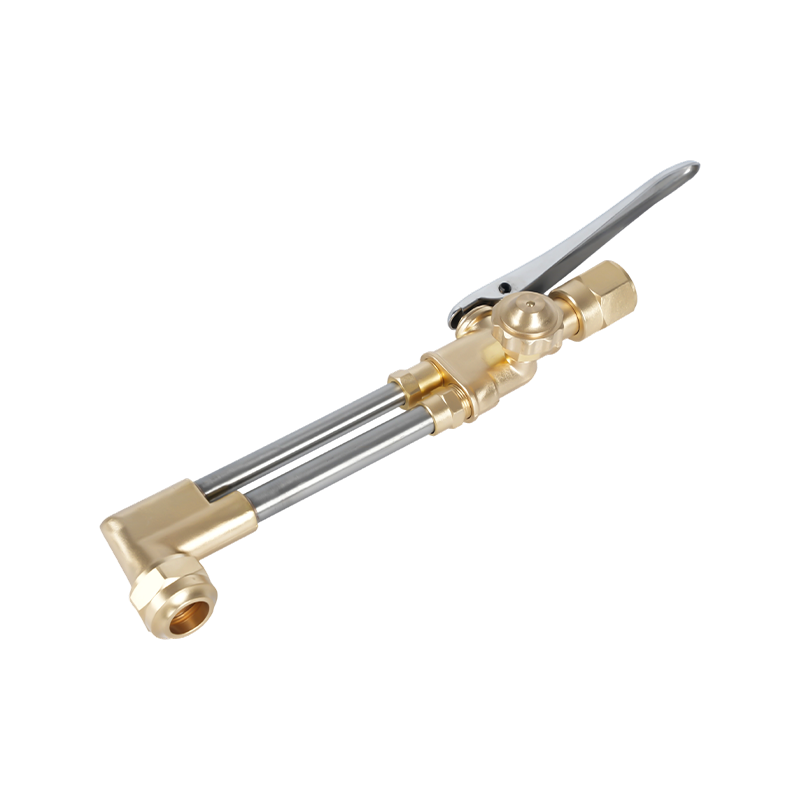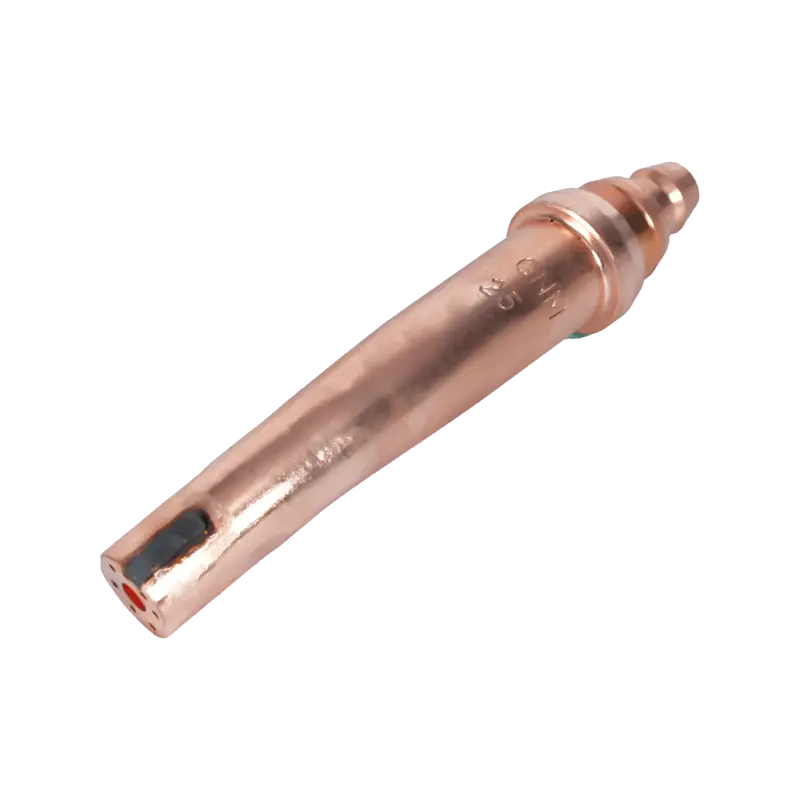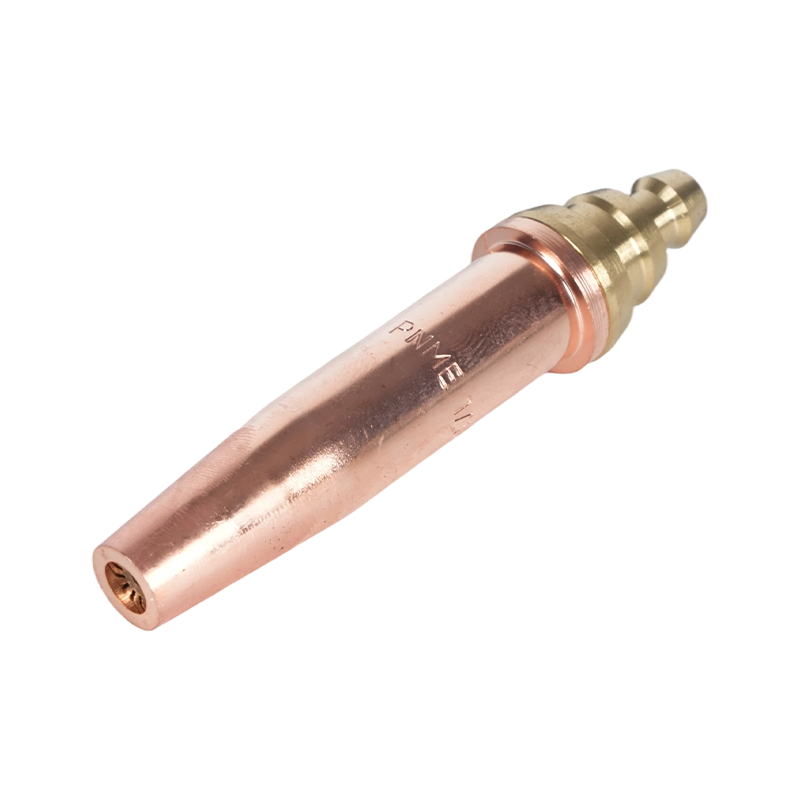
Skærespidsen er den mest konsekvenskomponent i ethvert oxy-fuel-system. Regulatorer styrer trykket, slanger leverer gas, og brænderens krop giver håndtaget - men spidsen afgør, om snittet er rent eller ujævnt, hurtigt eller trægt, sikkert eller tilbøjeligt til at give bagslag. At vælge spidsen rigtigt og betjene den korrekt adskiller et konsekvent, produktivt snit fra spildt gas og efterbearbejdning. Denne guide dækker alt fra tipdesignprincipper til praktiske feltteknikker og fejldiagnose.
Hvad Oxy Fuel Cutting Tips faktisk gør
En oxy-fuel skærespids har to forskellige funktioner, der sker samtidigt. Den ydre ring af små huller - forvarmningsåbningerne - leverer en blanding af brændstofgas og oxygen til at producere en forvarmningsflamme. Denne flamme opvarmer basismetallet til dets antændelsestemperatur: omkring 1.600–1.800 °F (870–980 °C) for blødt stål. Den centrale boring tjener et helt andet formål: den leverer en højtryksstråle af ren skærende ilt der kemisk oxiderer det forvarmede stål og blæser det resulterende smeltede jernoxid (slagge) ud af skæret.
Denne sondring har praktisk betydning. Forvarmningsflammen skærer ikke - den betinger metallet. Den skærende iltstrøm udfører selve afskæringen gennem en kemisk reaktion, ikke brutal termisk smeltning. Enhver faktor, der forringer skæreiltstrømmen - lavt tryk, forurenet boring, forkert afstandsafstand - påvirker direkte skærekvaliteten, uanset hvor godt forvarmningsflammen ser ud.
Spidserne er fremstillet i ét stykke (solid kobber) eller to-delt design (messing indvendig med kobber yderside). Todelte spidser er mere almindelige i produktionsmiljøer, fordi det indre stykke kan udskiftes uafhængigt, når forvarmningsåbningerne slides, uden at kassere den ydre krop. Spidser i ét stykke er enklere og foretrækkes ofte til håndskæring, hvor udskiftningsfrekvensen er lavere.
Valg af den rigtige spids: Størrelse, boringstype og brændstofgas
Tre variabler styrer valg af spids: materialetykkelse, design af skærende iltboring og brændstofgassen i brug. Valg af tykkelse alene - uden at tage højde for boringstype og brændstofkompatibilitet - er den mest almindelige kilde til dårlig skærekvalitet i marken.
Spidsstørrelse og materialetykkelse
Spidsstørrelsen bestemmer diameteren af den centrale skæreiltboring og størrelsen af forvarmningsåbningerne. Den korrekte spidsstørrelse er altid tilpasset materialetykkelsen , ikke til en foretrukken trykindstilling eller skærehastighed. Brug af en overdimensioneret spids på en tynd plade forårsager overskydende varmetilførsel, vridning og brede, ujævne snit. Brug af en underdimensioneret spids på en tyk plade giver ufuldstændig oxidation, kraftig slaggevedhæftning og en manglende evne til at fuldføre skæringen i dybden.
| Materiale tykkelse | Typisk spidsstørrelse | Ilttryk (PSI) | Skærehastighed (IPM) |
|---|---|---|---|
| 1/8 tommer (3 mm) | 000/0 | 20-25 | 20-26 |
| 1/4 tommer (6 mm) | 0/1 | 25-35 | 16-22 |
| 1/2 tommer (13 mm) | 1/2 | 35-45 | 12-18 |
| 1 tommer (25 mm) | 2/3 | 40-55 | 10-14 |
| 2 tommer (50 mm) | 3/4 | 45-65 | 7-10 |
| 4 tommer (100 mm) | 4/5 | 55-80 | 4-7 |
Cylindrisk boring vs. divergerende boring
Skærende iltboringer kommer i to indvendige geometrier, hver optimeret til et forskelligt tykkelsesområde. Cylindriske boringsspidser opretholde en konstant diameter gennem hele boringens længde og fungere bedst ved omkring 40 PSI. De er standardvalget til håndskæring og maskinskæring af materiale op til 3/8 tomme (10 mm) tykt. Divergerende boringsspidser blusse udad mod udgangen, hvilket tillader den skærende iltstrøm at udvide sig til supersonisk hastighed. De arbejder ved højere tryk - typisk 75 til 100 PSI - og leverer hurtigere skærehastigheder med lavere iltforbrug pr. fod af snit på plade tykkere end 3/8 tomme. For de fleste CNC-oxyfuel-maskiner, der skærer tunge plader, er divergerende boringsspidser det rigtige valg. For en detaljeret sammenligning af, hvordan valg af brændstofgas interagerer med spidsboringsdesign og flammetemperatur, se vores skærebrændertemperaturer og sammenligning af brændstofgas .
Brændstofgaskompatibilitet
Skærespidser er ikke udskiftelige på tværs af brændstofgasser. Acetylenspidser har et specifikt forvarmningsåbningsmønster og størrelse, der passer til acetylens koncentrerede indre keglevarme og dets støkiometriske oxygen-til-brændstof-forhold på ca. 1:1. Propan- og propylenspidser har flere og større forvarmningsåbninger for at kompensere for disse gassers lavere indre kegletemperaturer og deres højere iltbehov - propan kræver cirka 4,5 dele ilt pr. del brændstof. Brug af en acetylenspids med propan udsulter forvarmningsflammen og producerer ufuldstændig opvarmning; Brug af en propanspids med acetylen skaber en alt for stor, ukontrolleret forvarmningsflamme. Bekræft altid, at spidsen er klassificeret til den specifikke brændstofgas, der bruges.
Opsætning til et rent snit
Selv en spids af korrekt størrelse giver dårlige resultater, hvis tryk, flamme og afstand ikke er indstillet korrekt, før skæringen begynder.
Indstil trykket ved spidsen, ikke ved regulatoren. Lange slangeløb og smalle slangediametre skaber et målbart trykfald mellem regulatorudløbet og brænderen. For kørsler på mere end 25 fod, fastgør testmålere ved brænderens indløb for at måle det faktiske leveringstryk, og juster derefter regulatoren opad, indtil målerne på brænderens side aflæser de værdier, der er angivet i tipskemaet. Skæring fra regulatortryk alene på lang sigt er en almindelig årsag til træge snit og kraftig slagge. For en fuldstændig opdeling af gasvalg og sikker trykstyring henvises til vores oxy-fuel sikkerhed og gas valg guide .
Indstil en neutral flamme før skæring. Tænd brænderen kun på brændstof, og indfør derefter forvarmning af ilt, indtil den indre kegle skærpes til et veldefineret lyseblåt punkt omgivet af en klar ydre kappe. Dette er den neutrale flamme - det korrekte udgangspunkt for stort set al stålskæring. En oxiderende flamme (kortere, mere spids kegle med et lilla skær) oxiderer metaloverfladen for tidligt og producerer en varmepåvirket zone, der modstår ren skæring. En karburerende flamme (blød, fjerbeklædt kegle med en sekundær orange konvolut) afsætter kulstof på metaloverfladen og forringer også skærekvaliteten.
Oprethold ensartet afstandsafstand. For de fleste håndskæringsspidser er den korrekte afstand 1/8 til 1/4 tomme (3–6 mm) mellem spidsfladen og arbejdsemnets overflade. For tæt på, og spidsen overophedes, tilstoppes forvarmningsåbningerne med sprøjt, og risikoen for tilbagebrand øges. For langt, og den skærende iltstrøm mister sammenhæng, før den når metallet, hvilket producerer en bred, afrundet kerne og tungt slagg.
Bekræft, at metallet har nået antændelsestemperaturen, før du åbner skæreilten. Den korrekte visuelle indikator er en lys kirsebærrød til orange-hvid glød ved gennemboringspunktet. En nyttig felttest: Tryk let på skæreilthåndtaget - hvis metallet straks begynder at gnister og oxidere, er det klar. Hvis det blot afkøles og mørkere, fortsæt med forvarmningen.
8 praktiske tips til bedre snit
Følgende teknikker adresserer de mest almindelige kilder til inkonsistente resultater i både hånd- og maskinel oxyfuel skæreoperationer.
- Brug tipskemaet til dit specifikke mærke. Strømningshastigheder og åbningsdimensioner varierer mellem producenterne selv for den samme nominelle spidsstørrelse. Et tipdiagram fra et mærke bør aldrig anvendes på et andet mærkes tips.
- Spænd din skærende hånd. Til håndskæring skal du støtte brænderens hånd med den frie hånd hvilende på arbejdsemnet eller en stabil referenceflade. Brænderens slingre på selv 1/16 tomme producerer synlige bølger i den afskårne kant.
- Gennembor med en vip, og gå derefter vinkelret. Når du gennemborer midterpladen i stedet for at starte fra en kant, skal du vippe brænderen 15-20 grader væk fra kørselsretningen, mens du åbner skæreilten. Dette leder den indledende slaggeudstødning væk fra spidsfladen. Når gennemboringen er færdig, skal du bringe brænderen tilbage til vinkelret og begynde skæringen.
- Rul ind i kanterne, rul ud ved afslutning. Når du starter ved kanten af den tykke plade, skal du rulle brænderen fra en vinklet position til vinkelret, når du går ind i snittet. Ved slutningen af snittet skal du rulle brænderen udad for at sikre, at bunden af snittet skærer rent - uden dette forbliver den sidste tomme af et tykt snit ofte delvist forbundet.
- Tilpas rejsehastigheden til gnisterne. Ved den korrekte kørehastighed kommer skæreiltstrømmen ud fra bunden af arbejdsemnet i en let slæbende vinkel (5-10 grader bag brænderens retning). Hvis åen løber ud lodret, er rejsehastigheden for langsom. Hvis den forlader med en udtalt fremadhældning, er hastigheden for høj, og snittet er ikke helt gennemtrængende.
- Hold spidsen ren under drift. Opbygning af sprøjt på spidsfladen under lange snit nedbryder gradvist forvarmningsflammens form og kan få skæreiltstrømmen til at afbøje. En kort pause for at rense med en spidsrenserfil genopretter ydeevnen uden en fuldstændig nedlukning.
- Luk brændstof før ilt ved nedlukning. Når du slukker for brænderen, skal du først lukke brændstofventilen, derefter skæreilten og derefter forvarmningsilten. Denne sekvens forhindrer en brændstofrig tilstand ved spidsen under nedlukning, hvilket er den primære årsag til interne sodaflejringer og bagslag ved næste tænding.
- Følg alle sikkerhedsforanstaltninger uden undtagelse. Flashback-afledere på begge slanger, lækagetest før hver session og korrekt PPE er ikke til forhandling. For en komplet sikkerhedstjekliste, der er specifik for skærebrænderspidser, se vores guide vedr sikkerhedsforanstaltninger for skærebrænderspidser .
Diagnosticering af dårlig snitkvalitet
De fleste oxybrændstofskæringsdefekter spores tilbage til en af fire grundlæggende årsager: forkert spidsstørrelse, forkert tryk, forkert kørehastighed eller en forurenet eller slidt spids. Tabellen nedenfor dækker de mest almindelige symptomer og deres korrigerende handlinger.
| Symptom | Mest sandsynlig årsag | Korrigerende handling |
|---|---|---|
| Tung slagge/hård slagg, der ikke brækker rent af | Rejsehastighed for høj; ilttryk for lavt; spidsen er for lille til tykkelsen | Langsom rejsehastighed; øg ilttrykket til tipdiagramspecifikation; opgradere tipstørrelse |
| Afrundet, bred snit overkant | Afstandsafstanden er for stor; rejsehastigheden er for langsom | Reducer afstand til 1/8-1/4 in; øge rejsehastigheden |
| Fuglende eller uregelmæssigt skåret ansigt | Spidsåbninger tilstoppede eller beskadigede; flamme ustabilitet | Rengør eller udskift spidsen; kontroller for bøjede eller sprøjtede åbninger |
| Skåret trænger ikke ind i dybden (især tyk plade) | Ilttryk for lavt ved brænderen (trykfald); spidsboringen for lille | Mål trykket ved brænderen med testmålere; kompensere ved regulator; tjek spidsstørrelsen |
| For lang forvarmningstid før skæringen kan starte | Forkert spidstype til brændstofgas (for få/små forvarmningsåbninger til propan/propylen) | Skift til en propan- eller propylenklassificeret spids med større forvarmningsåbninger |
| Bølget eller drivende skærelinje | Ustabilitet af fakkelhånd; ujævn kørehastighed | Brug en styreskinne eller ligekantsklemme; bøjle skærende hånd på emnet |
| Bagslag eller vedvarende knald | Tip overophedning; afstanden for lille; spids ansigt forurenet | Øg standoff; lad spidsen køle af; ren spids ansigt; kontroller for sprøjtblokering |
Vedligeholdelse af tip og hvornår skal udskiftes
Skærespidser slides forudsigeligt, og de fleste slidrelaterede ydeevnetab kan genvindes med simpel vedligeholdelse. Forvarmningsåbningerne er det første nedbrydningspunkt: Sprøjt fra skærezonen samler sig på spidsfladen, hvilket delvist blokerer åbningerne og forvrænger forvarmningsflammens form. Et sæt spidsrenserfile – størrelse, så de passer til åbningsdiametrene på dine spidser – fjerner denne ophobning på få sekunder. Rengør altid langs åbningens akse, ikke på tværs af den, for at undgå at forstørre eller omforme hullet.
Den centrale skæreiltboring er mere holdbar, men ikke immun over for skader. Tegn på slid på boringen inkluderer en synlig klokkeform ved udgangen til boringen, huller på borevæggene, der er synlige under forstørrelse, og en skærende iltstrøm, der blæser ud i stedet for at opretholde en tæt, sammenhængende stråle. En slidt skæreboring kan ikke genoprettes ved rengøring - spidsen skal udskiftes.
Udskift spidsen med det samme hvis nogen af følgende forhold er til stede: revner eller sprækker i spidskroppen; åbninger, der ikke kan genoprettes til runde med en spidsrenser; en boringsudgang, der er synligt deformeret; eller gentagne bagslag, selv efter rengøring og korrekt standoff er genetableret. Betjening af en beskadiget spids er en sikkerhedsrisiko, ikke kun et kvalitetsproblem. For todelte spidser skal du inspicere de indre og ydre komponenter separat - ofte kræver kun ét stykke udskiftning, hvilket reducerer omkostningerne til vedligeholdelse.
Opbevar spidserne i en dedikeret holder eller etui for at beskytte åbningerne og udgangen mod fysisk skade. Selv mindre buler eller skrammer på spidsfladen fra at blive tabt på et hårdt gulv kan forvrænge forvarmningsåbningerne nok til at kræve for tidlig udskiftning.