Hvad er Oxy-Fuel Cutting, og hvorfor sikkerhed kommer først
Oxy-brændstofskæring er en termisk proces, der kombinerer en brændstofgas med ren oxygen for at producere en højtemperaturflamme, der er i stand til at skære gennem flere tommer tykke jernholdige metaller. I modsætning til mekaniske skæremetoder kræver oxy-fuel ingen elektricitet, fungerer i marken eller på et butiksgulv og er fortsat en af de mest omkostningseffektive måder at skære tunge stålplader, strukturelle sektioner og rør på - hvilket er grunden til, at det har været en hjørnesten i fremstilling, konstruktion, nedrivning og bjærgning i over et århundrede.
De samme egenskaber, der gør skæring med oxybrændstof så kraftig, gør den også virkelig farlig, når den håndteres forkert. Processen sætter brændbare gasser under tryk, ren ilt, en åben ild, smeltet metalslagge og infrarød stråling i umiddelbar nærhed af operatøren. At forstå forbrændingstrekanten - brændstof, ilt og tænding - og at kontrollere alle tre er grundlaget for sikker oxy-fuel praksis. Forbrænding kræver alle tre elementer samtidigt; fjernelse af en af dem stopper reaktionen. Enhver sikkerhedsregel i oxy-fuel skæring eksisterer for at styre en eller flere sider af den trekant.
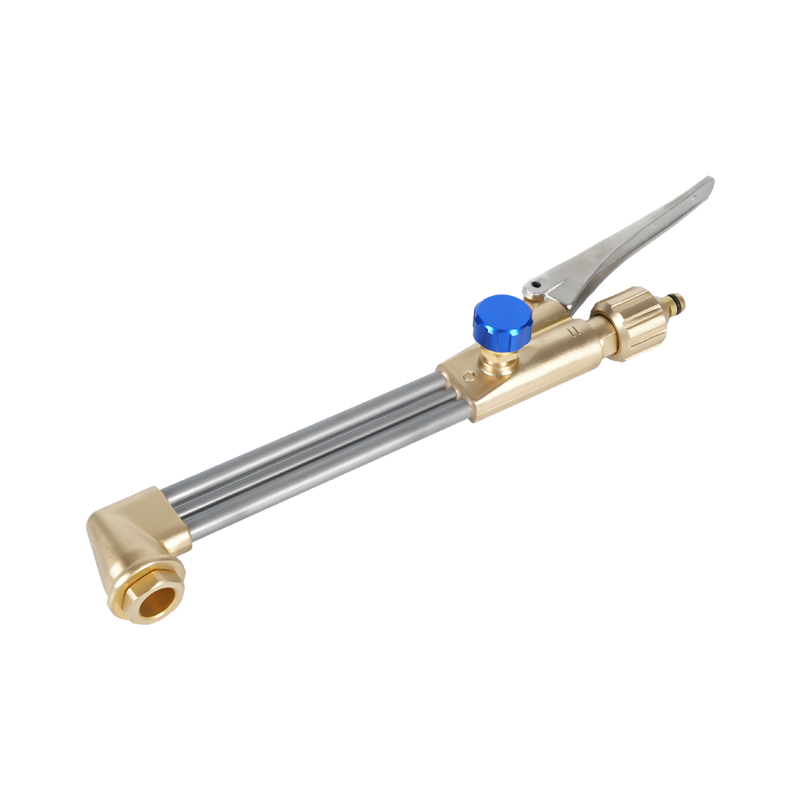
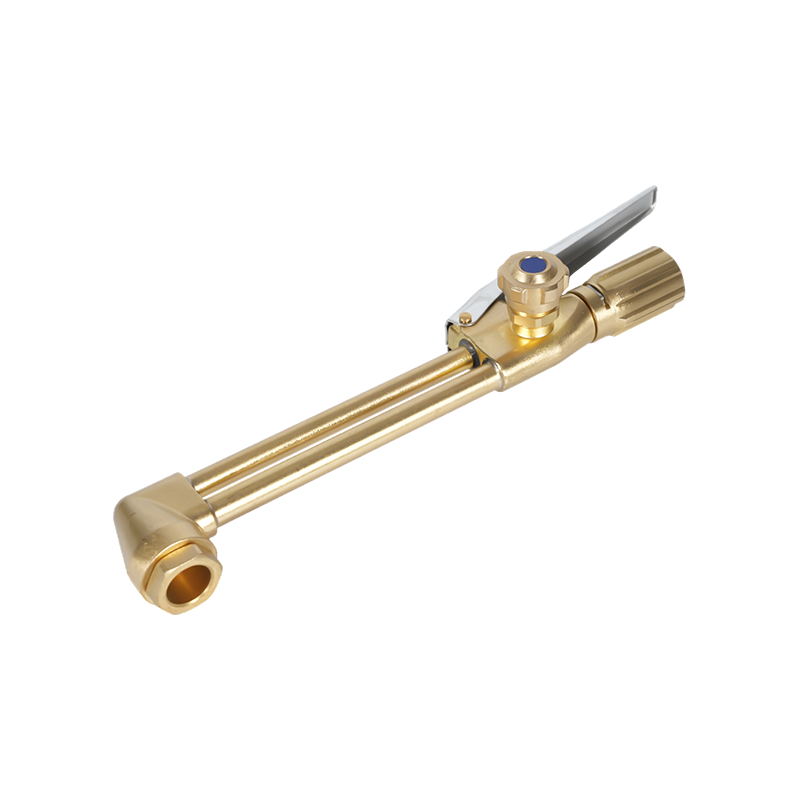
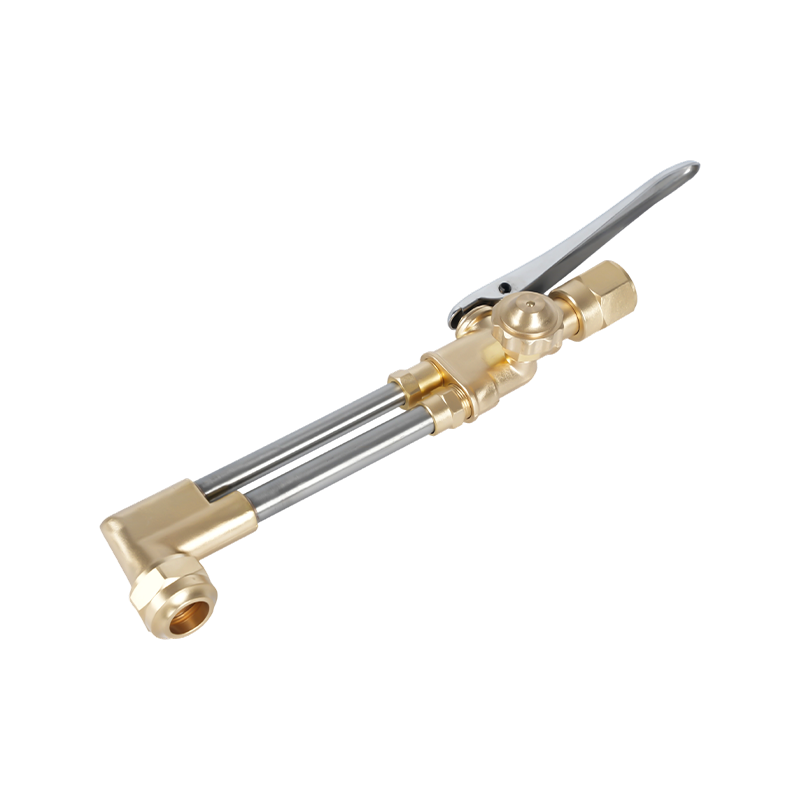
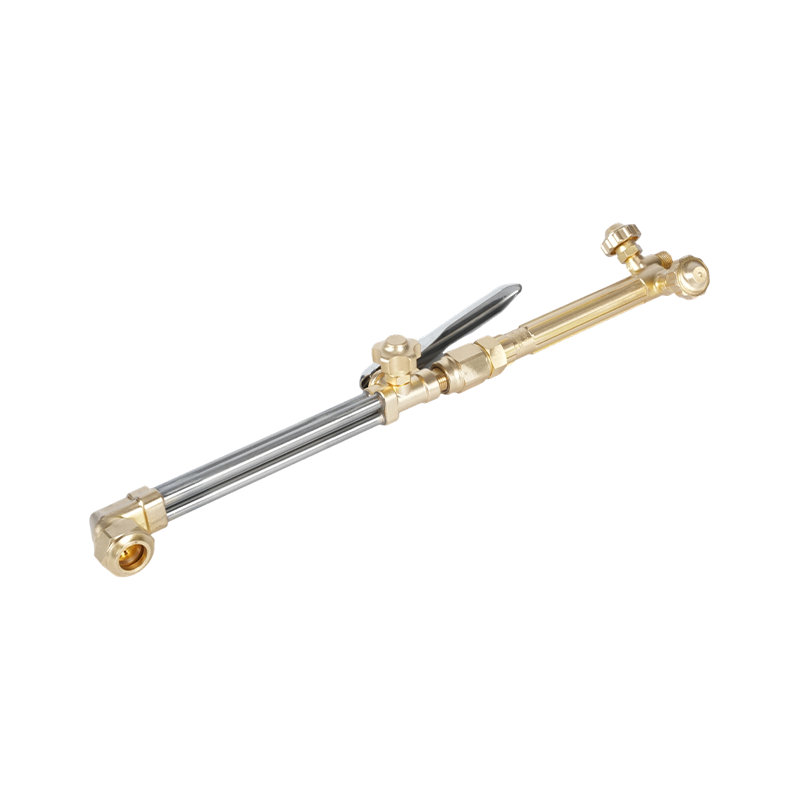
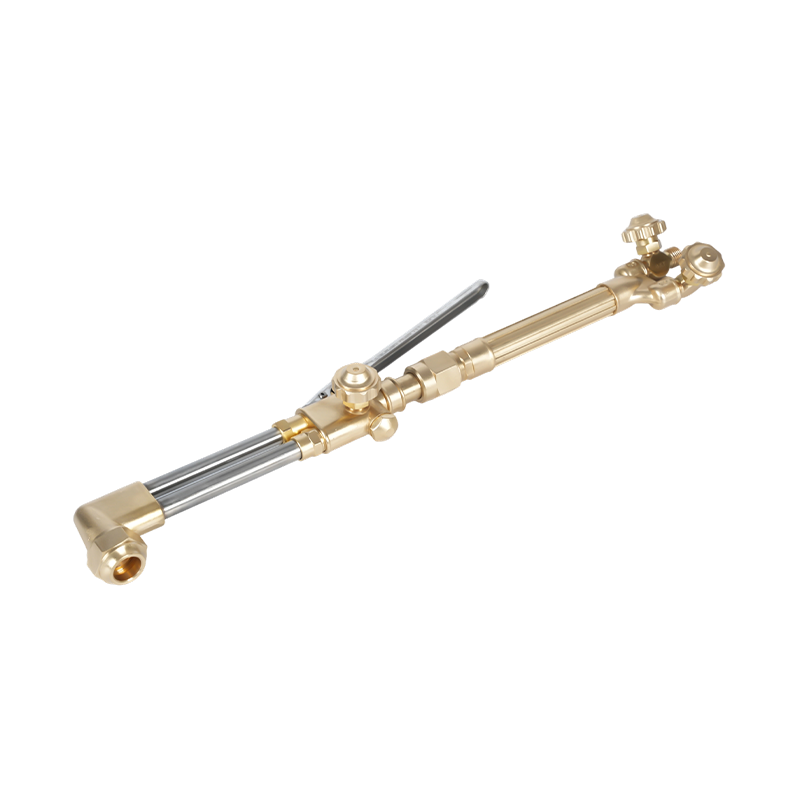
Denne vejledning dækker de primære brændstofgasser, der anvendes i skærebrændere , deres flammekarakteristika og fareprofiler og de væsentlige sikkerhedsprocedurer, der gælder, uanset hvilket brændstof der er i brug.
Forståelse af ilt: Oxidationsmidlet, ikke brændstoffet
En kritisk og ofte misforstået pointe: ilt er ikke brændstoffet i oxy-fuel skæring - det er oxidationsmidlet. Ilt kombineres kemisk med brændstofgassen for at frigive varme under forbrændingen, og en separat højtryks-iltstråle fra skærebrænderens centrale åbning er det, der faktisk får metallet til at brænde og blive udstødt fra skæret.
Ren oxygen, der bruges i skæreapplikationer, leveres med 99,5 % renhed eller højere, langt over de 21 %, der findes i atmosfærisk luft. Ved disse koncentrationer kan materialer, der normalt ikke er brændbare - inklusive fedt, olie, gummi og visse metaller - antændes eksplosivt. Dette er det vigtigste sikkerhedsprincip for håndtering af iltflasker og regulator: olie og fedt må aldrig komme i kontakt med iltudstyr, ventiler eller fittings. Selv en spormængde af petroleumssmøremiddel på en iltregulatorventil kan forårsage en voldsom brand eller eksplosion, når cylinderen åbnes.
Iltflasker skal opbevares lodret, sikret mod at vælte og holdes mindst 20 fod (6 meter) væk fra brændstofgasflasker eller adskilt af en brandsikker barriere på mindst 5 fod i højden. Åbn iltflaskeventilerne helt, når de er i brug; en delvist åben iltventil skaber en trykforskel ved sædet, der accelererer slid og øger risikoen for lækage.
Gas til skærebrænder: De fire primære brændstofmuligheder
Fire gasser udgør langt de fleste brændstofvalg til skærebrændere med oxybrændstof: acetylen, propan, propylen og MAPP-gas. Hver har en særskilt kemisk sammensætning, flammetemperatur, BTU-udgangsfordeling, krav om ilt-til-brændstofforhold og tilhørende sikkerhedsprofil. At vælge den rigtige brændstofgas til applikationen - og bruge udstyr, der er klassificeret til den specifikke gas - er en forudsætning for både ydeevne og sikkerhed.
Acetylen (C₂H₂): Varmeste flamme, højeste risiko
Acetylen er den mest udbredte brændstofgas til oxy-fuel skæring og den eneste brændstofgas, der er egnet til oxy-fuel svejsning. Den producerer den varmeste flamme af et almindeligt skærebrændstof på ca 5.720°F (3.160°C) , med størstedelen af dens varme - omkring 507 BTU - koncentreret i den indre flammekegle. Denne indre keglekoncentration er det, der giver acetylen dens hurtige gennemboringshastighed og minimale varmepåvirkede zone på skærekanter, hvilket gør det til det foretrukne valg til præcisionsskæring, tynd-til-medium pladearbejde og enhver applikation, hvor svejsekvaliteten umiddelbart ved siden af snittet betyder noget.
Acetylen har dog flere sikkerhedsmæssige begrænsninger end nogen anden brændstofgas. Det er kemisk ustabilt ved tryk over 15 PSI (1 bar) ; ved højere tryk kan acetylen nedbrydes eksplosivt uden ilt til stede. Af denne grund er acetylencylindre ikke hule - de er pakket med en porøs masse mættet med flydende acetone, som opløser acetylenet og holder det stabilt. Hvis en cylinder lægges på siden eller trækkes for hurtigt ud, kommer flydende acetone ind i slangen og brænderen, hvilket får flammen til at dryppe brændende opløsningsmiddel fra spidsen.
Den sikre udtagningshastighed fra en acetylenflaske må aldrig overstige en syvendedel af cylinderens samlede volumen i timen. Overskridelse af denne hastighed trækker acetone ud af den porøse masse sammen med gassen. Acetylen er også meget tilbøjelig til tilbageslag - en tilstand, hvor flammen bevæger sig baglæns gennem brænderen og slangen mod cylinderen. Der skal altid monteres tilbageslagsdæmpere på både brændstof- og iltledningerne, når der arbejdes med acetylen. Acetylen er lettere end luft; i tilfælde af en utæthed rejser det sig og kan samle sig i tagrum. Dens karakteristiske hvidløgslignende lugt kan påvises ved koncentrationer under 2 %, længe før den når sin nedre eksplosionsgrænse på 2,5 %.
Propan (C₃H₈): Økonomisk, High-BTU, Langsommere Pierce
Propan er det mest populære alternative brændstof til skæring af oxybrændstof, der primært værdsættes for dets væsentligt lavere omkostninger, brede tilgængelighed og enklere opbevaring sammenlignet med acetylen. Det giver en flammetemperatur på ca 5.122°F (2.828°C) - omkring 600°F køligere end acetylen - men med en væsentlig højere total brændværdi på omkring 2.600 BTU pr. kubikfod. Kritisk nok leverer propan det meste af sin varme i ydre flammekegle snarere end den indre kegle. Dette vender forbrændingsgeometrien fra acetylen: Propan udmærker sig ved at forvarme store masse og er yderst effektiv til opvarmning og bøjning, men kræver længere indledende forvarmningstider til skæring og resulterer i langsommere gennemboringshastigheder gennem starten af et snit.
Propan kræver et brændstof-til-ilt-forhold på cirka 1:4 (en del propan til fire dele oxygen), sammenlignet med 1:1 for acetylen. Dette højere iltbehov betyder, at propanskæreopsætninger forbruger ilt hurtigere, hvilket operatører skal tage højde for i cylinderplanlægningen til skæreopgaver med store mængder. Fordi propan er tungere end luft, synker det til gulvniveau i tilfælde af en lækage - hvilket skaber risiko for gasophobning i lavtliggende områder, gulvafløb og kældre. Opbevaringsområder skal ventileres i gulvniveau og holdes fri af antændelseskilder. Propanudstyr - regulatorer, slanger og brænderspidser - skal være klassificeret specifikt til propan; acetylenslanger og spidser er ikke udskiftelige.
Propylen (C₃H6): Mellemgrunden
Propylen indtager en præstationsposition mellem acetylen og propan. Dens flammetemperatur varierer fra ca 4.800°F til 5.300°F , og den leverer en samlet brændværdi på omkring 2.400 BTU pr. kubikfod. Ligesom propan leverer propylen det meste af sin varme i den ydre kegle - men med en højere BTU-værdi i den indre kegle end propan, hvilket giver den en kortere gennemboringstid og en skæreprofil, der minder mere om acetylen, end propan gør. Propylen kræver 3,5 dele ilt pr. del brændstof for fuldstændig forbrænding, lidt mere effektivt end propans 4:1-forhold.
Propylenskærespidser er designet med en 1/16" fordybning i spidsfladen for at tage højde for dets langsommere forbrændingshastighed sammenlignet med acetylen (13,5 fod pr. sekund versus 29 fod pr. sekund for acetylen). Brug af en acetylenspids med propylen vil resultere i en ustabil, ineffektiv flamme. Propylen betragtes generelt som en gas, der producerer mindre acetylen, og som producerer mindre acetylen-afbrændingstid. strukturelle skæreopgaver.
MAPP-gas (methylacetylen-propadien): Specialanvendelser
MAPP-gas - teknisk MPS (methylacetylen-propadien stabiliseret) efter afbrydelsen af den originale Dow Chemical-formulering - producerer en flammetemperatur svarende til propylen og en samlet brændværdi på ca. 2.400 BTU pr. kubikfod, med mest varme koncentreret i den sekundære kegle. Det kræver 2,5 dele ilt pr. del brændstof. MAPPs primære fordel i forhold til andre alternative brændstoffer er dens ydeevne i højtryksskæring under vand , såsom undervandsnedrivning, hvor dens stabilitet under tryk giver den en meningsfuld kant. Til standard overfladeskæring giver MAPP ingen væsentlige fordele i forhold til propylen eller propan og er typisk dyrere. Dens anvendelse i dag er stort set begrænset til opvarmning af små dele, lodning og specialundervandsarbejde.
Brændstofgassammenligning på et øjeblik
| Gas | Flammetemperatur (°F) | Total BTU/CF | Peak Heat Zone | O₂: Brændstofforhold | Bedste brug |
|---|---|---|---|---|---|
| Acetylen | ~5.720 | 1.470 | Indvendig kegle | 1:1 | Præcisionsskæring, svejsning, reparation |
| Propan | ~5.122 | 2.600 | Yderkegle | 4:1 | Opvarmning, bukning, skrotskæring |
| Propylen | 4.800-5.300 | 2.400 | Yderkegle | 3,5:1 | Generel skæring, renere finish |
| MAPP / MPS | ~5.300 | 2.400 | Yderkegle | 2,5:1 | Undervandsskæring, lodning |
Cylinder- og regulatorsikkerhed: Grundlaget for Oxy-Fuel Safety
De fleste oxyfuel-hændelser opstår ikke ved brænderens spids, men på cylinder- og regulatorniveau, hvor ukorrekt håndtering af trykgas skaber betingelserne for utætheder, brande og katastrofale fejl. Følgende praksis er ikke til forhandling, uanset hvilken brændstofgas der er i brug.
Læs altid cylinderetiketter. Cylindre er ikke universelt farvekodede - leverandører kan male cylindere i enhver farve. Antag aldrig en cylinders indhold baseret på farve alene. Hver cylinder bærer et FN-identifikationsnummer: UN 1072 for oxygen, UN 1001 for acetylen, UN 1978 for propan og UN 1077 for propylen. Hvis en cylinder ikke har nogen læsbar etiket, må den ikke bruges.
Opbevar cylindrene separat. Brændstofgas- og iltflasker skal opbevares mindst 20 fod fra hinanden eller adskilt af en brandsikker væg. Begge skal opbevares lodret og fastgjort til en fast struktur for at forhindre væltning. Acetylenflasker skal altid forblive oprejst - hvis en cylinder har været på siden, stil den oprejst og lad den hvile i mindst en time før brug for at lade acetonen genmætte den porøse masse, før gassen trækkes ud.
Efterse regulatorerne før hver brug. Kontroller regulatorventiler, sæder og gevind for olie, fedt, snavs og fysiske skader. Enhver forurenet komponent skal serviceres professionelt før brug. Når du åbner iltflaskeventilen, skal du stå til siden - ikke foran regulatoren - og åbne ventilen helt. For acetylen skal cylinderventilen ikke åbnes mere end tre fjerdedele af en omgang, hvilket gør det muligt at lukke ventilen hurtigt i en nødsituation. Alternative brændstofventiler kan åbnes helt.
Udfør en tryklækagetest før hver session. Med regulatorer tilsluttet, indstil oxygen til 10 PSI og luk flaskeventilen. Overvåg begge målere i to til tre minutter; ethvert trykfald indikerer en lækage, der skal lokaliseres og repareres, før brænderen tændes. Brug en sæbevandsopløsning - aldrig en åben ild - til at lokalisere utætheder ved fittings og tilslutninger. Gentag testen for brændstofgassiden.
Sikkerhedsprocedurer for slange, brænder og spids
Oxy-brændstofslanger er farvekodede og gevindkodede efter design for at forhindre farlige krydsforbindelser. Acetylen (og anden brændstofgas) slanger er røde og bruger venstregevind , der kan identificeres ved en rille bearbejdet på tværs af monteringsmøtrikken. Iltslanger er grønne og bruger højregevind uden rille. Denne tekniske beskyttelse betyder, at korrekte tilslutninger ikke kan foretages omvendt - men kun hvis operatøren bruger de korrekte, umodificerede slanger til hver gas. Erstat aldrig acetylenslanger med propan eller andre alternative brændstoffer; Propan nedbryder kemisk den indvendige foring af acetylen-klassificerede slanger, hvilket får den til at flage af og potentielt blokere brænderens spids eller regulator.
Før du tænder en lommelygte, skal begge slanger renses uafhængigt af hinanden. Indstil regulatoren til ca. 5 PSI, åbn brænderventilen kort for at tillade gas at strømme igennem og fortrænge enhver luft eller forurenende stoffer, og luk derefter ventilen. Udrensning eliminerer risikoen for en blandet gaslomme i slangen, der kan forårsage bagslag ved tænding.
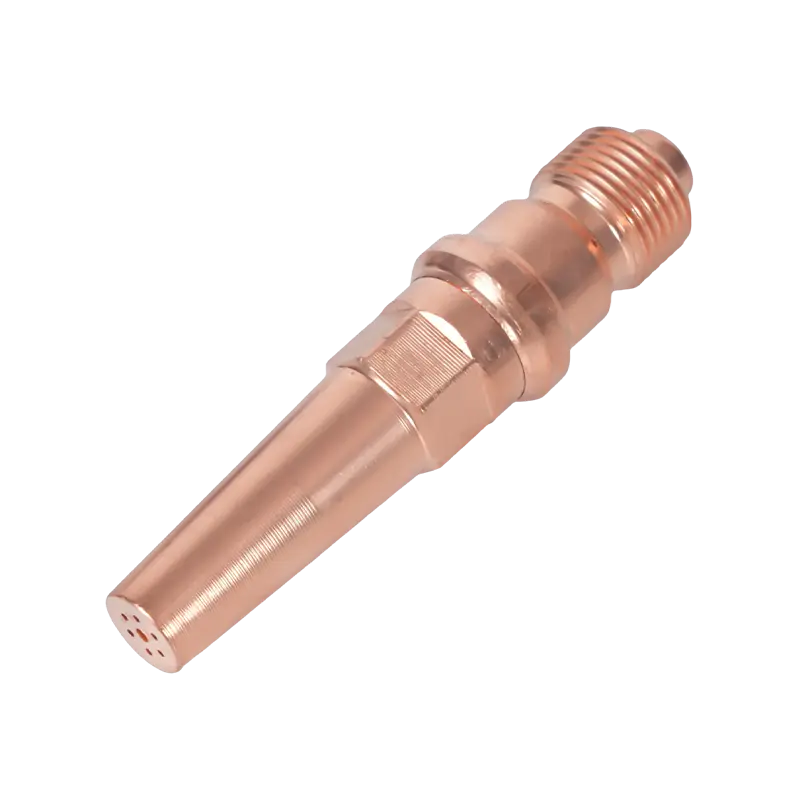
Undersøg brænderspidserne før hver brug. Acetylenspidser har en flad eller let konkav spidsflade. Alternative brændstofspidser forsænkes gradvist — propylen 1/16", MAPP 1/32", propan og naturgas 3/32". Brug af den forkerte spids til en brændstofgas ændrer flammegeometrien, effektiviteten og stabiliteten. Rengør snavsede eller tilstoppede spidser med dedikerede spidsrensere; brug aldrig wire eller bor, der kan forstørre åbningen.
Brug altid en friktionsgnistlighter til at antænde faklen - aldrig en tændstik, butanlighter eller åben ild. Åbn først brændstofventilen (ca. en kvart omgang), antænd med det samme, og indfør derefter langsomt ilt for at justere til en neutral flamme. En neutral flamme - hvor den indre kegle er veldefineret uden fjer og ingen overskydende ilttåge - er standard skæreflamme. En karburiserende (overskydende brændstof) flamme indikerer utilstrækkelig ilt; en oxiderende flamme (overskydende ilt) producerer en mindre, spids indre kegle og bør undgås på de fleste metaller, da den indfører oxider i snittet.
Backfire, Flashback og Emergency Response
To distinkte fakkelfejl kræver øjeblikkelig genkendelse og reaktion. A give bagslag er en kortvarig recession af flammen tilbage i fakkelspidsen, normalt ledsaget af et højt pop. Det er oftest forårsaget af at røre spidsen til emnet, arbejde ved forkert tryk eller en snavset spids. I de fleste tilfælde slukker flammen selv og kan tændes igen, efter at spidsen er afkølet og efterset. En bagslag er et advarselsskilt, ikke en mindre gener - det indikerer en tilstand, der, hvis den ikke rettes, kan eskalere.
A flashback er langt mere alvorligt: Flammen brænder tilbage gennem brænderens krop og ind i slangen mod cylinderen. Flashback kan identificeres ved en høj hvinende eller hvæsende lyd fra faklen, vedvarende flamme ved faklens krop uden nogen synlig flamme i spidsen eller usædvanligt varme lommelygtehåndtag. I tilfælde af tilbageslag: luk iltbrænderventilen med det samme, og luk derefter brændstofventilen. Sluk ikke bare for brændstoffet først - fjernelse af brændstoffet, mens ilt fortsætter med at strømme, kan trække flammen længere tilbage. Luk begge cylinderventiler efter at have lukket begge brænderventiler. Lad alt udstyr køle helt af, før du inspicerer for skader. Genbrug ikke udstyr, der har oplevet et flashback, før det er blevet professionelt inspiceret og certificeret.
Tilbageslagsafledere - installeret ved brænderens krop eller regulatorudtag på både brændstof- og iltledningerne - indeholder kontraventiler og termiske afskæringer designet til at stoppe et tilbageslag, før det når slangerne og cylindrene. De er obligatoriske i mange jurisdiktioner for acetylensystemer og anbefales kraftigt til alle oxy-fuel opsætninger uanset brændstoftype.
Krav til personlige værnemidler og arbejdspladser
Oxy-brændstofskæring producerer gnister, smeltet slagge, ultraviolet og infrarød stråling, metaldampe og forbrændingsbiprodukter. Personlige værnemidler skal håndtere alle disse farer samtidigt.
Øjen- og ansigtsbeskyttelse er ikke til forhandling. Et helsvejseskjold med filterlinser vurderet til den passende nuance til skæring - typisk skygge 3 til 6 for oxy-fuel arbejde afhængigt af intensitet - båret over sikkerhedsbriller giver både den nødvendige optiske beskyttelse og stænkbeskyttelse mod slagger. Processen producerer infrarød stråling i tilstrækkelige mængder til at forårsage skade på hornhinden ved gentagen ubeskyttet eksponering.
Til beskyttelse af kroppen foretrækkes tætvævede naturlige fibre frem for syntetiske stoffer. Uld er naturligt flammehæmmende; denim giver rimelig beskyttelse. Syntetiske stoffer - polyester, nylon, akryl - smelter snarere end forkuller og forværrer dramatisk forbrændingsskader. En læder- eller brandsikker svejsejakke, læderhandsker og læderstøvler uden synlige snørebånd giver den lagdelte beskyttelse, der er passende til skærearbejde. Undgå opadvendte skjortemanchetter, åbne skjortekraver og bukseben med manchetter - disse fungerer som opsamlingssteder for faldende gnister og slagger.
Arbejdsområdet skal til enhver tid være godt ventileret. Oxybrændselsskæring af belagt, galvaniseret eller malet stål genererer metalrøg, der inkluderer zinkoxider, blyforbindelser og andre giftige biprodukter afhængigt af basismaterialet og belægningen. Lokal udsugningsventilation eller som minimum et åndedrætsværn, der er klassificeret til metalrøg, er påkrævet ved skæring af coatede materialer. Arbejdsområdet skal være ryddet for brændbare materialer i en radius på mindst 35 fod (10 meter) i alle retninger, før enhver skæring begynder, og en brandvagt bør forblive på plads i mindst 30 minutter efter skærestop, da slagger kan antænde brændbare stoffer, der ikke umiddelbart er synlige fra skærepositionen.