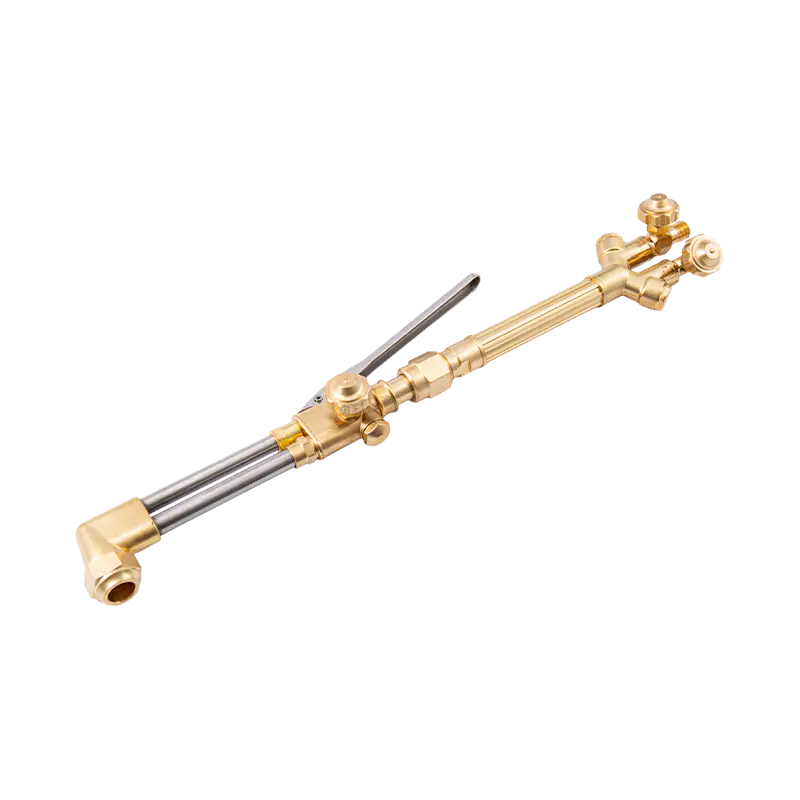
Oxy-acetylen skærebrændertemperatur: Hvad du behøver at vide
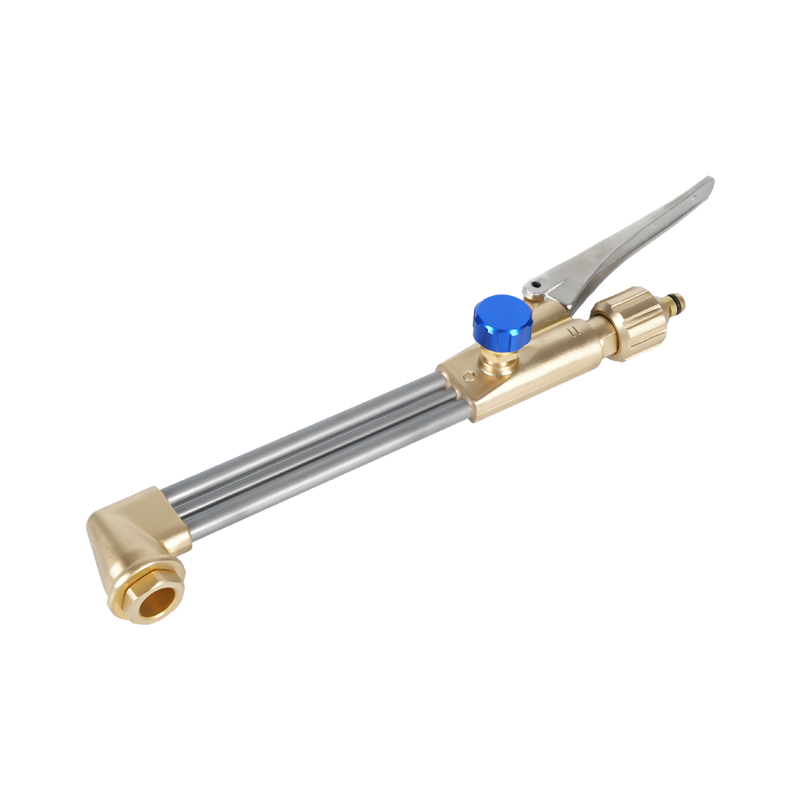
Den oxy-acetylen skærebrænder producerer en af de højeste flammetemperaturer, der kan opnås med standard industrielt gasudstyr. Når oxygen og acetylen forbrænder sammen, når den resulterende flamme ca 3.480°C til 3.500°C (6.296°F til 6.330°F) — højere end nogen anden almindeligt anvendt brændstofgaskombination i svejse- og skærepraksis. Denne ekstreme varme er det, der gør oxy-acetylen til det benchmark-brændstofsystem, som alle alternative skæregasser måles på.
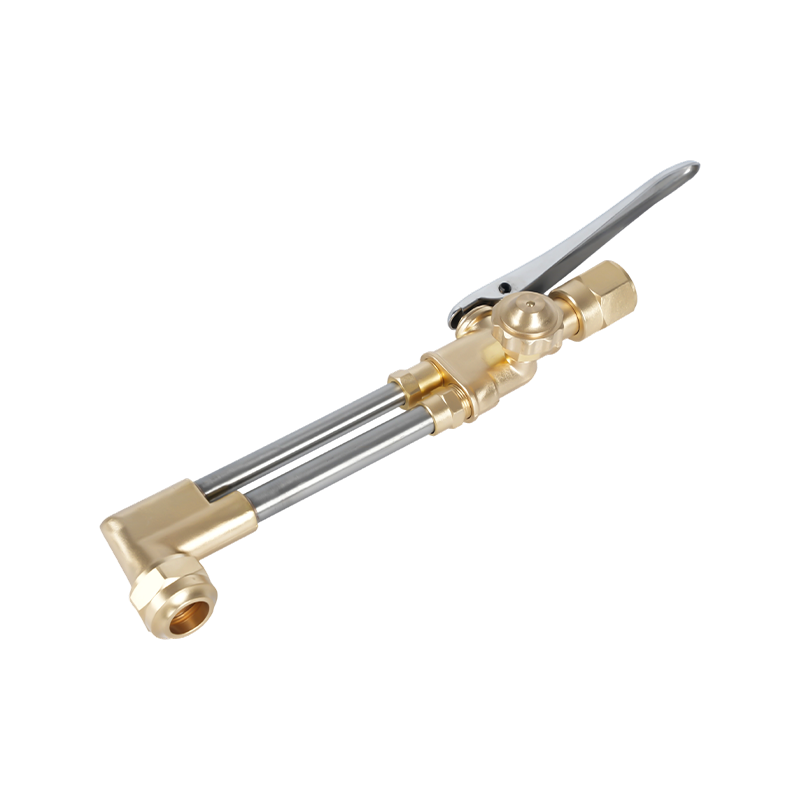
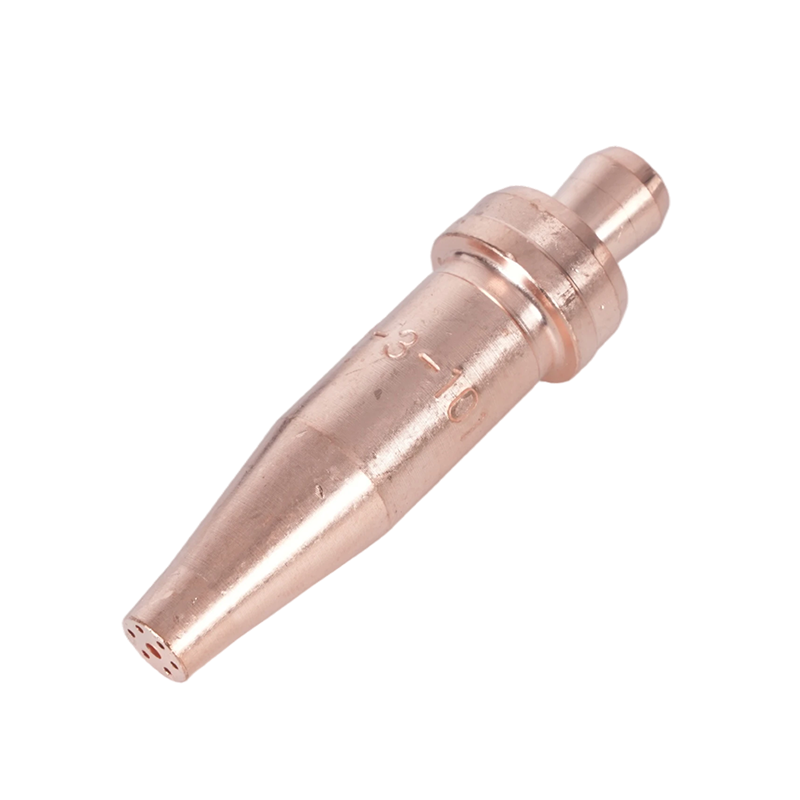
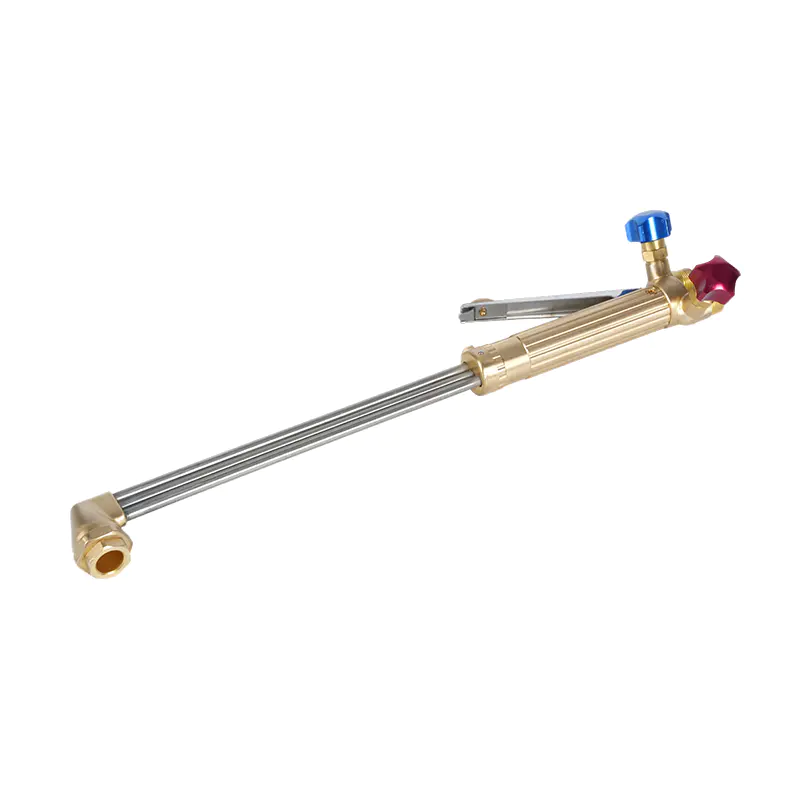
Det er imidlertid afgørende at forstå, hvordan en skærebrænder faktisk bruger den temperatur. En skærebrænder smelter ikke bare metal - den fungerer gennem en to-trins proces. For det første hæver forvarmningsflammerne omkring skærespidsen stålet til dets optændingstemperatur på ca. 1.800°F (982°C). Når stålet når dette punkt, aktiveres den centrale højtryks-iltstråle. Denne strøm tilføjer ikke varme direkte; i stedet får det det forvarmede stål til at oxidere hurtigt - en proces, der ofte beskrives som "kontrolleret, hurtig rustning." Det producerede jernoxid har et lavere smeltepunkt end basisstålet, så det blæses fri af snittet som smeltet slagge.
Den preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Den Three Types of Oxy-Acetylene Flames and When to Use Each
Den ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Neutral flamme
En neutral flamme forbrænder alt tilgængeligt brændstof og ilt fuldstændigt og producerer ingen overskydende. Den indre kegle er veldefineret og lys, og den ydre konvolut er klar. Dette er standardflammen til de fleste stålskæring og generelle svejseapplikationer. Det tilføjer hverken kulstof til metallet (hvilket ville gøre det skørt) eller skaber overskydende oxidation (hvilket ville danne jernoxidskala). Til skæreoperationer giver indstilling af en neutral forvarmningsflamme, før den aktiverer skæreiltstrømmen, de reneste snit med den mest ensartede snit.
Karburerende (reducerende) flamme
En karburerende flamme indeholder overskydende acetylen ud over, hvad der kan forbrændes fuldt ud med den tilgængelige ilt. Det er identificeret ved en fjeragtig sekundær zone, der strækker sig ud over den indre kegle - længden af denne fjer indikerer graden af overskydende acetylen. Denne flammetype bruges til overfladehærdning, udglødningsoperationer og til gassvejsning af rustfrit stål, hvor den reducerer risikoen for kromoxidation i svejsezonen. Det overskydende acetylen skaber en reducerende atmosfære omkring den smeltede pool. Det bør aldrig bruges til skæring, da det afsætter kulstof i stålet og producerer sort sod.
Oxiderende flamme
En oxiderende flamme indeholder overskydende ilt. Den indre kegle bliver kortere, mere spids og får et let lilla skær; lyden af flammen skærpes mærkbart. Selvom denne flammetype er varmest i teorien, undgås den generelt til svejsning, fordi det overskydende ilt angriber jernet i stålet og danner uønskede jernoxidindeslutninger, der svækker samlingen. Til skæring er en oxiderende flammejustering i skæreiltstrømmen iboende i processen - men forvarmningsflammerne bør forblive neutrale for at undgå for tidlig oxidation af det omgivende materiale.
Skæring af brændergasser: En komplet sammenligning
Oxy-fuel skæresystemer er ikke begrænset til acetylen. En række brændstofgasser kan bruges afhængigt af det materiale, der skæres, påkrævet skærehastighed, tilgængelig infrastruktur og omkostningsovervejelser. Hver gas har særskilte flammetemperaturegenskaber og forbrændingsprofiler, der påvirker ydeevnen forskelligt.
| Gas | Maks. flammetemperatur (med O2) | Bedste brug | Kan svejse? |
|---|---|---|---|
| Acetylen | 3.500°C / 6.330°F | Skæring, svejsning, præcisionsarbejde | Ja |
| Propan | ~2.800°C / ~5.072°F | Skæring, opvarmning, bukning | Nej |
| Propylen | ~2.900°C / ~5.252°F | Produktionsskæring | Begrænset |
| Naturgas | ~2.770°C / ~5.020°F | Skæring, lavprisoperationer | Nej |
| Brint | ~3.000°C / ~5.432°F | Undervandsskæring, aluminium | Kun specialiseret |
Acetylen
Acetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Naturgas
Naturgas har den laveste flammetemperatur af de almindeligt anvendte skæregasser. Dens primære fordel er infrastruktur: faciliteter med naturgasforsyning kan eliminere cylinderstyring og reducere brændstofomkostningerne betydeligt. Det bruges i store industrielle skæreoperationer, hvor den lidt lavere skæreydelse opvejes af omkostningsbesparelser og forsyningskomfort. Naturgas bruges ikke til svejsning.
Brint
Brint is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Hvilke metaller kan og ikke kan skæres med en Oxy-Fuel-brænder
Oxy-brændstofskæring er grundlæggende en kemisk oxidationsproces. For at det kan fungere, skal det metal, der skæres, opfylde en specifik betingelse: dens oxider skal have et lavere smeltepunkt end selve basismetallet. Når denne betingelse er opfyldt, oxiderer oxygenstrømmen det forvarmede metal og blæser den resulterende smeltede slagge rent væk. Når det ikke er opfyldt, danner oxidet en beskyttende skorpe, der afslutter oxidationsreaktionen og forhindrer snittet i at skride frem.
- Lavt til medium kulstofstål: Skærer rent og effektivt. Dette er den primære applikation til oxyfuel skæring, der er i stand til at håndtere materiale fra 0,5 mm til over 250 mm tykkelse.
- Smedejern: Kan skæres effektivt med oxy-fuel teknikker.
- Højkulstofstål: Svært at skære, fordi slaggens smeltepunkt nærmer sig basismetallets smeltepunkt, hvilket forhindrer ren udstødning af oxider.
- Støbejern: Kan ikke skæres effektivt - grafit mellem korn og kornstruktur forstyrrer oxidationsskæringen.
- Rustfrit stål: Kan ikke skæres med standard oxy-fuel metoder. Chromoxidlaget, der dannes på overfladen, har et højere smeltepunkt end stålet under det, og danner en beskyttende barriere, der forhindrer skæreilten i at nå frisk metal. Plasmaskæring eller laserskæring skal anvendes til rustfrit stål.
- Aluminium og kobber: Kan ikke skæres med oxy-fuel - disse metaller mangler det jernindhold, der er nødvendigt for, at oxidationsskæringsreaktionen kan opretholde sig selv.
Svejsning af rustfrit stål: procesvalg og nøgleovervejelser
Rustfrit stål er et af de mest udfordrende metaller at svejse korrekt. Dets høje kromindhold (minimum 10,5%) er det, der giver det korrosionsbestandighed - men det samme krom er ekstremt reaktivt over for ilt ved svejsetemperaturer. Når krom oxiderer under svejsning, udtømmes det fra det omgivende metal, hvilket skaber zoner med betydeligt reduceret korrosionsbestandighed. Dette fænomen, kendt som sensibilisering, er den centrale tekniske udfordring ved svejsning af rustfrit stål uanset den anvendte proces.
Derudover har rustfrit stål lavere varmeledningsevne end blødt stål, hvilket betyder, at varme opbygges hurtigere i svejsezonen og spredes langsommere. Dette gør forvrængning til et vedvarende problem, især med tyndt materiale. Rustfrit stål udvider sig også cirka 50 % mere end blødt stål, når det opvarmes, hvilket forstærker forvrængning, hvis varmetilførslen ikke styres omhyggeligt.
TIG-svejsning (GTAW) — Den foretrukne metode
TIG-svejsning er guldstandarden for svejsning af rustfrit stål, især til tyndt materiale, rør og enhver applikation, hvor svejseudseende og korrosionsbestandighed er kritiske. En ikke-forbrugelig wolframelektrode genererer lysbuen, mens ren argon-beskyttelsesgas beskytter svejsebassinet mod atmosfærisk ilt og nitrogen. Svejseren tilfører svejsestangen manuelt, hvilket tillader præcis kontrol af varmetilførsel og vandpytstørrelse.
For 300-seriens austenitiske rustfrie stål (det mest almindelige) er standardpåfyldningsstangen 308L. Til 316 og 316L kvaliteter (som indeholder molybdæn for øget korrosionsbestandighed), skal du bruge 316L fyldstof. Til type 321 legering er 347 fyldtråd passende. Brug af den forkerte fyldstofkvalitet kompromitterer korrosionsevnen af den færdige svejsning, selvom den mekaniske samling er sund.
Nøgle TIG-parametre for rustfrit stål: Indstil strømstyrken til ca. 1 ampere pr. 0,001 tomme (0,025 mm) materialetykkelse. Brug en 2 % thorieret eller 2 % lanthaneret wolframelektrode, der er jordet til en nålespids. Argon beskyttelsesgas flowhastighed bør indstilles mellem 15 og 20 kubikfod i timen (CFH). Hold rejsehastigheden ensartet - at arbejde langsomt med en ordentlig varmetilførsel er at foretrække frem for at haste og overophede det omgivende metal.
Rygrensning til rør- og rørsvejsning
Ved TIG-svejsning af rustfrit stålrør eller rør udsættes den indvendige overflade af svejseroden for atmosfærisk ilt under svejseprocessen. Dette forårsager et fænomen kaldet "sukkering" - en ru, granulær oxideret overflade på svejseroden, der væsentligt reducerer korrosionsbestandighed og mekanisk styrke. Rygrensning med argongas (strømmer gennem rørets indre under svejsning for at fortrænge ilt) er afgørende for enhver anvendelse af rustfrit stålrør, hvor rodkvaliteten har betydning. Tilslut begge ender løst, og før argon ved lavt tryk gennem den ene ende for at opretholde en positiv udrensning gennem hele svejsningen.
MIG Welding (GMAW) rustfrit stål
MIG-svejsning er en praktisk mulighed for rustfrit stål, hvor produktionshastighed betyder mere end svejseæstetik, eller hvor TIG-udstyr ikke er tilgængeligt. Processen bruger en kontinuerligt tilført rustfri ståltrådselektrode med en beskyttelsesgas for at beskytte svejsebassinet. Den korrekte beskyttelsesgas til MIG-svejsning af rustfrit stål er ren argon eller en argon-helium-blanding - ikke de argon-CO2-blandinger, der bruges til MIG-svejsning af blødt stål, da CO2 fremmer kulstofopsamling og oxidation i rustfrit stål. Indstil beskyttelsesgassens flowhastighed mellem 14 og 16 liter pr. minut (ca. 30 CFH). Brug rustfri tråd, der er tilpasset til basismetalkvaliteten, og overvej forbløffende svejsesekvenser for at minimere varmeforvrængning.

Oxy-acetylensvejsning af rustfrit stål
Gassvejsning af rustfrit stål med oxy-acetylen er teknisk muligt, men betydeligt vanskeligere end TIG-svejsning og anbefales generelt ikke til produktion eller strukturelle anvendelser. Processen kræver et specialiseret svejsemiddel i rustfrit stål - typisk et tørt pulver blandet til en pasta med isopropylalkohol og påført både for- og bagsiden af samlingen såvel som på fyldstangen. Denne flussmiddel forhindrer kromoxidation under svejsningen.
Den flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
I kvaliteter som 304 kan overdreven varme (mellem 500°C og 800°C) forårsage kromcarbiddannelse ved korngrænser - en tilstand kendt som karbidudfældning, der fører til intergranulær korrosion over tid. Kulstoffattige kvaliteter (304L, 316L) er mere modstandsdygtige over for dette problem, når der svejses med metoder med højere varmetilførsel.
Kritiske forberedelsestrin til svejsning af rustfrit stål
Uanset den valgte svejseproces er overfladeforberedelse og kontamineringskontrol ikke til forhandling, når der arbejdes med rustfrit stål.
- Eliminer jernholdig forurening: Eventuelle jern- eller stålpartikler på den rustfri overflade - fra stålbørster brugt på kulstofstål, slibeskiver eller metalstøv - vil indlejre sig i det rustfrie materiale og forårsage rustpletter. Brug dedikerede børster i rustfrit stål, slibeskiver og skæreskiver, der aldrig har rørt kulstofstål.
- Rengør alle overflader grundigt: Fjern olie, fedt og kværnskal fra samlingsområdet ved hjælp af acetone eller en dedikeret affedtningsmiddel i rustfrit stål før svejsning. Selv fingeraftryk kan forårsage lokal forurening.
- Sørg for nul ledspalter: Rustfrit stål er særligt tilbøjeligt til at blæse igennem, når der er mellemrum mellem samlingsfladerne. Hold samlingen op til en lyskilde - hvis lys passerer igennem, er pasformen for løs.
- Klem og hæftesvejs sikkert: På grund af rustfrit ståls høje termiske ekspansion kan uafspændte emner forvrænges betydeligt under svejsning. Forskyd hæftesvejsninger og overvej at forskyde rækkefølgen af hovedsvejsninger for at fordele varmen jævnt.
- Styre interpass temperatur: Lad svejsezonen køle af mellem gennemløbene. Vedvarende høje interpass-temperaturer øger risikoen for sensibilisering (chromcarbidudfældning) og forvrængning.
Sikkerhed ved brug af skærebrændergasser og svejsning af rustfrit stål
Oxy-brændstofskæring og svejsning af rustfrit stål udgør begge specifikke sikkerhedsrisici, som kræver direkte opmærksomhed.
Gascylinder og fakkelsikkerhed
- Acetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Træk aldrig acetylen ud med en hastighed, der overstiger en syvendedel af cylinderkapaciteten i timen - det trækker acetone ind i slangerne og brænderen, hvilket forårsager skade og potentiel fare.
- Brug aldrig acetylen over 15 psi arbejdstryk - ved højere tryk bliver det stødfølsomt og kan nedbrydes eksplosivt.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Brug altid slanger, regulatorer og spidser, der er klassificeret til den specifikke brændstofgas, der bruges. Propan nedbryder kemisk slangematerialer designet til acetylen over tid.
Farer for svejserøg i rustfrit stål
Svejsning af rustfrit stål genererer chrom (VI)-røg - et kendt kræftfremkaldende menneske - sammen med nikkelforbindelser og andre farlige metaldampe. Disse dampe er mere farlige end dem, der produceres ved svejsning af blødt stål, og kræver aktive kontrolforanstaltninger. Lokal udsugningsventilation (LEV) placeret tæt på lysbuen eller flammen er obligatorisk i enhver professionel sammenhæng. Personligt beskyttelsesudstyr, herunder en luftforsynet svejsemaske eller som minimum en korrekt klassificeret røgfiltrerende åndedrætsværn, bør bæres. Stol ikke på generel butiksventilation alene. Eksponeringsgrænser for hexavalent krom er strengt reguleret og kræver overvågning i produktionsmiljøer, hvor der regelmæssigt udføres rustfri svejsning.
Valg af den rigtige proces: Resumé af skæregas og svejsemetode
For skære stål , valget af brændstofgas afhænger primært af tilgængeligt budget, påkrævet skærehastighed og brænderdesign. Acetylen leverer de hurtigste gennemboringstider og den mest intense indre varme, hvilket gør den ideel til præcisionsarbejde, tyndt materiale og situationer, hvor opsætningstiden betyder noget. Propan og propylen giver lavere driftsomkostninger og sammenlignelige skærehastigheder på tykkere materiale med den korrekte injektorbrænderopsætning. Naturgas er det økonomiske valg til store industrielle skæreanlæg med rørforsyning. Ingen oxy-fuel-gas er effektiv til at skære i rustfrit stål, aluminium eller ikke-jernholdige metaller - plasma- eller laserskæring skal bruges til disse materialer.
For svejsning af rustfrit stål , TIG er den foretrukne proces, hvor udseende, korrosionsbestandighed og mekanisk styrke er prioriterede. MIG-svejsning er velegnet til tungere sektioner og produktionsarbejde, hvor hastigheden betyder noget. Oxy-acetylengassvejsning af rustfrit stål er muligt, men krævende, kræver korrekt fluxpåføring, præcis flammeindstilling og fjernelse af flux efter svejsning - det er bedre egnet til reparationssituationer i marken, hvor elektrisk svejseudstyr ikke er tilgængeligt. Uanset hvilken proces der anvendes, er kontamineringskontrol, korrekt valg af fyldstof og varmestyring de tre faktorer, der bestemmer, om en rustfri stålsvejsning fungerer efter hensigten på lang sigt.