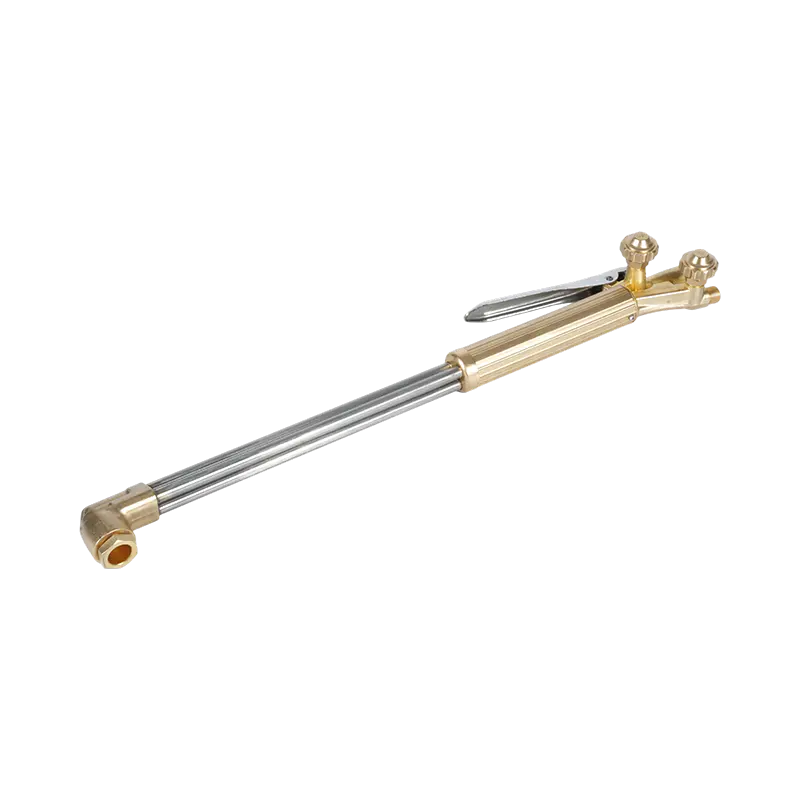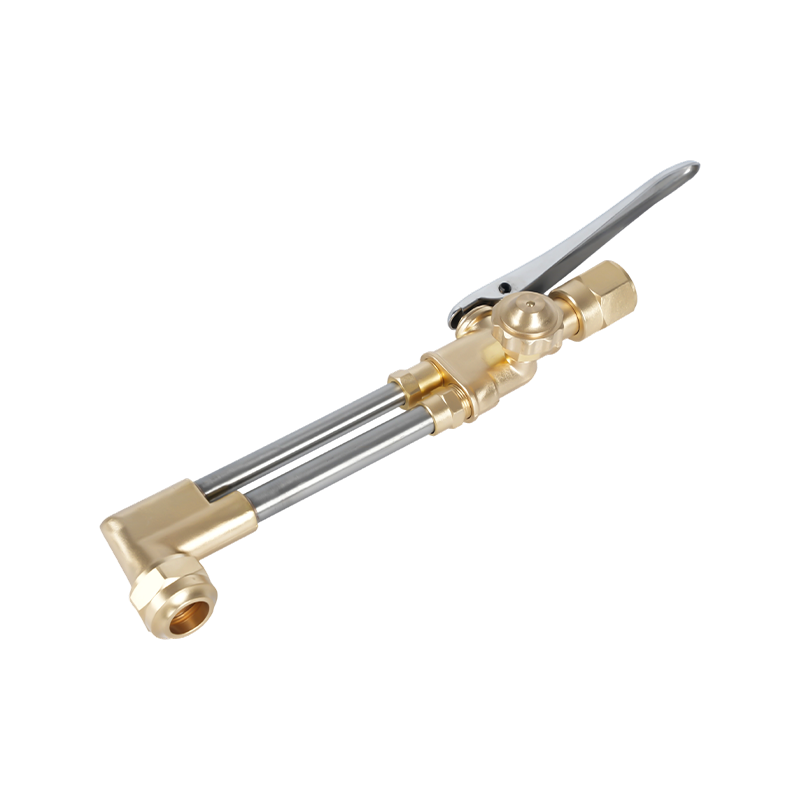
Hvad er Oxy Cutting Tips, og hvorfor de betyder noget
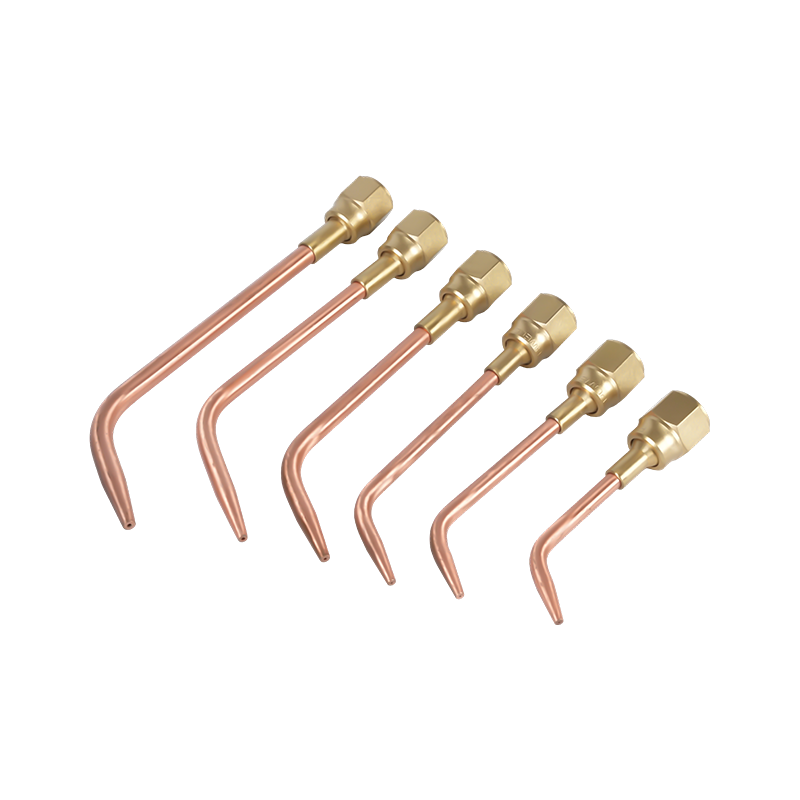
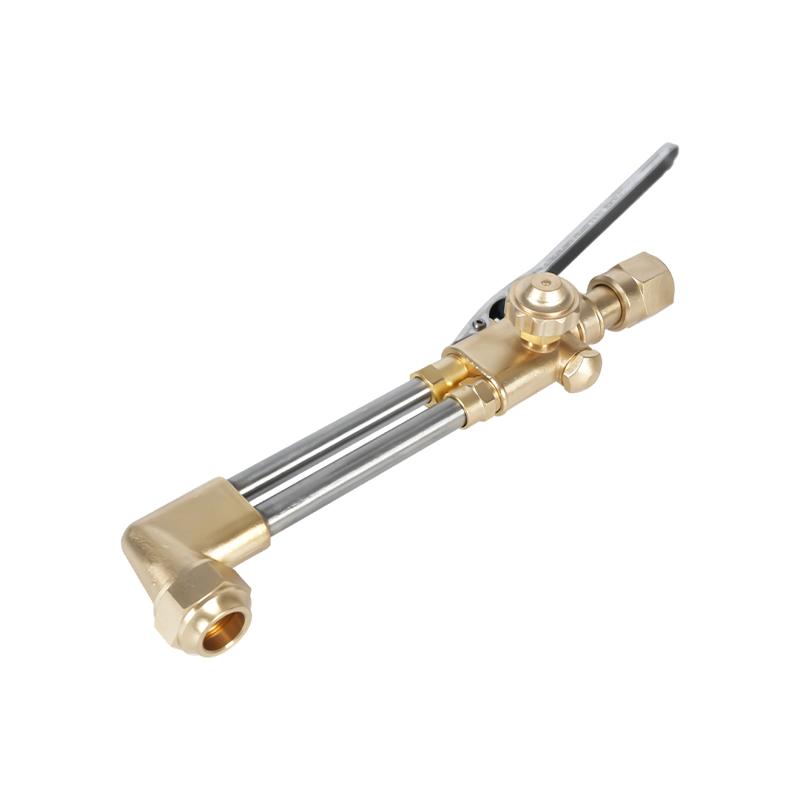
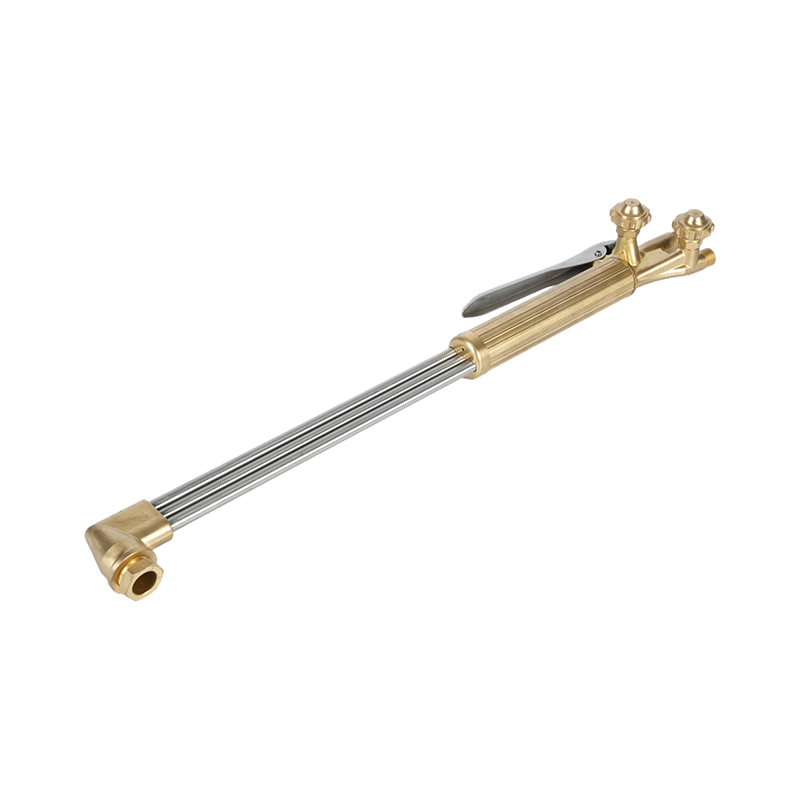
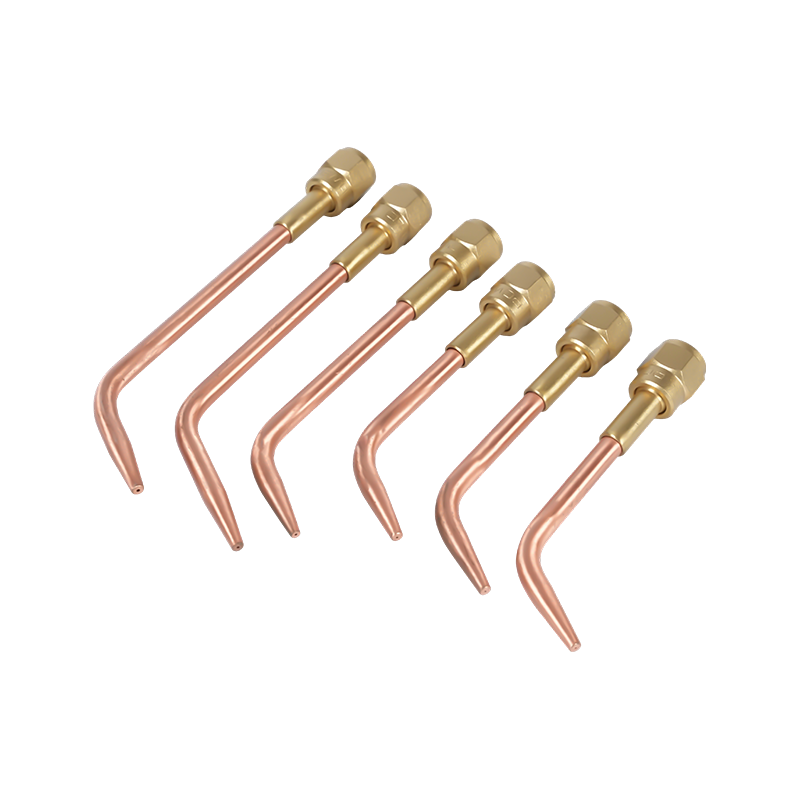
Oxy skæring spidser - også kaldet oxy-fuel brænderspidser eller dyser - er præcisionskomponenterne i forretningsenden af en ilt-brændstof skærebrænder. De styrer leveringen af både forvarmningsflammen og højtryksskæringsiltstrømmen, og deres valg bestemmer direkte skærekvalitet, skærehastighed, gasforbrug og operatørsikkerhed. At vælge den forkerte spids til en given anvendelse er en af de mest almindelige årsager til dårlig snitkvalitet, overdreven slagger, skævt metal og for tidligt slid på udstyr.
Oxy-brændstofskæring er fortsat den mest udbredte termiske skæremetode globalt, på trods af den voksende anvendelse af plasma- og laserprocesser til visse applikationer. Udstyret er bærbart, omkostningseffektivt og i stand til at skære blødt stål fra ca. 3 mm (1/8 tomme) op til 300 mm (12 tommer) i tykkelse - et område, som ingen plasmaskærer i en standardprisgruppe kan matche. Entreprisen for en komplet oxy-fuel-opsætning er beskeden, typisk mellem $250 og $350 for avanceret håndudstyr, og der kræves ingen elektrisk forbindelse, hvilket gør det muligt at udføre arbejde på steder, hvor der ikke er strøm.
Spidserne er fremstillet af massivt kobber (konstruktion i et stykke) eller som en todelt hybrid med et inderstykke af messing og en udvendig kobbermuffe. Et stykke spidser er standard for oxygen-acetylen-opsætninger, mens spidser i to stykker typisk bruges med alternative brændgasser såsom propan, naturgas og propylen. Hver brændstofgas brænder ved forskellige temperaturer og med forskellige flammekarakteristika, hvilket kræver spidser, der er specielt konstrueret til den pågældende gas for at optimere ilt- og brændstofforsyningsforhold.
De fire nøglefaktorer til at vælge den rigtige Oxy-skærespids
Valg af den korrekte oxy skærespids kræver evaluering af fire primære variable. At få en af disse forkerte kompromiser går enten på skærekvalitet eller sikkerhed:
1. Brænderkompatibilitet og sædetype
Før enhver anden overvejelse skal spidsen være kompatibel med den specifikke brændermodel, der anvendes. Spidssæder - tætningsfladen, hvor spidsen forbindes med brænderens krop - varierer betydeligt mellem producenter og endda mellem modeller fra samme producent. Brug af en inkompatibel spids skaber en farlig tilstand: brændbar gas kan lække ved samlingen, hvilket skaber en brand- og eksplosionsfare. Identificer altid brænderens producent og modelnummer, før du køber udskiftningsspidser, og kontroller kompatibiliteten med producentens tipoversigt eller udstyrsmanual.
2. Metaltykkelse
Den midterste åbning af en skærespids - boringen, hvorigennem højtryksskæringsilten kommer ud - er dimensioneret specifikt til at levere den korrekte oxygenvolumen og -hastighed for et defineret tykkelsesområde. Efterhånden som pladetykkelsen øges, skal borediameteren øges for at opretholde en tilstrækkelig skærende oxygenstrøm over den større afstand fra dyse til skæreflade. Brug af en underdimensioneret spids på tykt materiale resulterer i ufuldstændig gennemtrængning og et groft, slidt snit. Brug af en overdimensioneret spids på tyndt materiale spilder ilt, øger snittets bredde og forårsager overdreven forvarmning, der kan vride emnet.
Tabellen nedenfor giver en generel reference for valg af acetylen-skærespids efter metaltykkelse:
| Metal tykkelse | Tipstørrelse (generelt) | Ilttryk (psi) | Brændstofgastryk (psi) | Skærehastighed (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3-5 mm) | 00 | 20 | 10 | 26-31 |
| 1/4" – 3/8" (6-10 mm) | 0 | 30-35 | 10 | 20-22 |
| 1/2" – 5/8" (13-16 mm) | 1 | 35-40 | 10 | 17-19 |
| 3/4" – 1" (19-25 mm) | 2 | 36-41 | 10 | 14-16 |
| 1-1/2" – 2" (38-51 mm) | 3 | 42-47 | 10 | 10-12 |
| 2-1/2" – 4" (64-102 mm) | 4 | 38-75 | 10 | 6-10 |
3. Brændstof Gas Type
Forskellige brændstofgasser kræver forskellige spidsdesign, fordi deres forbrændingskarakteristika - flammetemperatur, varmeafgivelseshastighed og oxygen-til-brændstof-forhold - varierer betydeligt. Acetylen producerer den varmeste flamme af enhver almindelig brændstofgas, der brænder ved mellem 5.600°F og 5.800°F, og giver den korteste forvarmningstid til skæring og mejsling. Det er dog den dyreste brændstofmulighed og må aldrig bruges ved tryk over 15 psi, da det bliver ustabilt over denne tærskel. Propan og naturgas brænder ved lavere temperaturer (ca. 4.250°F for propan) og kræver længere forvarmningstider, men de er betydeligt mere omkostningseffektive til opvarmning af store mængder og store opvarmningsoperationer. Spidser designet til alternative brændstofgasser har yderligere forvarmningsåbninger for at kompensere for den lavere flammetemperatur.
4. Boretype: Cylindrisk vs. divergent
Geometrien af skæreiltboringen - den centrale kanal, hvorigennem højtryksilten bevæger sig - har en stor effekt på skæreydelsen for tykkere materialer. Cylindriske boringsspidser er standarden til håndskæring og maskinskæring af tyndere materialer (1/8 til 3/8 tomme) og fungerer optimalt ved ca. 40 psi ved brænderens indløb. Divergerende borespidser, der blusser udad mod udgangen, opretholder en supersonisk oxygenstrøm af højere kvalitet over en større afstand fra dysen - hvilket gør dem til det foretrukne valg til plade tykkere end 3/8 tomme. Divergerende borespidser arbejder ved højere tryk, typisk 75 til 100 psi, men leverer hurtigere skærehastigheder og lavere iltforbrug pr. fod af snit sammenlignet med cylindriske borespidser ved tilsvarende tykkelser.
Oxy skærespids vedligeholdelse og almindelige problemer
En skærespids i dårlig stand er en af de mest almindelige årsager til frustrerende problemer med skærekvaliteten, selv når alle andre parametre er korrekt indstillet. Regelmæssig inspektion og rengøring af spidser er afgørende for ensartet ydeevne.
Tip rengøring bør udføres med den passende spidsrens - et sæt trådfiler i størrelse, der passer til åbningsdiametrene. Spidser i ét stykke kræver et andet rengøringsmiddel end todelte spidser. Rengøringsprocessen involverer forsigtigt at køre den passende størrelse fil gennem hver åbning for at fjerne kulstofaflejringer og sprøjt uden at forstørre boringen. Overrensning eller brug af en fil, der er for stor, beskadiger åbningsgeometrien, hvilket permanent forringer spidsens ydeevne.
Almindelige snitkvalitetsproblemer og deres sandsynlige spidsrelaterede årsager omfatter følgende. En afrundet øverste kant på snittet er forårsaget af overdreven forvarmning - typisk fra en overdimensioneret spids eller for højt brændstofgastryk. Træk linjer, der vinkler bagud på skærefladen, indikerer utilstrækkeligt skæreilttryk eller en spids, der er for lille til materialets tykkelse. En ru, ujævn snitflade med overdreven slaggevedhæftning peger på en snavset eller beskadiget spidsåbning, forkert kørehastighed eller kontamineret iltforsyning. Når disse symptomer opstår, skal du inspicere og rengøre spidsen, før du justerer gastrykket, da trykjusteringer ikke kan kompensere for fysisk skade på spidsen.
Stick Welding vs MIG: Forstå kerneforskellen
Stangsvejsning - formelt kendt som Shielded Metal Arc Welding (SMAW) - og MIG-svejsning (Metal Inert Gas Welding, også kaldet Gas Metal Arc Welding eller GMAW) er de to mest udbredte buesvejseprocesser på verdensplan. Begge skaber en svejsning ved at generere en elektrisk lysbue, der smelter en forbrugselektrode og basismetallet for at danne en sammensmeltet samling. Men den måde, hver proces opnår dette på, og de betingelser, som hver især udmærker sig under, er væsentligt forskellige.
Ved stavsvejsning klemmes en belagt elektrode - "pinden" - i en elektrodeholder og tilsluttes en strømkilde. Efterhånden som lysbuen brænder, brænder fluxbelægningen på elektroden af for at skabe en beskyttelsesgas, der beskytter det smeltede svejsebad mod atmosfærisk forurening og samtidig danner et slaggelag over den kølende svejsning. Ved MIG-svejsning føres en massiv trådelektrode automatisk og kontinuerligt fra en spole gennem en svejsepistol, mens en separat beholder med beskyttelsesgas - typisk argon, CO₂ eller en argon-CO₂-blanding - leveres gennem pistoldysen for at beskytte svejsebassinet. Der anvendes ingen fluxbelægning, og der produceres ikke slagger.
Den grundlæggende praktiske forskel er denne: stavsvejsning er mere bærbar, mere tolerant over for vanskelige overflader og udendørs forhold og lavere i startomkostninger; MIG-svejsning er hurtigere, renere og producerer svejsninger af højere kvalitet i kontrollerede miljøer. Ingen af processerne er universelt overlegne - det rigtige valg afhænger helt af applikationen.
Stick Welding vs MIG: En Head-to-Head sammenligning
| Kategori | Stick Welding (SMAW) | MIG-svejsning (GMAW) |
|---|---|---|
| Udstyrsomkostninger | Lavere — enkel opsætning, færre komponenter | Højere — trådføder, benzintank, regulator påkrævet |
| Læringskurve | Nem at starte, sværere at mestre (styring af buelængde) | Den nemmeste bueproces at lære; konsekvent trådfremføring hjælper begyndere |
| Svejsehastighed | Langsommere — elektrode skal udskiftes ofte | Hurtigere — kontinuerlig trådfremføring, minimal nedetid |
| Svejserenhed | Slagg og sprøjt kræver eftersvejsning og slibning | Minimal slagge; lidt eller ingen eftersvejsning nødvendig |
| Udendørs brug | Fremragende — selvafskærmende, upåvirket af vind | Dårlig udendørs - vind forstyrrer beskyttelsesgasdækningen |
| Overfladeforberedelse påkrævet | Minimal — kan svejse over rust, maling og mølleskala | Høj — rent, bart metal kræves for kvalitetsresultater |
| Metal tykkelse Range | Bedst på 1/8" og tykkere; ikke egnet til tynde plader | Fungerer på materiale så tyndt som 26-gauge op til tyk plade |
| Bærbarhed | Meget bærbar - kompakt, ingen benzintank nødvendig | Mindre bærbar - gasflaske og trådføder tilføjer bulk |
| Bedste applikationer | Konstruktionsstål, feltreparation, rørledning, tungt udstyr | Automotive, fabrikationsbutikker, produktionsmiljøer |
Hvor hver proces vinder: Real-World Application Scenarios
Stangsvejsning: Valget til udendørs, tungt og vedligeholdelsesarbejde
Stick Weldings selvafskærmende elektrode betyder, at vind og træk ikke går på kompromis med svejsekvaliteten - en afgørende fordel på byggepladser, udendørs rørledninger og landbrugsreparationsarbejde. Processen håndterer rustne, malede eller malede overflader langt bedre end MIG, hvilket reducerer den tid, der bruges på overfladeforberedelse, før svejsningen begynder. Til konstruktionsstålarbejde, reparation af tungt udstyr og rørledningssvejsning er stavsvejsning fortsat den professionelle standard i mange industrier. Den dybe bueindtrængning, der kan opnås med stavsvejsning, gør den særlig effektiv på tykkere sektioner af stål og støbejern. Udstyrs portabilitet er en anden stor fordel: en stavsvejser kan bæres til et fjerntliggende arbejdssted uden behov for en separat gascylinder, hvilket gør den til det eneste praktiske valg til virkelig fjerntliggende reparationer i marken.
MIG-svejsning: Valget for hastighed, renhed og tynde materialer
I et kontrolleret butiks- eller produktionsmiljø er MIG-svejsning næsten altid det mere produktive valg. Den kontinuerlige trådfremføring eliminerer behovet for at stoppe og skifte elektroder med få centimeters mellemrum, hvilket dramatisk øger den tid, der faktisk bruges på at lægge svejsestrengen, i forhold til den nedetid, der kræves ved stavsvejsning. MIG producerer svejsninger med minimalt sprøjt og ingen slagger, hvilket betyder, at færdige dele kræver lidt eller ingen slibning eller rengøring, før de går videre til næste produktionstrin. Til fremstilling af biler, pladebearbejdning og møbelfremstilling - applikationer, hvor svejseudseende og tynde materialers evne betyder noget - er MIG konsekvent den foretrukne metode. Det anses også bredt for at være den nemmeste buesvejseproces for begyndere at opfange, da den automatiske trådfremføring opretholder en mere ensartet lysbue end den manuelt kontrollerede elektrodelængde, der kræves ved stavsvejsning.
Hvornår skal begge bruges
Professionelle svejsere og fabrikationsbutikker vedligeholder ofte begge processer. En almindelig arbejdsgang involverer brug af MIG til store produktionsserier af standardkomponenter i butikken og skift til stick til feltreparationer, konstruktionsarbejde på eksisterende strukturer eller ethvert job, hvor levering af beskyttelsesgas er upraktisk. Den mest effektive tilgang til svejseindkøb og -uddannelse er at behandle stick og MIG som komplementære værktøjer frem for konkurrerende alternativer — hver dækker hinandens begrænsninger, og tilsammen løser de praktisk talt hele spektret af metalsammenføjningskrav.
Omkostningsovervejelser: Indledende investering vs. langsigtet effektivitet
Stavsvejsning vinder konsekvent på forhåndsomkostninger. En grundlæggende stavsvejser, der er egnet til seriøst arbejde, fås til væsentligt mindre end en tilsvarende MIG-opsætning, som ikke kun kræver selve svejseren, men også en trådfødermekanisme, en beskyttelsesgascylinder, en regulator og en forsyning af trådspoler. Til lejlighedsvis hobbybrug, små reparationsjob eller budgettrænede operationer er stavsvejsningens nedre adgangsbarriere en reel fordel.
Omkostningsbilledet skifter for højvolumenproduktionsmiljøer. MIG-svejsningens hurtigere rejsehastigheder, lavere arbejdstid pr. svejsning og minimale omkostninger til oprydning efter svejsning kan relativt hurtigt opveje den højere initiale udstyrsinvestering. Den kontinuerlige trådfremføring betyder også, at en MIG-operatør bruger mere tid på at svejse og mindre tid på at flytte, skifte elektroder og rense slagger - hvilket direkte oversættes til højere produktivitet i timen. For industrielle købere og svejseentreprenører, der påtager sig store fabrikationskontrakter, retfærdiggør den langsigtede omkostningseffektivitet ved MIG-svejsning ofte det højere forudgående kapitalkrav.
Forbrugsomkostninger følger et lignende mønster. Stick-elektroder er billige individuelt, men forbruges med en hastighed, der inkluderer den ikke-svejsetid, der bruges på at skifte dem. MIG-tråd og beskyttelsesgas repræsenterer en højere tilbagevendende pris pr. enhed, men omkostningerne pr. tomme af svejsning i et højproduktionsmiljø er ofte konkurrencedygtige, når arbejdseffektiviteten er indregnet. Beslutningen mellem stick og MIG bør altid tage højde for de samlede omkostninger ved ejerskab - udstyr, forbrugsvarer, arbejdskraft og oprydningstid - snarere end købsprisen alene.