Sådan fungerer acetylen skærebrænderspidser
En skærebrænderspids af acetylen er den terminale komponent i et oxybrændstofskæresystem - det punkt, hvor gaskemi, trykteknik og metallurgisk reaktion konvergerer for at producere et snit. At forstå, hvordan en skærespids fungerer mekanisk, er grundlaget for at vælge den rigtige spids, indstille korrekte tryk og diagnosticere problemer, når skærekvaliteten forringes.
Skæreprocessen foregår i to adskilte trin, begge styret af spidsens geometri. For det første forvarme flammer -forsynet gennem en ring af mindre åbninger, der omgiver den centrale boring - hæv basismetallet til dets optændingstemperatur på ca. 1.800°F (982°C). Acetylen er det foretrukne brændstof til dette trin, fordi dets forbrænding med oxygen frembringer en flammetemperatur på ca. 5.720°F (3.160°C), med størstedelen af dets varme koncentreret i den indre flammekegle. Denne indre keglekoncentration muliggør hurtig, præcis forvarmning med en minimal varmepåvirket zone på det omgivende metal - en fordel, som alternative brændstoffer såsom propan og propylen ikke kan kopiere fuldt ud.
Når stålet når optændingstemperaturen og bliver kirsebærrødt, åbner operatøren skæreilthåndtaget. En højtryksstrøm af ren oxygen (99,5 % renhed eller højere) frigives gennem den centrale boring af spidsen. Denne iltstråle smelter ikke stålet - den forårsager en eksoterm oxidationsreaktion, der forbrænder jernet direkte, og omdanner det til jernoxidslagge, der samtidig udstødes fra snittet af gasstrømmens hastighed. Resultatet er et termokemisk snit snarere end en termisk smelte, hvorfor oxy-acetylen kan skære stålplade flere centimeter tykke, som ingen plasma- eller laserproces kan matche økonomisk i skala.
To kritiske acetylen-specifikke begrænsninger styrer, hvordan skærespidser skal bruges: acetylen arbejdstryk må aldrig overstige 15 PSI (1 bar) , da gassen bliver kemisk ustabil og stødfølsom over denne tærskel. Derudover må acetylen ikke udtrækkes fra en cylinder med en hastighed, der overstiger en syvendedel af cylinderens samlede kapacitet i timen - hurtigere tilbagetrækning trækker flydende acetone ind i slangerne og brænderen, hvilket beskadiger udstyr og skaber farlig flammeadfærd.
One-Piece vs To-Piece Cut Tips
Acetylen skærebrænderspidser er fremstillet i to strukturelle formater, og skelnen mellem dem er ikke blot kosmetisk - den bestemmer gaskompatibilitet, flammegeometri, termisk ydeevne og typen af skærearbejde, hver spids er konstrueret til at levere.
Acetylen-skærespidser i ét stykke
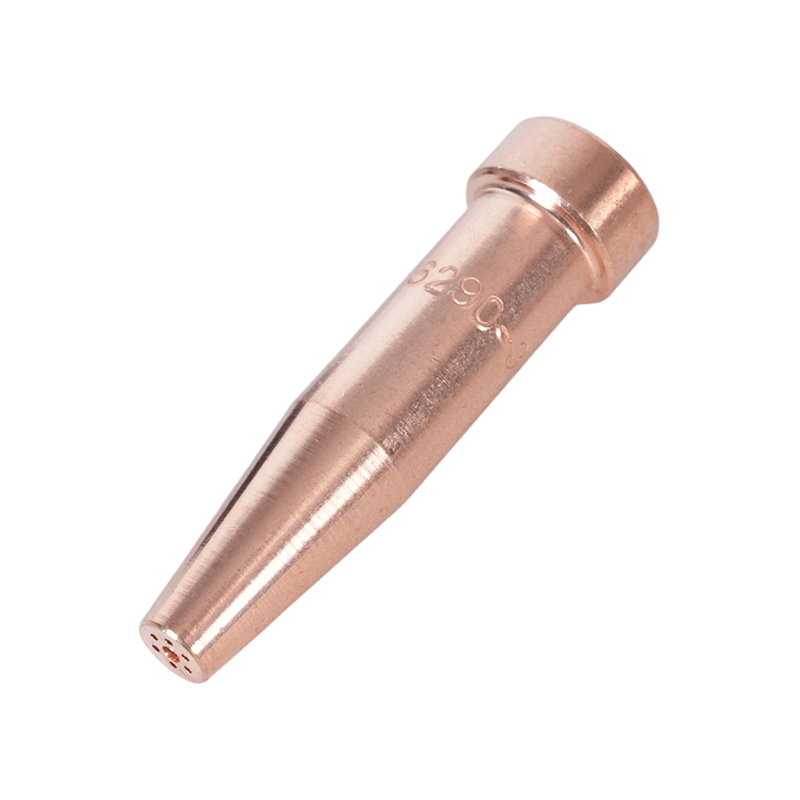
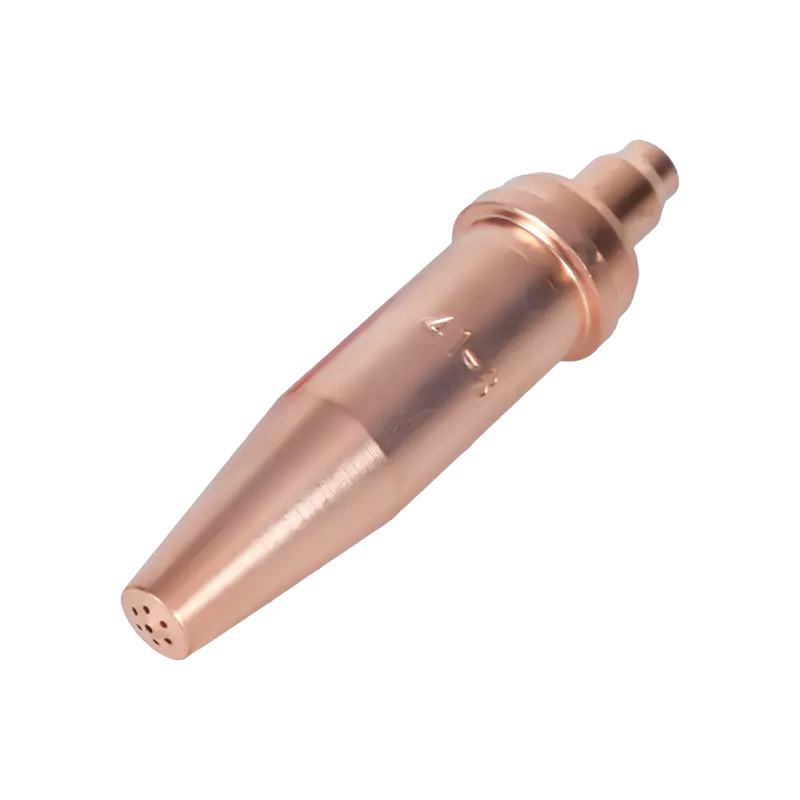
Spidser i ét stykke er bearbejdet af en solid kobberlegering - oftest tellurkobber, valgt for dets kombination af høj termisk ledningsevne, bearbejdelighed og modstand mod den ekstreme varme, der genereres ved spidsfladen. Spidsen er fremstillet ved at bore og præcisionssvinge over kalibrerede ledninger for at skabe nøjagtige forvarmningsåbninger og en central skærende iltboring med præcist kontrolleret diameter. Resultatet er en enkelt integreret komponent uden samlinger mellem gaspassager. Et stykke tips er designet udelukkende til acetylen og er standardformatet til håndskæring på tværs af fremstilling, konstruktion, bilindustrien og stålkonstruktioner. De har typisk fire eller seks forvarmningshuller arrangeret koncentrisk omkring den centrale boring.

Todelte skærespidser
Todelte spidser består af en ydre skal af kobber og en indvendig del af messing. Denne konstruktion skaber forvarme flammeriller mellem de to komponenter i stedet for borede passager gennem et enkelt stykke. Todelte spidser er designet til brug med alternative brændstofgasser - propylen, propan, naturgas og MAPP - hvor den længere forvarmningstid og forskellige flammegeometri af disse gasser kræver et bredere, mere fordelt forvarmningsmønster. Todelte spidser er kan ikke udskiftes med acetylen-opsætninger : Flammeegenskaberne og kravene til gastryk er fundamentalt forskellige, og brug af den forkerte spidstype går på kompromis med både skærekvalitet og sikkerhed.
| Karakteristisk | One-Piece Tip | To-delt spids |
|---|---|---|
| Byggemateriale | Solid kobberlegering (tellur kobber) | Kobber ydre skal messing indre del |
| Kompatibel brændstofgas | Kun acetylen | Propan, propylen, MAPP, naturgas |
| Forvarm åbning design | Borede huller (4 eller 6) | Riller mellem skal og indre del |
| Flammekoncentration | Høj — indre keglefokus | Bredere — distribueret forvarmningsmønster |
| Typisk anvendelse | Håndskæring, præcisionsarbejde, tynd-medium plade | Produktionsskæring, tung plade, opvarmning |
Tipnummerering og åbningsstørrelse Forklaret
En af de mest vedvarende kilder til forvirring ved valg af skærespids er nummereringssystemet. I modsætning til fastgørelseselementer eller bor, følger antallet af skærebrænderspidser ikke en universel standard— forskellige producenter tildeler forskellige numre til spidser med identiske åbningsdiametre . En størrelse #2 spids fra én producent kan have samme skærende iltboring som en størrelse #3 fra en anden. Denne inkonsekvens er ikke en defekt; det afspejler historiske mærkespecifikke konventioner, der blev etableret uafhængigt på tværs af branchen.
Den teknisk korrekte tilgang til valg af tip er at specificere ved skærende iltåbningsdiameter , udtrykt som en borekrones indeksstørrelse, snarere end ved spidsnummer alene. Den centrale boring - det enkelte hul, hvorigennem højtryksskæringsilten tilføres - er den dimension, der bestemmer mængden af oxygen, der når snittet og derfor den maksimale tykkelse af stål, spidsen kan skære rent. Forvarmningsåbningsdiametre er sekundære specifikationer, der påvirker forvarmningshastigheden og er designet af producenten til at matche den centrale boring.
Antallet af spidser stiger generelt med åbningsstørrelsen: mindre tal (000, 00, 0, 1) svarer til mindre åbninger, der er egnet til tyndt materiale, mens større tal (4, 5, 6 og derover) svarer til større åbninger til skæring af tunge plader. Vores udvalg af skærebrænderspidser er produceret til tolerancer med præcisionssvejsede åbninger med offentliggjorte boreindeksstørrelser for hver model for at tillade direkte dimensionskontrol uafhængigt af nummereringskonventionen, der bruges på dit eksisterende udstyr.
Udvælgelsesskema for acetylenskærespidser
Følgende tabel giver standardspidsvalg og trykparametre for acetylenskæring på blødt stål i god stand. Alle tryk måles ved regulatoren med en 25 fods slange. For slangeløb væsentligt kortere eller længere end 25 fod, juster arbejdstrykket i overensstemmelse hermed for at opretholde korrekt spidsudløbstryk.
| Metal tykkelse | Typisk spidsstørrelse | O₂-tryk (PSI) | C₂H₂-tryk (PSI) | Forvarm huller |
|---|---|---|---|---|
| Op til 1/8" (3 mm) | #000 / #00 | 20-25 | 3-5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25-35 | 3-5 | 4-6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35-45 | 4-6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40-55 | 4-7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50-65 | 5-8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55-80 | 6-12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70-100 | 8-15 | 6 |
To operationelle regler gælder uden undtagelse på tværs af alle poster i denne tabel. For det første Brug aldrig en spids, der er dimensioneret til tykkere materiale, end du faktisk skærer -en overdimensioneret spids leverer mere ilt, end forvarmningsflammen korrekt kan forbruge, hvilket forårsager overophedning, spidsbeskadigelse, bagslag og ujævne snit. For det andet, overskrid aldrig 15 PSI acetylen arbejdstryk uanset spidsstørrelse eller pladetykkelse; hvis et specifikt snit kræver mere iltflow, end en korrekt dimensioneret spids kan give ved sikkert acetylentryk, er løsningen at skifte til en større iltcylinder eller manifoldopsætning, ikke at øge acetylentrykket.
Lige boring vs divergent boring skærespidser
Ud over skelnen i et stykke og i to stykker er acetylenskærespidser yderligere differentierede ved geometrien af den centrale skæreiltboring. Denne specifikation er kritisk for operatører, der arbejder med både håndholdt og maskinmonteret skæreudstyr.
Spidser med lige boring
En lige boring opretholder en ensartet cylindrisk diameter fra gaspassagen til spidsudløbet. Lige boringsspidser arbejder ved skærende ilttryk på 40 til 60 PSI og er standarddesignet til håndskæring. Den cylindriske gasstrøm, de producerer, er stabil ved moderate hastigheder, hvilket giver operatøren tilstrækkelig kontrol over skærelinjen, slaggeudstødningen og forvarmningsdækningen under manuel brænderbevægelse.
Divergerende borespidser
En divergerende boring – også kaldet et udblændet eller tilspidset udløb – udvider sig en smule ved spidsudløbet, hvilket tillader den skærende iltstrøm at udvide sig og accelerere, når den kommer ud. Denne geometri er udviklet til maskinskæreapplikationer og fungerer på 70 til 100 PSI skærende ilttryk . Den divergerende oxygenstrøm med højere hastighed muliggør skærehastigheder, der er cirka 25 % hurtigere end spidser med lige boring af tilsvarende åbningsstørrelse, mens den bibeholder en acceptabel snitkvalitet på blød stålplade i de tykkelser, hvor maskinskæring er økonomisk berettiget. Divergerende boringsspidser anbefales ikke til håndskæring: det højere tryk, der er involveret, og den reducerede operatørfeedback fra den accelererede strøm gør præcis manuel styring betydeligt vanskeligere.
Tip vedligeholdelse, rengøring og sikkerhed
En skærespidss tilstand bestemmer direkte skærekvaliteten og driftssikkerheden. En spids med delvist blokerede forvarmningsåbninger, en deformeret central boring eller en forurenet sædeflade vil producere en uregelmæssig flamme, ustabil skærende iltstrøm og forhøjet risiko for tilbageslag eller tilbageslag. Vedligeholdelse af spidser er ikke valgfri – det er et rutinemæssigt driftskrav.
Rengøringsprocedure
Spidsåbninger akkumulerer sprøjt, slagger og oxidationsaflejringer under normal brug. Disse aflejringer begrænser gasstrømmen og forvrænger flammemønsteret. Rengøring skal udføres med spidsrensere specielt designet til åbningsdiameteren i brug - aldrig med søm, ledninger, bor eller improviseret værktøj. Spidsrensere er cylindriske filer, der er dimensioneret til at matche standard åbningsdiametre; brugt korrekt fjerner de aflejringer uden at forstørre eller deformere boringen. Hvis en forvarmning eller skæreåbning forstørres med blot et par tusindedele af en tomme, ændres gasstrømningsegenskaberne nok til at påvirke flammebalancen og skærekvaliteten, og en deformeret boring kan ikke korrigeres - spidsen skal udskiftes. Rengør alle åbninger individuelt med et let fileslag, og blæs derefter gennem spidsen med trykluft under lavt tryk for at fjerne snavs, før du geninstallerer.
Ansigtsinspektion af siddepladser
Siddefladen af spidsen - den bearbejdede overflade, der passer sammen med brænderhovedet - skal være flad, glat og fri for grater. En beskadiget sædeflade tillader gas at omgå tætningen mellem spidsen og brænderen, hvilket skaber en lækage, der producerer en uregelmæssig flamme og introducerer tilbageslagsrisiko. Efterse sædets ansigt efter hver spidsfjernelse. Lette overflademærker kan poleres med fint slibepapir på en flad overflade; enhver spids, der viser dybe huller, revner eller væsentlige overfladeuregelmæssigheder, skal udskiftes med det samme.
Backfire og Flashback-forebyggelse
Et bagslag – hvor flammen springer tilbage i spidsen og genantændes ved spidsfladen – er oftest forårsaget af at arbejde ved tryk under minimum for spidsstørrelsen, holde spidsen for tæt på arbejdsfladen eller delvist blokerede åbninger, der begrænser gasstrømmen. Hvis der opstår et tilbageslag, skal du først lukke acetylenventilen, derefter iltventilen, lade spidsen køle af, inspicere og rense åbninger og kontrollere trykindstillingerne, før du tænder igen. Et tilbageslag – hvor flammen bevæger sig ind i slangerne og regulatorerne – er en mere alvorlig hændelse, der kræver tilbageslagsdæmpere installeret på både brændstof- og iltledningerne ved brænderens krop eller regulatorudtag. Flashback-afledere er obligatoriske for acetylensystemer i de fleste jurisdiktioner og anbefales stærkt uanset lokale krav.
Valg af det rigtige tip til din opsætning
Korrekt valg af en acetylen-brænderspids kræver, at du arbejder gennem fire sekventielle beslutninger. Anvendelse af dem i rækkefølge eliminerer de fleste valgfejl, før de opstår.
- Trin 1 — Bekræft brændstofgaskompatibilitet. Bekræft, at din opsætning bruger acetylen, ikke propan, propylen eller MAPP. Kun spidser i ét stykke fremstillet specifikt til acetylen bør anvendes på acetylensystemer. Brug af en todelt spids af alternativt brændstof på en acetylenbrænder producerer forkert flammegeometri og uforudsigelig gasadfærd.
- Trin 2 — Bestem metaltykkelsen på sit maksimum. Vælg en spids, der er klassificeret til at skære den tykkeste sektion, du vil støde på i jobbet, ikke den gennemsnitlige tykkelse. Skæring af en sektion 10 % tykkere end en spidss nominelle kapacitet giver et ufuldstændigt eller ujævnt snit; Brug af en spids, der er underdimensioneret til den tykkeste sektion og forsøg på at kompensere med højere tryk, risikerer bagslag og spidsskade.
- Trin 3 — Vælg boringstype baseret på anvendelse. Håndskæring kræver lige boringsspidser ved 40–60 PSI skæreilt. Maskine eller automatiserede skæreoperationer drager fordel af divergerende boringsspidser ved 70–100 PSI for den 25 % hastighedsfordel, de leverer ved lige snit i plade.
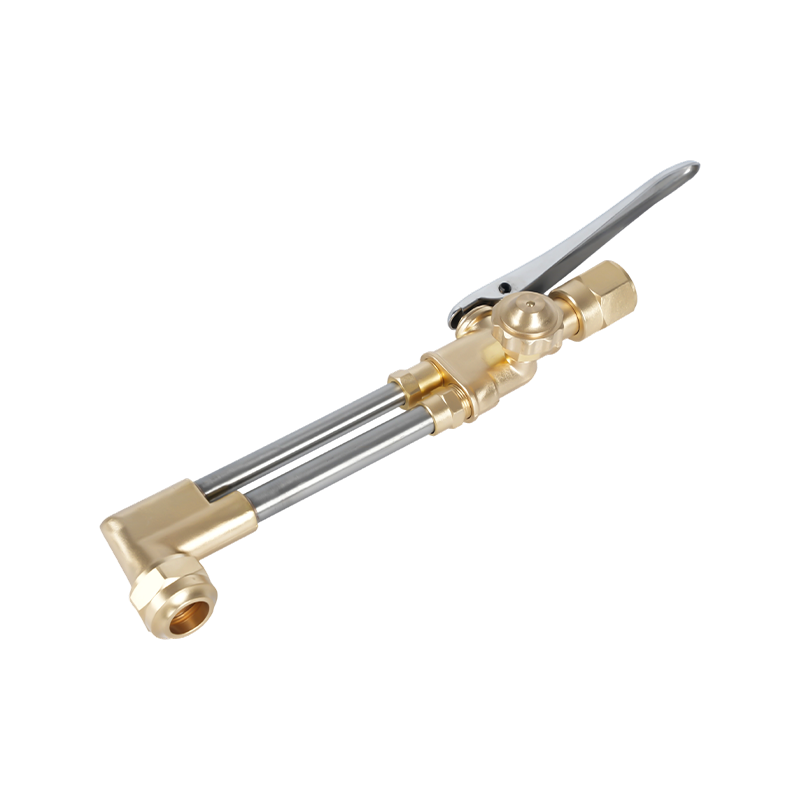
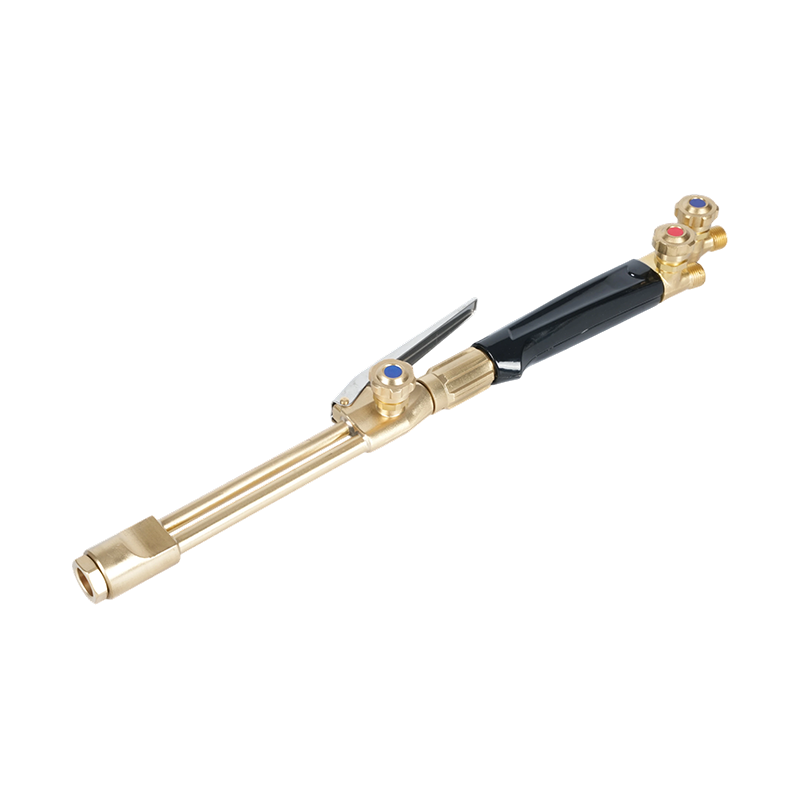
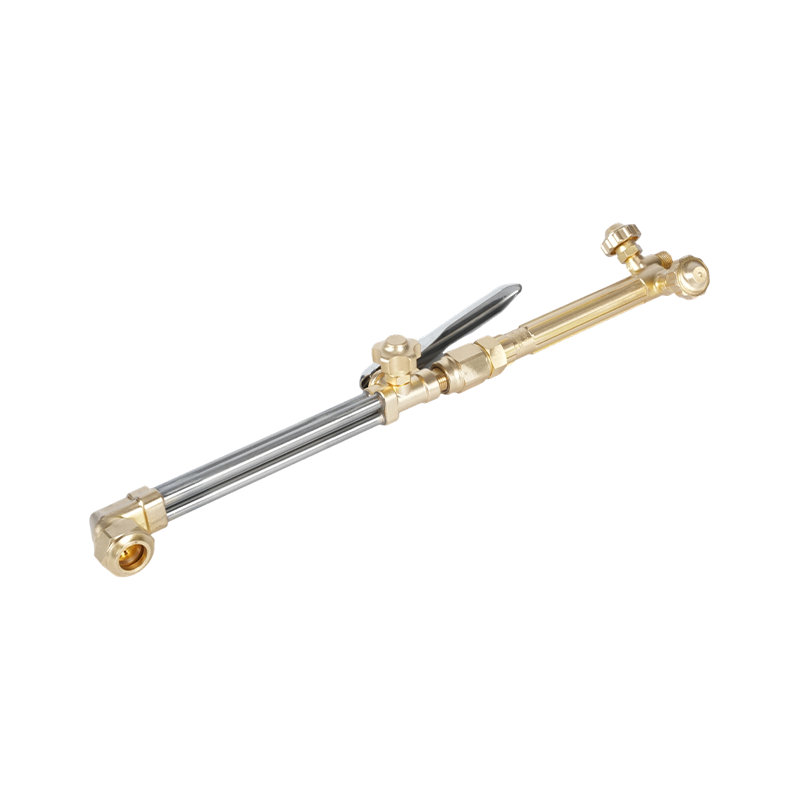
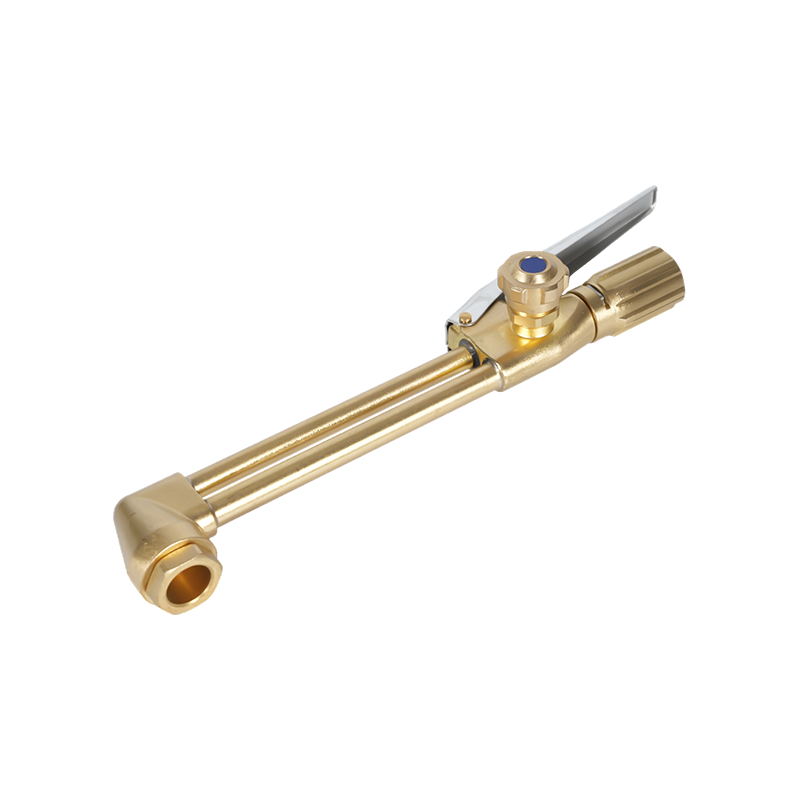
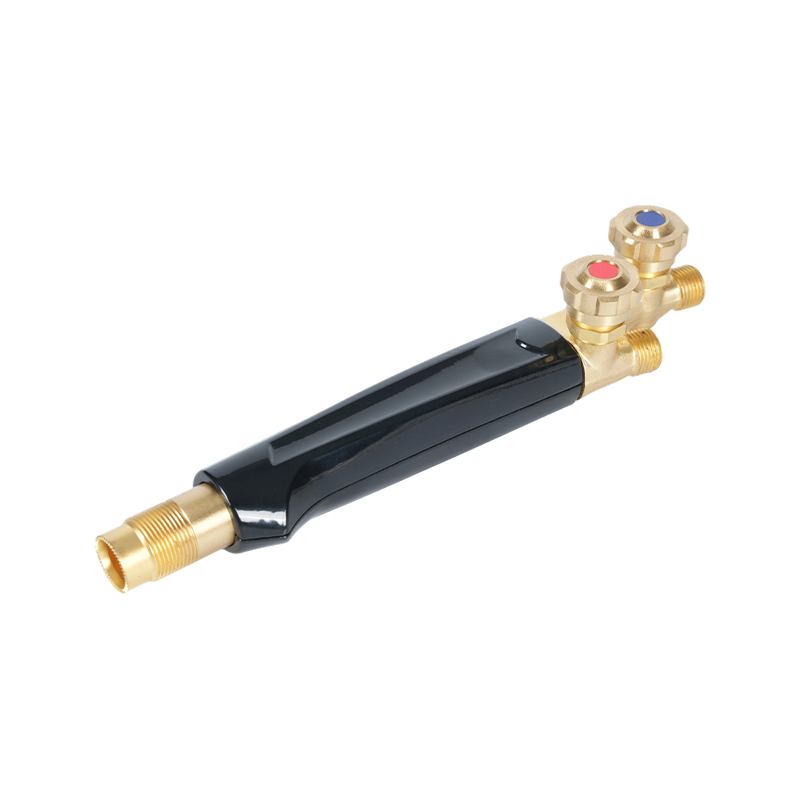
- Trin 4 — Bekræft kompatibiliteten med brænderens håndtag og hoved. Skærespidser skal sidde korrekt mod brænderhovedet, de er monteret på. Spidsgevind, sædegeometri og hovedgevind skal alle matche. Vores skærebrænderhåndtag er fremstillet med standardiseret spidsgevind og sædespecifikationer; parring dem med matchede spidser fra det samme system eliminerer lækage og flamme-ustabilitet, der skyldes blanding af inkompatible komponenter fra forskellige producenter.
For operatører, der udstyrer en ny station eller udskifter en hel oxy-fuel-opsætning, eliminerer en komplet systemtilgang – brænderhåndtag, skæreudstyr, regulatorer, slanger og matchede spidser købt sammen – kompatibilitetsusikkerhed i starten. Vores skærebrændersæt er samlet som matchede systemer med dokumenteret spidskompatibilitet, trykspecifikationer og acetylenklassificerede komponenter overalt, hvilket giver et pålideligt udgangspunkt for både værksteds- og feltskæringsapplikationer.