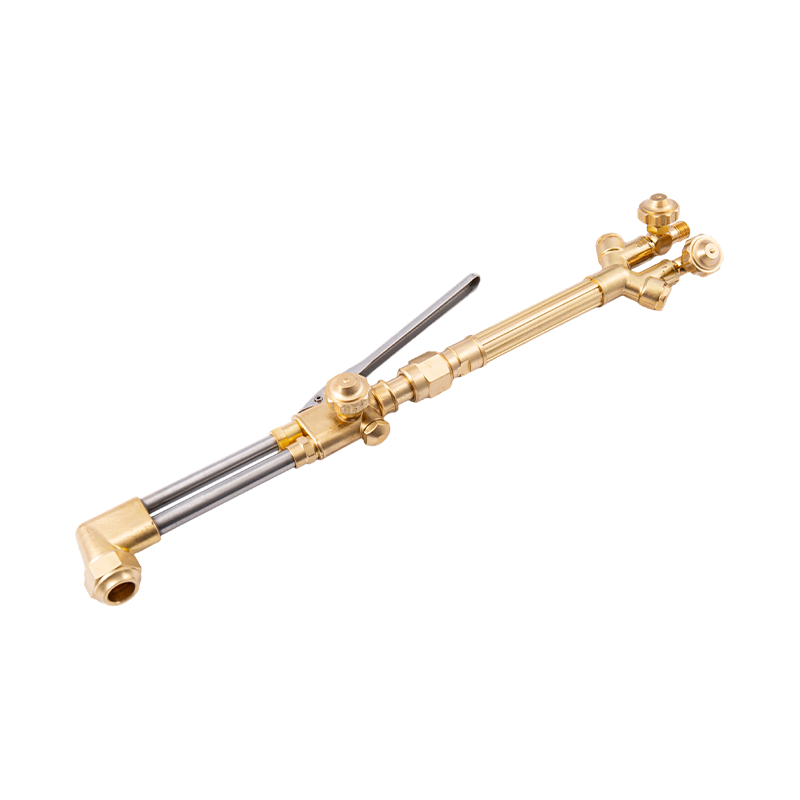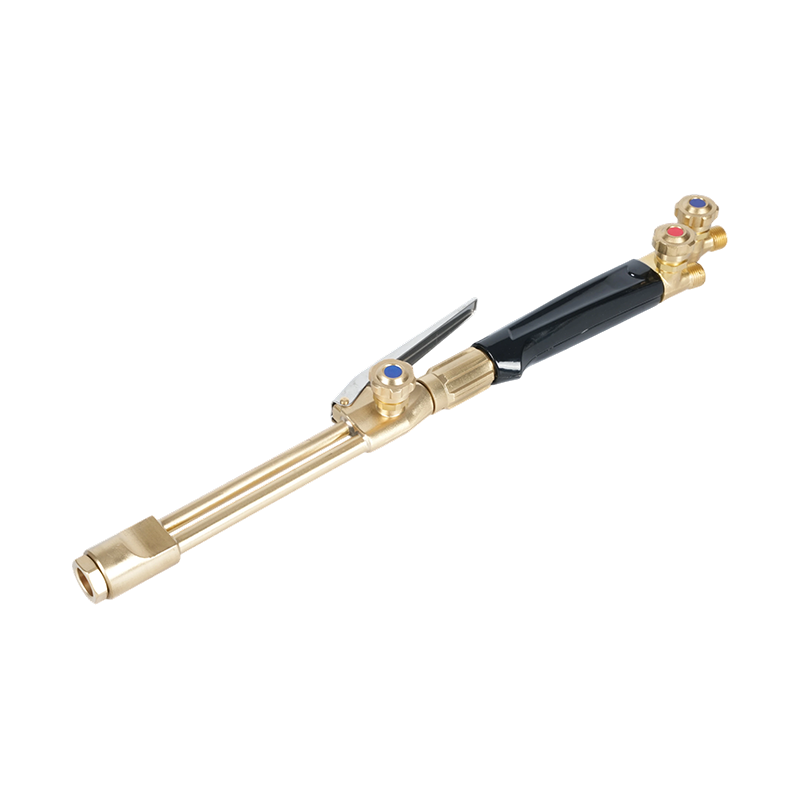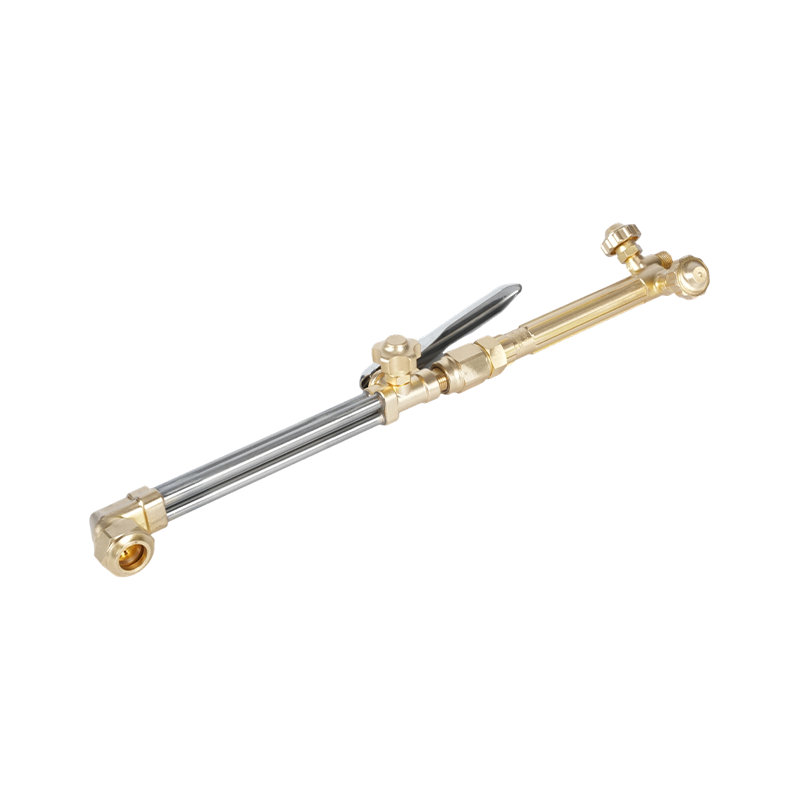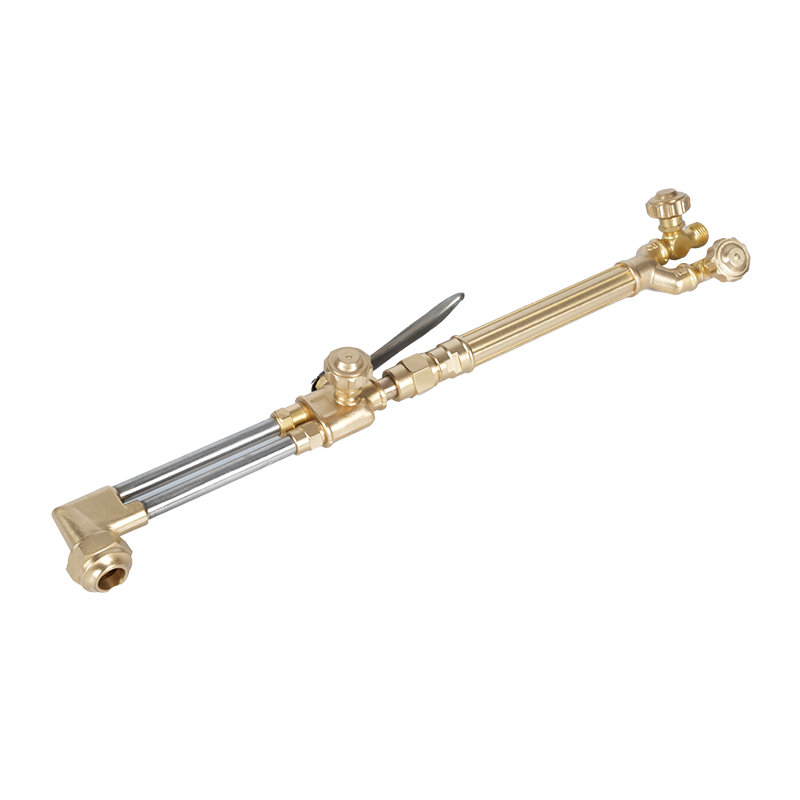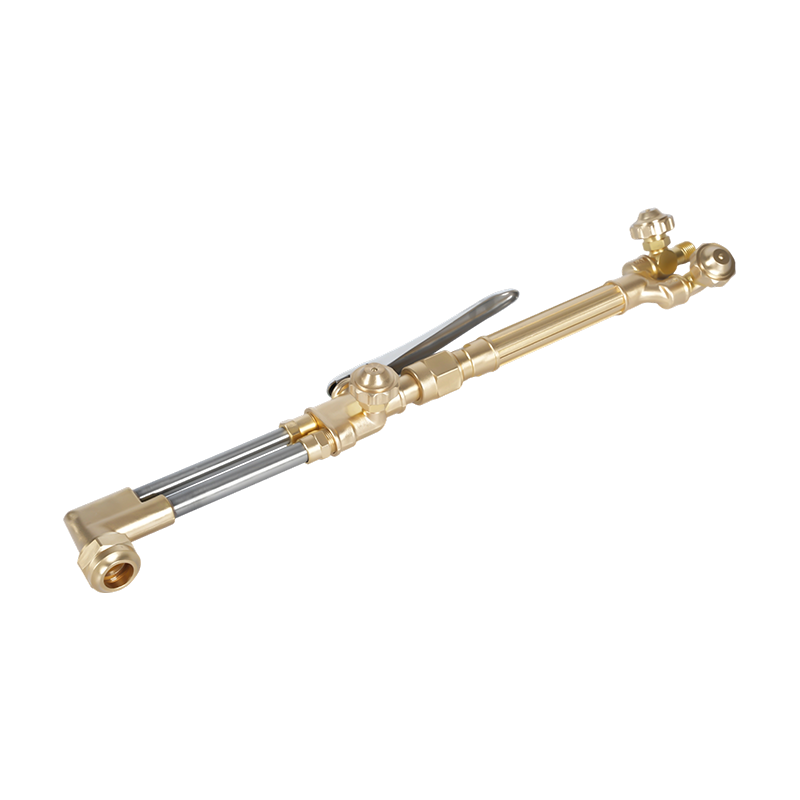
A skærebrændersæt er et vigtigt værktøj til metalfremstilling, nedrivning og reparation, ved at udnytte den intense varme fra en oxybrændstofflamme til at skille stål og ogre jernholdige metaller. I modsætning til plasmaskærere, der er afhængige af elektricitet, bruger disse sæt en kombination af brændstofgas (såsom acetylen, propan eller propylen) og ren oxygen til at oxidere metallet, hvilket skaber et rent, præcist snit. For både professionelle og gør-det-selv-entusiaster indebærer valg af det rigtige sæt forståelse af de specifikke brændstoftyper, slangekonfigurationer og sikkerhedsfunktioner, der matcher den tilsigtede anvendelse. Korrekt brugt kan en skærebrænder skære igennem flere centimeter stål med bærbarhed og kraft, som få andre værktøjer kan matche.
Kernefordelen ved et skærebrændersæt ligger i dets alsidighed og skæredybde. Mens plasmaskærere er begrænset af strømforsyning og tykkelse, kan en oxyfuel brænder skære gennem stålplader, der overstiger 12 tommer tyk , hvilket gør den uundværlig til tungt industrielt arbejde. Denne magt kommer dog med betydelige sikkerhedsansvar. Forståelse af forbrændingens kemi, korrekte regulatorindstillinger og udstyrsvedligeholdelse er afgørende for sikker og effektiv drift.
Brændstoftyper og deres anvendelser
Valget af brændstof påvirker i høj grad ydeevnen, omkostningerne og sikkerheden af et skærebrændersæt. Hvert brændstof har forskellige termiske egenskaber, flammetemperaturer og håndteringskrav.
Acetylen
Acetylen is the most common fuel for cutting torches due to its high flame temperature of approximately 3.160°C (5.720°F) når det blandes med ilt. Den producerer en koncentreret, neutral flamme, der er ideel til både skæring og svejsning. Acetylen giver mulighed for hurtigere forvarmningstider og renere snit på tyndt til mellemtykt stål. Det er dog ustabilt ved tryk over 15 psi og kræver specialiserede cylindre fyldt med en porøs masse for at forhindre nedbrydning.
Propan og Propylen
Propan og propylen er sikrere og mere økonomiske alternativer til acetylen. De opererer ved højere tryk og udgør ikke de samme ustabilitetsrisici. Mens deres flammetemperaturer er lavere (ca 2.800°C / 5.072°F for propan), producerer de et bredere varmemønster, hvilket gør dem fremragende til skæring af tykke stålplader og varmeapplikationer. Afvejningen er langsommere forvarmningstider og grovere skærekanter på tyndere materialer.
| Brændstoftype | Flammetemperatur | Bedste brugssag | Sikkerhedshensyn |
|---|---|---|---|
| Acetylen | 3.160°C (5.720°F) | Præcisionsskæring, svejsning | Ustabil >15 psi |
| Propan | 2.800°C (5.072°F) | Tykt stål, varme | Tyngre end luft |
| Propylen | 2.900°C (5.252°F) | Generel skæring | Kræver specifikke tips |
Væsentlige komponenter i et skærebrændersæt
Et komplet skærebrændersæt består af flere kritiske komponenter, der arbejder sammen for at levere en kontrolleret flamme. At forstå hver del sikrer korrekt montering og fejlfinding.
Regulatorer og målere
Regulatorer reducerer det høje tryk fra gasflaskerne til et brugbart arbejdstryk. Hver cylinder (brændstof og ilt) kræver sin egen regulator. Regulatorer af høj kvalitet har to målere: en til cylindertryk (højt tryk) og en til linjetryk (lavt tryk). Det er vigtigt at bruge regulatorer, der er klassificeret til den specifikke gastype; iltregulatorer må aldrig bruges sammen med brændstofgasser på grund af eksplosionsfare.
Slanger og kontraventiler
Slanger transporterer gasserne fra regulatorerne til brænderen. Standard farvekodning identificerer dem: rød for brændstof and grøn for ilt . For at forhindre farlig tilbagestrømning bør der monteres flashafledere eller kontraventiler ved både regulatoren og brænderens ende. Disse enheder stopper den omvendte strøm af gas og forhindrer tilbageslag, der kan føre til cylindereksplosioner.
Skæretilbehør og spidser
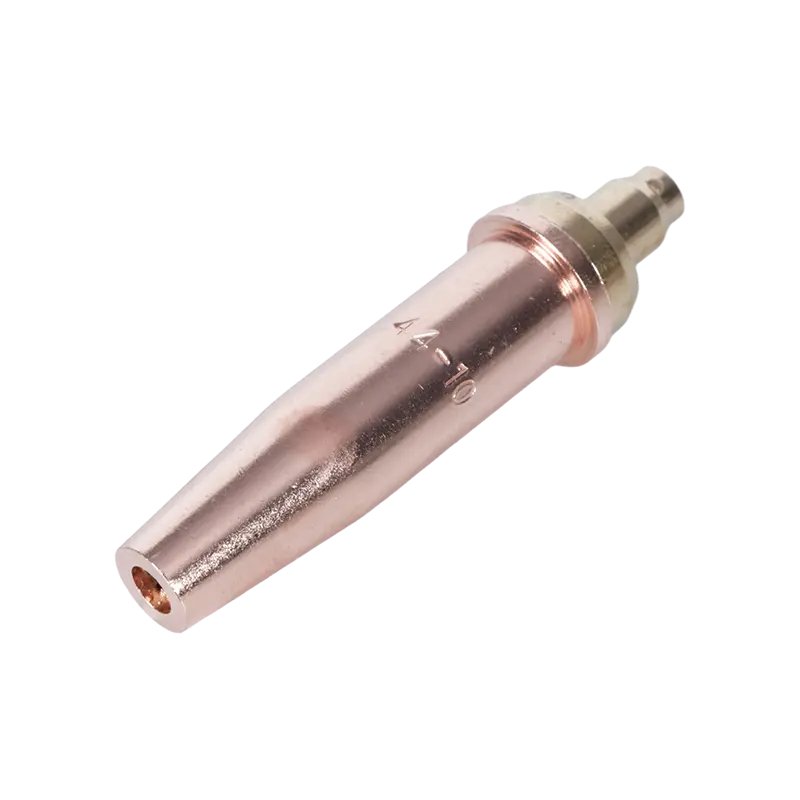
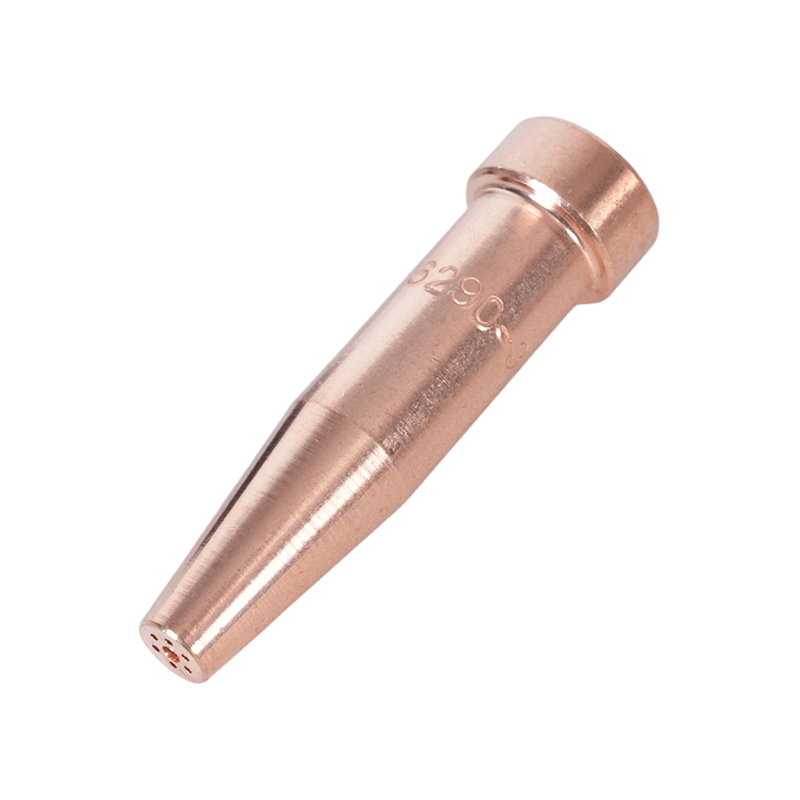
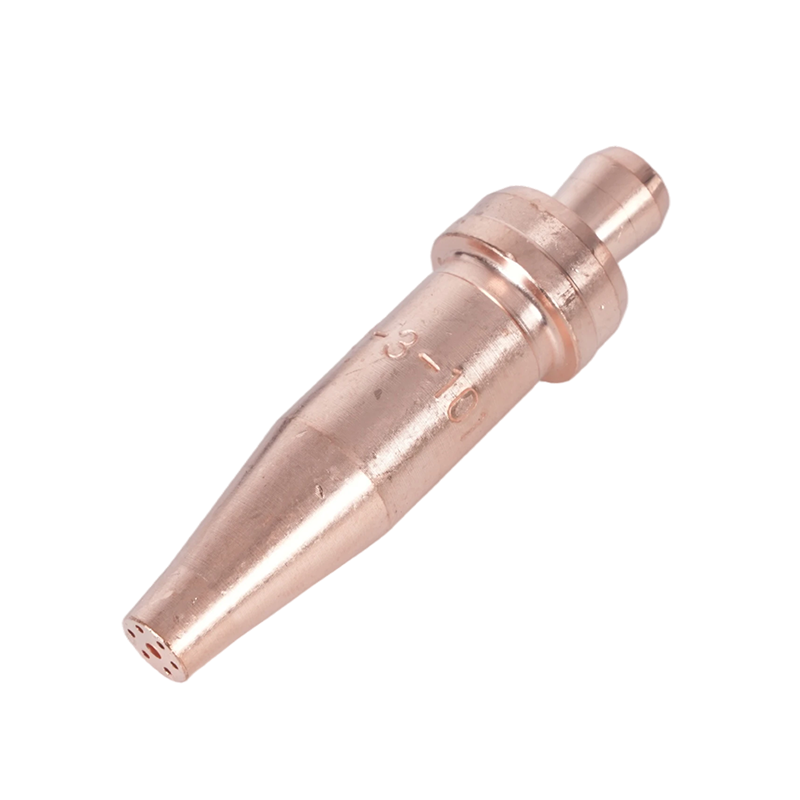
Skæreudstyret blander gasserne og styrer flammen. Den har separate ventiler til ilt- og brændstofkontrol. Skærespidser er dimensioneret ud fra tykkelsen af det metal, der skæres. En mindre spids (f.eks. størrelse 0) er velegnet til tynde metalplader, mens større spidser (f.eks. størrelse 5 eller 6) er påkrævet til tungt konstruktionsstål. Brug af den korrekte spidsstørrelse sikrer et effektivt gasforbrug og et rent snit.
Sikkerhedsprotokoller og bedste praksis
Betjening af et skærebrændersæt involverer åben ild, højtryksgasser og smeltet metal, hvilket gør sikkerhed til topprioritet. Overholdelse af strenge protokoller minimerer risikoen for brand, eksplosion og personskade.
- Ventilation: Arbejd altid i et godt ventileret område for at forhindre ophobning af giftige dampe og uforbrændte gasser. Brug udsugningsventilatorer eller arbejd udendørs, når det er muligt.
- Personligt beskyttelsesudstyr (PPE): Bær brandsikkert tøj, læderhandsker og sikkerhedsbriller med en skyggelinse, der er egnet til skæring (typisk Shade 5). Støvler med ståltå beskytter fødderne mod faldende varm slagge.
- Fire Watch: Ryd arbejdsområdet for brændbare materialer. Hold en ildslukker i nærheden og overvåg området i mindst 30 minutter efter endt arbejde for at fange eventuelle ulmende gnister.
- Lækagetest: Kontroller regelmæssigt slanger og forbindelser for utætheder med en sæbevandsopløsning. Bobler indikerer en lækage, der skal repareres før brug. Brug aldrig en flamme til at tjekke for utætheder.
Vedligeholdelse og fejlfinding
Korrekt vedligeholdelse forlænger levetiden af et skærebrændersæt og sikrer ensartet ydeevne. Regelmæssig inspektion og rengøring forhindrer almindelige problemer såsom tilstoppede spidser og ujævne flammer.
Efter hver brug rengøres skærespidsen med en spidsrenserfil for at fjerne slagge og kulstofophobning. Efterse O-ringe og sæder for slid, og udskift dem, hvis de viser tegn på skade. Hvis flammen sprutter eller springer, skal du kontrollere for løse forbindelser eller blokerede gaspassager. Opbevar cylindrene opretstående på et sikkert, tørt sted, med låg, når de ikke er i brug. Ved at følge disse vedligeholdelsestrin kan operatører sikre pålidelige, sikre og effektive skæreoperationer.