Hvad en svejsedyse gør - og hvorfor det betyder noget
Hver svejsning eller snit starter med en flamme eller lysbue - men ingen af dem kan fungere pålideligt uden en dyse, der styrer det, der omgiver den. Dysen er det sidste punkt, hvorigennem beskyttelsesgas, brændstofgas eller ilt forlader brænderens krop og når arbejdszonen. Dens opgave lyder simpel. I praksis bestemmer det alt fra svejseporøsitet til skærekantkvalitet til, hvor ofte du stopper for at rense sprøjt af dit udstyr.
I gasafskærmede lysbuesvejseprocesser som MIG/GMAW danner dysen et beskyttende hylster af beskyttelsesgas omkring svejsebassinet, hvilket blokerer atmosfærisk oxygen og nitrogen i at forurene det smeltede metal. Uden tilstrækkelig gasdækning oxiderer svejsningen, porøsiteten opstår, og de mekaniske egenskaber falder. Ved skæring og svejsning med oxybrændstof styrer dysen selve flammens geometri - bestemmer forholdet mellem forvarmningsflamme og skærende oxygenstrøm og spredningen af varme over arbejdsemnet.
En slidt, tilstoppet eller forkert størrelse dyse reducerer ikke kun kvaliteten – den multiplicerer omkostningerne til forbrugsvarer og nedetiden. Opbygning af sprøjt begrænser gasstrømmen, hvilket forårsager turbulens, der underminerer afskærmningsdækningen. En dyseboring, der er for lille til anvendelsen, øger modtrykket og forstyrrer flammen eller lysbuen. At forstå dysen er i praksis at forstå halvdelen af det, der styrer din processtabilitet.
Dysetyper efter svejseproces
Dyser er ikke udskiftelige på tværs af processer. Det korrekte udgangspunkt for ethvert dysevalg er at identificere den svejse- eller skæreproces, der anvendes - hver har forskellig dysegeometri, materialekrav og funktion.
MIG / GMAW dyser er cylindriske eller formede forbrugsvarer, der fastgøres på forsiden af MIG-pistolen og omgiver kontaktspidsen. Deres primære funktion er at lede beskyttelsesgas - typisk argon-rige blandinger eller CO₂ - over svejsebassinet. De kommer i slip-on og gevindfastgørelsesstile. Slip-on dyser monteres og fjernes hurtigere, hvilket betyder noget på højproduktionslinjer; gevinddyser giver en mere sikker gastætning og er mindre tilbøjelige til at løsne sig under vibrationer. Begge stilarter er tilgængelige i standard- og kraftige konstruktioner, hvor sidstnævnte har tykkere vægge og isolatorer, der er klassificeret til 400-600 ampere applikationer.
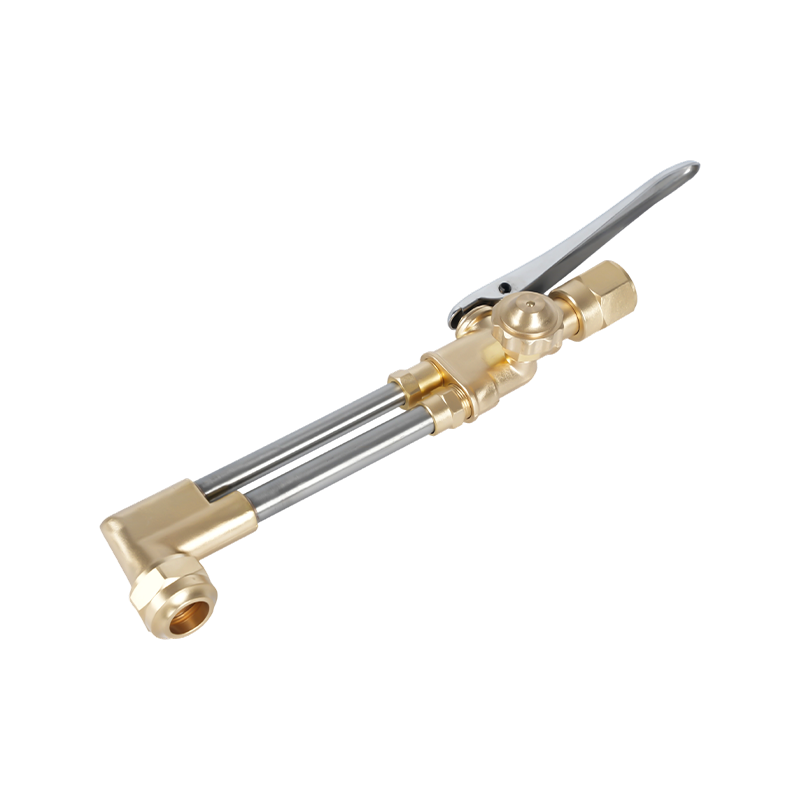
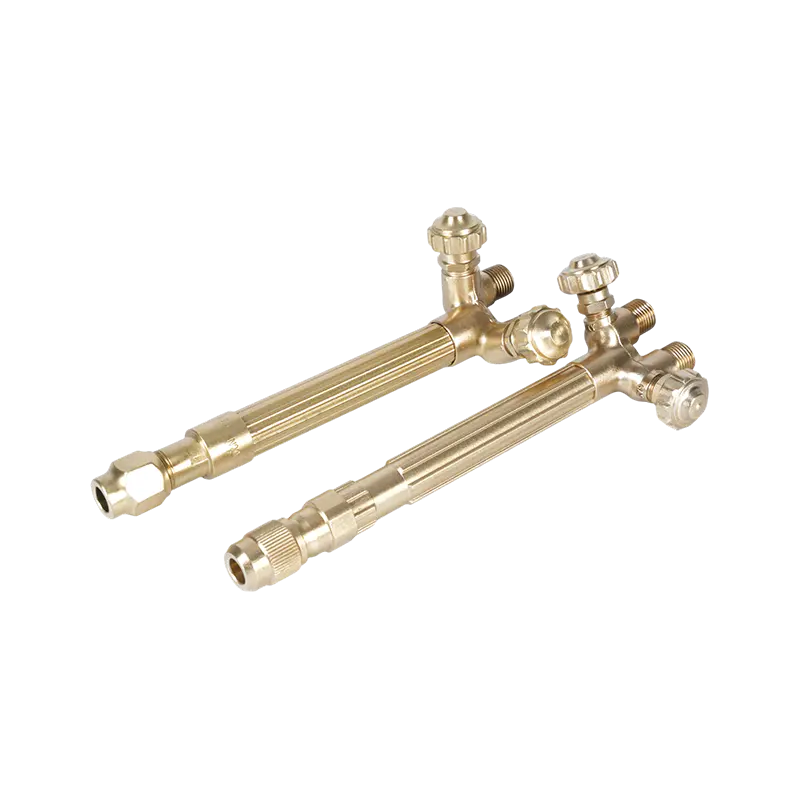
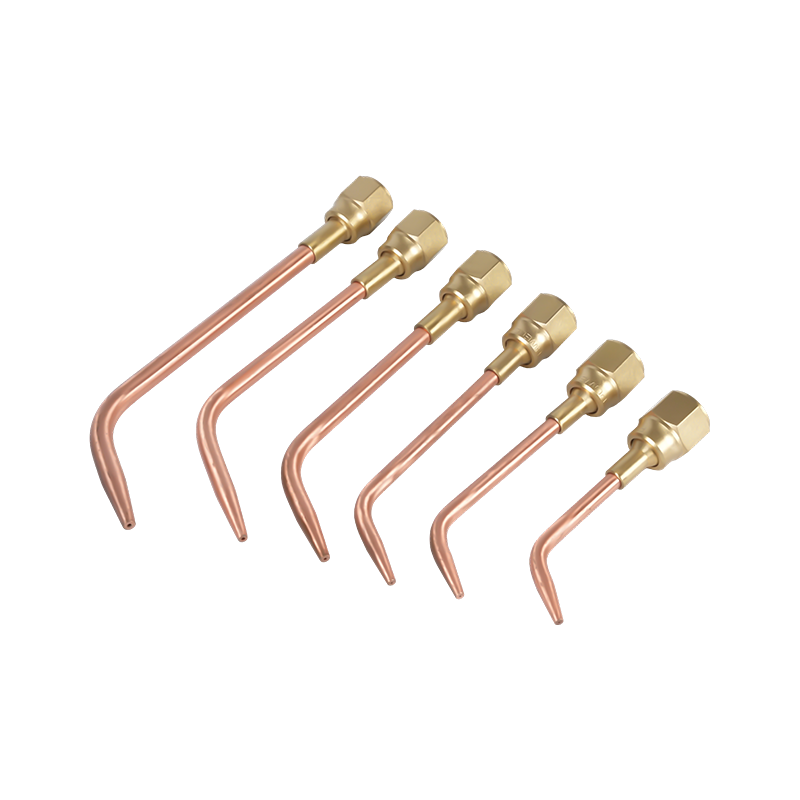
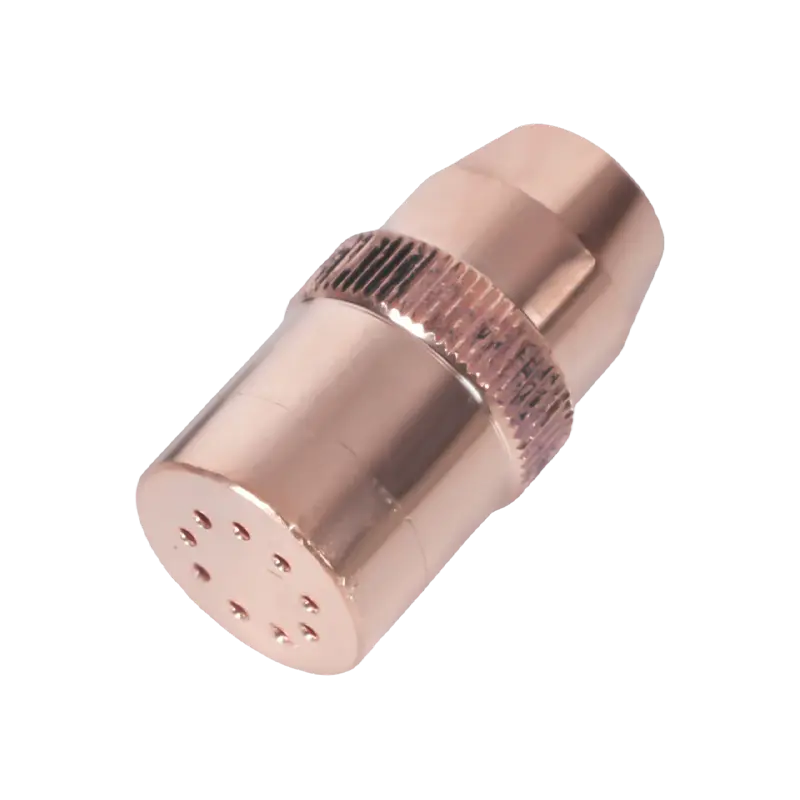
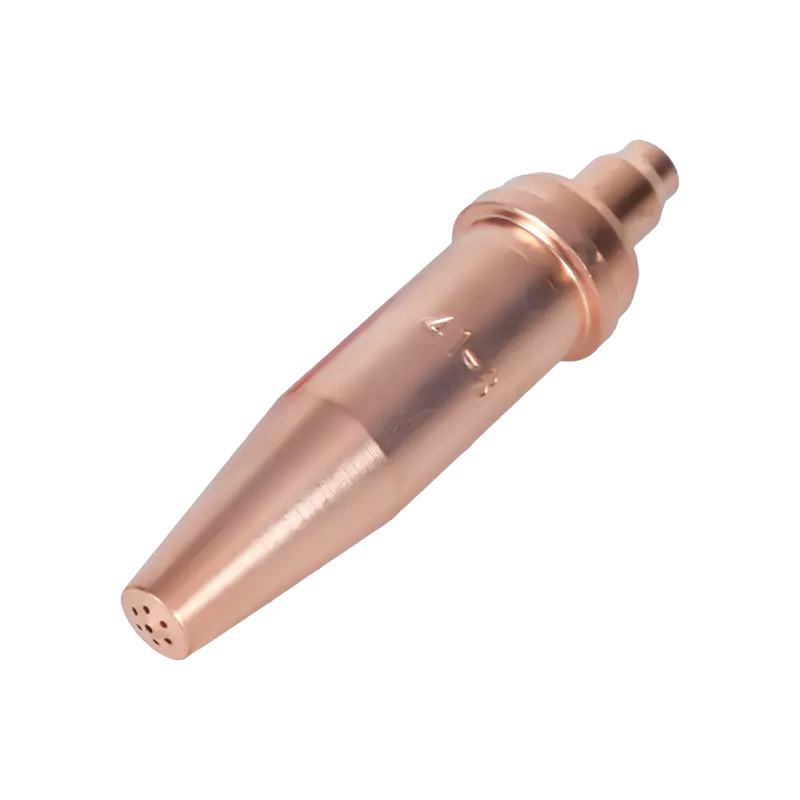
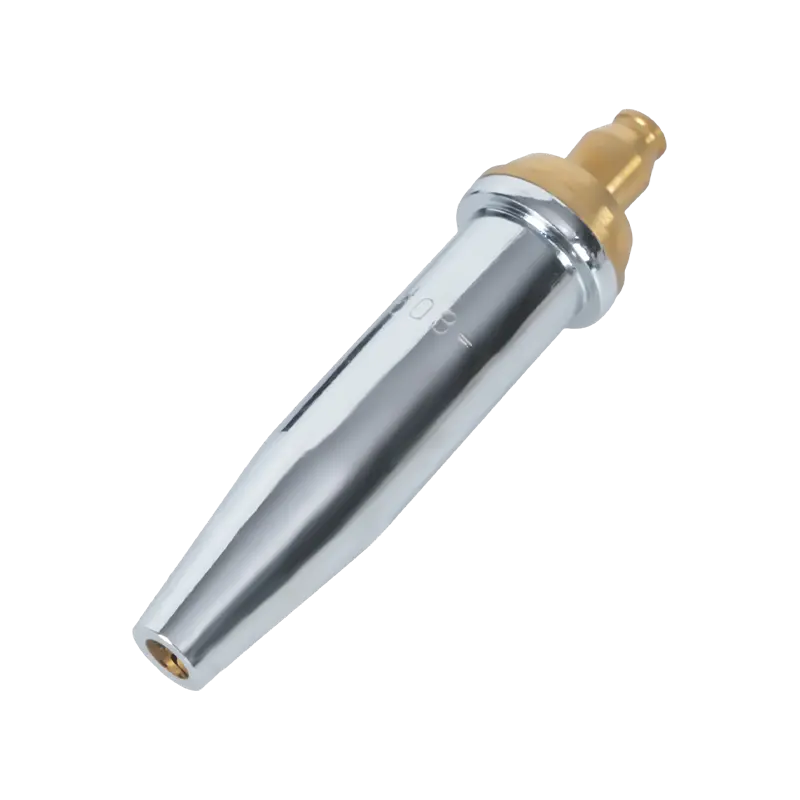
Oxy-brændstof skære- og svejsedyser — ofte kaldet skærespidser eller brænderspidser — fungerer anderledes. I stedet for at afskærme en svejsepool, blander de og dirigerer brændstofgas (acetylen eller propan) og ilt for at producere en præcis flamme ved høj temperatur. Skærespidser har en central højtryks iltåbning omgivet af forvarme flammeporte; forvarmningsflammen bringer stålet til antændelsestemperatur, og den skærende iltstråle oxiderer derefter og udstøder det smeltede materiale. Acetylen skærebrænderspidser til oxyfuel-anvendelser leverer den varmeste flamme af enhver almindelig brændstofgas (omkring 3.500°C), hvilket gør dem til det første valg til skæring af tykkere stål og til applikationer, der kræver hurtig forvarmning. Propan skærebrænderspidser designet til stabil flammelevering fungerer ved en lavere flammetemperatur, men tilbyder en bredere, mere jævn varmekappe - især effektiv til opvarmning, bøjning og skæring af tyndere sektioner, hvor en koncentreret acetylenflamme ville forårsage lokal forvrængning. Til applikationer, der udelukkende fokuserer på varme frem for skæring, varmespidser til kontrolleret flammefordeling har flere forvarmningsporte arrangeret til at sprede varmen jævnt over et bredere overfladeareal uden den centrale skærende iltkanal.
TIG / GTAW dyser (også kaldet gaskopper eller spændetangelegemer) direkte argon-beskyttelsesgas rundt om wolframelektroden. De er typisk lavet af aluminiumoxid keramik, glas eller gas linsekonfigurationer. I modsætning til MIG-dyser kommer TIG-kopper ikke i kontakt med værket og vælges primært ud fra wolframdiameter, samlingsadgang og behovet for laminær versus diffus gasstrøm. Gaslinsesamlinger - som bruger en mesh-indsats til at skabe en mere laminar gassøjle - foretrækkes til præcisionsarbejde og ude af position svejsning, hvor ensartet afskærmning er kritisk.

Dyseformer og borestørrelser forklaret
Inden for hver proceskategori har dysegeometri en direkte effekt på gasdækning, fælles tilgængelighed og sprøjtfrihed. Til MIG-svejsning dækker fire former de fleste applikationer:
- Cylindrisk (lige): En boring med konstant diameter fra base til spids. Tilbyder maksimal gasflowvolumen og er standardvalget til flade eller vandrette svejsninger uden adgangsbegrænsninger. Borestørrelser spænder fra ⅜" til ⅞" (ca. 10-22 mm), og som en generel regel bør borediameter stige med strømstyrken - større boringer understøtter højere gasstrømningshastigheder, der er nødvendige for at dække bredere, varmere svejsebassiner.
- Flaskeform (flaskehals): Træder ned til en mindre ydre diameter nær arbejdsenden. Den reducerede profil forbedrer synlighed og adgang til indesluttede samlinger. Særligt velegnet til automatiseret svejsning og robotsvejsning, fordi den smalle spids renser armaturer lettere og kan rengøres mere effektivt med brænder-rømmestationer.
- Kort og lang tilspidsning: En gradvis tilspidsning fra bunden mod spidsen. God fælles adgang med bedre gasdækning end flaskeformen. Lange tilspidsninger foretrækkes til rørsvejsning og hjørnesamlinger; korte tilspidsninger balancerer tilgængelighed med gasstrømningseffektivitet til generel fremstilling.
- Konisk: En bredere, udad-fladende profil ved spidsen. Maksimerer gasdækningsområdet - nyttigt til bredere svejsebassiner, højere varmetilførsel og ved svejsning af zinkbelagte metaller, der producerer store, eksplosive sprøjt. Den bredere mund gør også rømning med en brænderrensningsstation mere effektiv i robotopsætninger.
For oxy-fuel skærespidser bestemmer boringsgeometrien skæreoxygenstrømmens form og forvarmningsmønsteret. Tal for spidsstørrelse svarer til tykkelsen af det materiale, der skæres - større tal angiver større iltåbninger og højere gasforbrugshastigheder, der er passende for tykkere stål. Ifølge AWS-specifikation for svejsning af beskyttelsesgasser og deres klassifikationer , gassammensætning og strømningshastighed er standardiserede parametre - hvilket betyder, at dyseboringens geometri skal matches til gastypen og trykket i brug, ikke valgt isoleret.
Materialevejledning: Messing, kobber og belagte muligheder
Dysemateriale styrer to ting: sprøjtmodstand og termisk styring. Disse to egenskaber trækker ofte i modsatte retninger afhængigt af anvendelsen, hvorfor intet enkelt materiale dominerer alle use cases.
Messing giver bedre sprøjtmodstand end blottet kobber i applikationer med lavere strømstyrke (100–300 ampere). Sprøjt klæber ikke så let til messingoverflader, hvilket betyder længere intervaller mellem rengøring. Men messing har et lavere blødgøringspunkt end kobber - ved højere strømstyrke eller forlængede lysbuetider kan en messingdyse deformeres under vedvarende varme, hvilket gør den uegnet til tungt arbejde. Når det bruges som en indsats i et kobberlegeme, hjælper messing med at opretholde dysens indvendige diameter over tid, hvilket forlænger levetiden ved moderat varme applikationer.
Kobber leder varme mere effektivt end messing, hvilket gør det til det bedre valg til vedvarende højvarmearbejde (over 300 ampere) og til længere svejsecyklusser. Kobberdyser absorberer og afleder varme hurtigere, hvilket reducerer risikoen for termisk forvrængning. Kraftige kobberdyser - med tykkere vægge og isolatorer - er standarden for 400-600 ampere applikationer i strukturel fremstilling og svejsning af tunge plader. Til oxyfuel skærespidser er kobber eller kobberlegeringer af høj kvalitet standardmaterialet, netop på grund af deres evne til at modstå skæreflammens ekstreme temperaturer uden at deformere eller erodere åbningsgeometrien.
Forniklet og forkromet dyser kombinerer en kobberkerne med en overfladebelægning, der er mere modstandsdygtig over for sprøjtvedhæftning end enten bart kobber eller messing. Beklædningen giver også en vis varmeisoleringsfordel. Deres primære anvendelse er inden for robotsvejsning og automatiseret svejsning, hvor lange, uafbrudte svejsecyklusser er rutine og minimering af nedetid for rengøring direkte påvirker gennemløbet. Den længere levetid retfærdiggør deres højere upfront-omkostninger i højvolumenproduktionsmiljøer.
Keramik dyser repræsenterer en nyere kategori, primært brugt til TIG-svejsning og nogle specialiserede MIG-applikationer. Deres ikke-ledende overflade betyder, at sprøjt ikke kan danne en elektrisk bro fra dysen til kontaktspidsen - en fejltilstand, der forårsager strømgennemstrømning gennem dysen og hurtig nedbrydning. Keramiske TIG-kopper modstår også direkte kontakt med varme emner uden at smelte, hvilket gør dem anvendelige til svejsning i tætte riller.

Tre trin til at vælge den rigtige dyse
Udvælgelse bliver ligetil, når det følger en fast sekvens i stedet for at forsøge at evaluere alle variabler samtidigt.
Trin 1 — Identificer processen og dens driftsparametre. Bestem, om applikationen er MIG/GMAW, oxy-fuel cutting, oxy-fuel-opvarmning eller TIG. For lysbueprocesser skal du etablere strømstyrkeområdet. For oxy-fuel-processer skal du identificere brændstofgassen (acetylen vs. propan) og tykkelsen af det materiale, der skæres eller opvarmes. Disse parametre indsnævrer straks feltet: en 150-amp MIG-applikation kræver en standard messing- eller kobberdyse; en 500-amp robot MIG-cyklus kræver en kraftig belagt kobberdyse; en propanskæring på 20 mm plade kræver en propanspids, der er dimensioneret til denne materialetykkelse. Parrer dine tips med de rigtige gastrykregulatorer til at komplementere din brænderopsætning er lige så vigtigt — dysen kan kun fungere som designet, når gastrykket konsekvent er inden for det anbefalede område for den pågældende spidsstørrelse.
Trin 2 — Vurder fælles tilgængelighed. Kan en lige cylindrisk dyse nå samlingen uden at tilsmudse emnet eller fastgørelsen? Hvis det er tilfældet, så brug det - større boringer maksimerer gasdækningen og minimerer sprøjt. Hvis samlingen er i et tæt hjørne, dyb rille eller indvendig rørsvejsning, skal du flytte til en flaskehals eller konisk profil. Brug den mindste ydre diameter, der stadig giver tilstrækkelig gasdækning til svejsebassinets størrelse, ikke den mindste, der passer fysisk. Underdimensionering af dyseboringen ofrer afskærmningskvaliteten; overdimensionering af den ydre diameter skaber spillerumsproblemer.
Trin 3 — Match materiale til den termiske efterspørgsel. Til arbejde med kort cyklus, lavere strømstyrke, giver messing god sprøjtmodstand til en lavere pris. For vedvarende arbejde med høj varme eller høj strømstyrke skal du skifte til kobber. Til automatiserede eller robotapplikationer, der kører næsten kontinuerlige cyklusser, reducerer belagte dyser vedligeholdelsesfrekvensen nok til at udligne omkostningsforskellen. Til oxyfuel-applikationer skal du altid bruge kobber- eller kobberlegeringsspidser - messingspidser kan brække under det termiske chok fra en højtryksoxygensprængning, en sikkerhedsrisiko lige så meget som en ydeevne.
Vedligeholdelse, rengøring og udskiftning
En dyse, der er blevet rengjort og vedligeholdt korrekt, vil vare længere end en ny dyse, der er blevet forsømt med stor margen. Fejltilstanden for næsten alle dyser er den samme: Sprøjt samler sig på den indre boring, begrænser gasstrømmen og skaber turbulens, der underminerer afskærmningsdækningen. Svejsekvaliteten forringes, før dysen synligt svigter, hvilket betyder, at der ofte sker skader, før svejseren opdager problemet.
Den mest effektive forebyggende foranstaltning er anti-sprøjtforbindelse - enten en dyppegel eller spray - påført på dyseboringen før påbegyndelse af en svejsesession. Anti-sprøjt forhindrer sprøjt i at klæbe til dyseoverfladen, hvilket gør enhver ophobning let at fjerne under eller efter svejsning. Stol ikke på anti-sprøjt som erstatning for periodisk rengøring; Brug den som vedligeholdelseshjælp, der forlænger intervallet mellem rengøringerne.
Når der er behov for rengøring, skal du bruge en dyse-rømmetang eller en brænderrensestation til at fjerne sprøjt mekanisk. Brug ikke en skruetrækker eller andet spidst værktøj, der kan skære boringsoverfladen - en ru indvendig overflade fremskynder fremtidig sprøjtvedhæftning og kan ændre den indre gasstrømsgeometri. For oxyfuel skærespidser, rengør åbningsportene med en spidsrenser af den korrekte størrelse; en overdimensioneret spidsrenser forstørrer åbningen, hvilket permanent forstyrrer flammen eller skærekvaliteten og betyder, at spidsen skal udskiftes.
Udskift en MIG-dyse, når boringen viser synlig forvrængning, når isolatoren er revnet eller mangler, eller når sprøjt danner bro mellem dysen og kontaktspidsen efter rengøring. For oxy-fuel skærespidser, udskiftes, når åbningsudvidelsen forårsager en blød eller uregelmæssig flamme, der ikke kan korrigeres ved rengøring, eller når sædefladen er beskadiget og ikke længere tætner ordentligt mod skæreudstyret. At køre en slidt dyse eller spids sparer ikke penge - kvalitetstab, efterbearbejdning og gasspild fra dårlig afskærmning eller en forringet flamme koster mere end selve forbrugsmaterialet.