Temperaturen, som en skærebrænder producerer, er et af de hyppigst nævnte - og hyppigst misforståede - tal ved skæring med oxybrændstof. Folk spørger, hvor varm en skærebrænder bliver, modtager et tal i tusindvis af grader og antager, at højere altid er bedre. Virkeligheden er mere nuanceret: Flammetemperaturen er en faktor i skæreydelsen, men ikke den eneste og ikke altid den vigtigste. At forstå, hvad temperaturtallene faktisk betyder, hjælper dig med at vælge den rigtige gas, den rigtige spids og den rigtige opsætning til det aktuelle arbejde.
Hvor varm bliver en skærebrænder?
Forvarmningsflammen i en skærebrænder - flammeringen, der omgiver skærespidsen, før skæreilthåndtaget aktiveres - når temperaturer mellem 4.400°F og 6.000°F (ca. 2.400°C til 3.300°C), afhængigt af den anvendte brændstofgas og blandingen mellem oxygen og brændstof. Denne serie dækker alle almindelige oxyfuel skæreopsætninger, fra propan i den nederste ende til oxy-acetylen i den øvre ende.
Forvarmningsflammen tjener et specifikt formål: at hæve basismetallet til dets optændingstemperatur, som for blødt kulstofstål er cirka 1.600 °F (870 °C). Ved denne temperatur når stålet en lys orange farve og begynder at vise gnister ved overfladekanten. Først på dette tidspunkt er metallet klar til skæring. Når operatøren åbner skæreilthåndtaget, indføres en højtryksstrøm af ren oxygen til det forvarmede område - og selve skæringen begynder.
Vigtigt, selve skæreiltstrømmen tilføjer ikke væsentlig flammetemperatur . Det, det gør, er at igangsætte og opretholde en kemisk reaktion mellem ilten og jernet i stålet. Den reaktion - ikke fakkelflammen - udfører selve arbejdet med at skære.
Hvorfor skærebrændertemperatur kun er en del af historien
Forskellen mellem flammetemperatur og varmeeffekt er en, som erfarne skæreoperatører forstår, men som begyndere ofte savner. Temperaturen måler, hvor varm flammen er i sin kerne. Varmeydelse - målt i BTU pr. kubikfod forbrugt gas - måler, hvor meget termisk energi flammen overfører til emnet over tid. Disse er relaterede, men ikke identiske, og optimering for den ene optimerer ikke automatisk for den anden.
Acetylen producerer den varmeste oxyfuel-flamme af enhver almindeligt tilgængelig gas, men dens samlede varmeproduktion (BTU-indhold) er lavere end propylen og propan, fordi den brænder hurtigere med mindre brændstofvolumen. En propylenflamme brænder noget køligere end acetylen, men dens ydre flammekegle leverer betydeligt mere BTU-indhold - hvilket betyder, at den kan opvarme en større masse stål mere effektivt til visse applikationer, selvom spidstemperaturen er lavere.
Selve skæreprocessen er også grundlæggende kemisk snarere end termisk. Når først stålet når optændingstemperaturen, oxiderer skæreiltstrømmen jernet - i det væsentlige brænder det - i en eksoterm reaktion, der genererer sin egen varme. Brænderens forvarmningsflamme opretholder denne reaktion, når brænderen bevæger sig langs snittet, men energien, der driver snittet, er stort set selvbærende, når først det er etableret. Dette er grunden til, at en skærebrænder ikke blot smelter gennem stål, som en svejser kunne forvente: den omdanner kemisk en smal bane af jern til flydende jernoxid (slagge), som blæses ud af skæret af ilttrykket.
Sammenligning af brændstofgastemperatur
Fire gasser tegner sig for langt størstedelen af oxyfuel skæreapplikationer. Deres temperatur- og varmeafgivelseskarakteristika er forskellige på måder, der gør hver enkelt bedre egnet til bestemte opgaver:
| Brændstof Gas | Flammetemperatur (med O₂) | Primær flamme BTU/ft³ | Bedste applikation |
|---|---|---|---|
| Acetylen | ~5.600°F (3.100°C) | ~507 BTU/ft³ | Hurtig forvarmning, tyndt til medium stål, præcisionsskæring |
| Propylen | ~5.300°F (2.930°C) | ~440 BTU/ft³ (primær); høj sekundær | Tykt stål, skråskæring, skrotskæring, omkostningseffektivitet |
| Propan | ~4.600°F (2.540°C) | ~255 BTU/ft³ (primær) | Tyk stålopvarmning, langsom hastighedsskæring, stor del forvarmning |
| MAPP / MAP-Pro | ~5.300°F (2.930°C) | Svarende til propylen | Opvarmning af små dele, lodning, højtryksskæring |
Bemærk, at BTU-værdier varierer efter kilde og målemetode. Tallene ovenfor afspejler primær (indre kegle) varmeafgivelse, som er den mest relevante værdi for forvarmningshastighed. Sekundær flamme (ydre kegle) BTU-indhold er en yderligere faktor — især vigtig for propylen, som leverer mere end det dobbelte af acetylens sekundære flamme BTU-output.

Acetylen: Varmeste flamme, hurtigste forvarmning
Oxy-acetylen producerer den højeste flammetemperatur af enhver almindelig skæregas - cirka 5.600 °F (3.100 °C) med et ilt-til-brændstofforhold på 1:1. Dette udmønter sig direkte i de hurtigste forvarmningstider, hvilket betyder noget i produktionsmiljøer, hvor cut-cycle tid påvirker gennemløbet. Til præcisionsarbejde på tyndere råmateriale leverer acetylens koncentrerede indre kegle målrettet varme med minimal spredning, hvilket reducerer varmepåvirkede zoner på dele, hvor dimensionsnøjagtighed er kritisk.
Acetylen har to væsentlige begrænsninger. For det første må den aldrig bruges ved tryk, der overstiger 15 PSI - over denne tærskelværdi bliver gassen ustabil og kan nedbrydes eksplosivt uden en antændelseskilde. Dette trykloft begrænser den maksimalt opnåelige flowhastighed, hvilket igen begrænser skærehastigheden på meget tyk plade. For det andet betyder acetylens højere flashback-tendens sammenlignet med alternative gasser, at flashback-afledere ikke er valgfrie - de er et sikkerhedskrav for enhver oxy-acetylen-opsætning. Gassen er også kun tilgængelig i cylindere med en maksimal kapacitet på ca. 400 kubikfod, hvilket gør det dyrere at opretholde forsyningen til skæreoperationer med store mængder.
Propan og Propylen: Lavere temperatur, højere BTU
Propan brænder ved cirka 4.600 ° F (2.540 ° C) med oxygen - betydeligt køligere end acetylen - men dets høje BTU-indhold af sekundære flammer gør det effektivt til opvarmning af store masser af stål og skæring af tyk plade ved lavere hastigheder. Den længere krævede forvarmningstid er en accepteret afvejning i applikationer, hvor skærekvaliteten på tunge sektioner betyder mere end cyklushastigheden. Propan er bredt tilgængeligt, kan leveres i bulk eller via rørledning og er væsentligt billigere end acetylen pr. leveret varmeenhed.
Propylen indtager en midterposition: dens flammetemperatur på cirka 5.300 °F (2.930 °C) er tæt på acetylen, men dens samlede BTU-indhold - kombineret primær og sekundær flamme - er omtrent det dobbelte af acetylen pr. kubikfod gas. Denne kombination gør propylen til det foretrukne valg til skæring af tykt stål, skråskæring, skrotbehandling og flammesprøjtning. Det er også cirka 50 % billigere end acetylen, 20 gange mere stabilt (med en meget lav tilbageslagstendens), og en 100-punds cylinder af propylen kan erstatte cirka fem store acetylencylindre ved typisk skærebrug. Til operationer, der i øjeblikket bruger acetylen til generel skæring og ønsker at reducere gasomkostningerne uden væsentligt tab af ydeevne, er propylen det mest direkte alternativ.
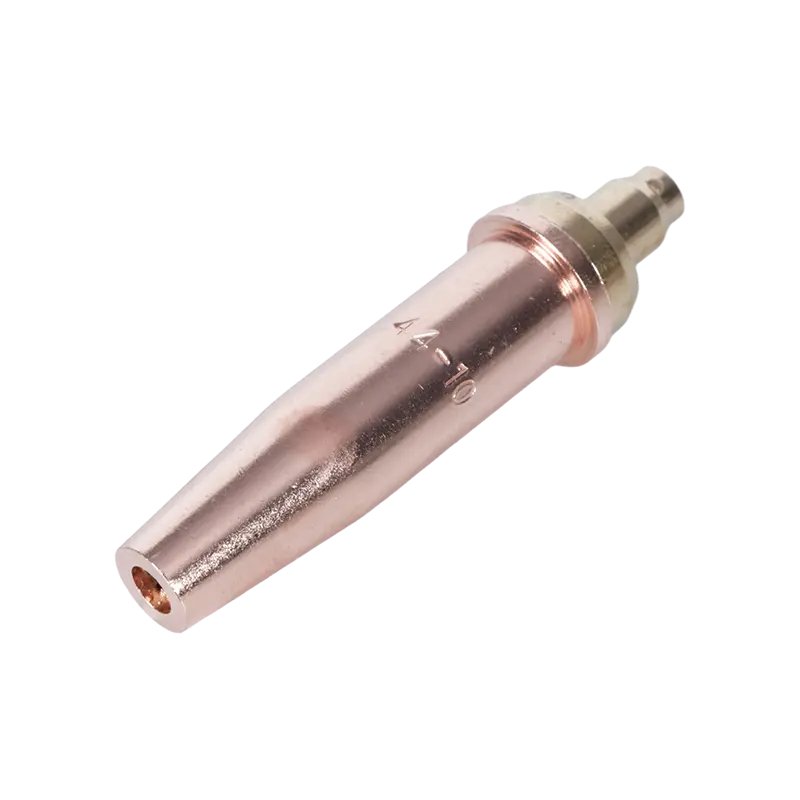
Både propan og propylen kræver brænderspidser i injektorstil i stedet for de samme trykspidser, der bruges med acetylen. Brug af den forkerte spidstype til den anvendte gas forringer skærekvaliteten og kan skabe sikkerhedsrisici - spidsvalget skal matche brændstofgassen.
Hvordan skærespidsen påvirker varmeafgivelsen
Skærespidsen er den komponent, der omsætter gastryk og flow til en effektiv forvarmningsflamme og skærende iltstrøm. Dens design - antallet, størrelsen og vinklen på forvarmningsåbningerne og diameteren af den centrale skæreiltboring - bestemmer, hvordan flammetemperaturen leveres til emnet i praksis, uanset hvad gassen selv teoretisk er i stand til.
En spids, der er for lille til anvendelsen, begrænser iltstrømmen og forlænger forvarmningstiden ud over, hvad gassens temperatur skulle kræve. En spids, der er for stor til tyndt materiale, spreder varme over et bredere område end nødvendigt, hvilket øger forvrængning og reducerer snitkvaliteten. Slidte eller beskadigede spidser - med forstørrede eller deforme åbninger fra gentagne varmecyklusser eller forkert rengøring - producerer en uregelmæssig flamme, der ikke kan opretholde en ensartet optændingstemperatur på tværs af skærebanen, hvilket fører til ru kanter og uskårne pletter, uanset hvor varm flammen teoretisk brænder.
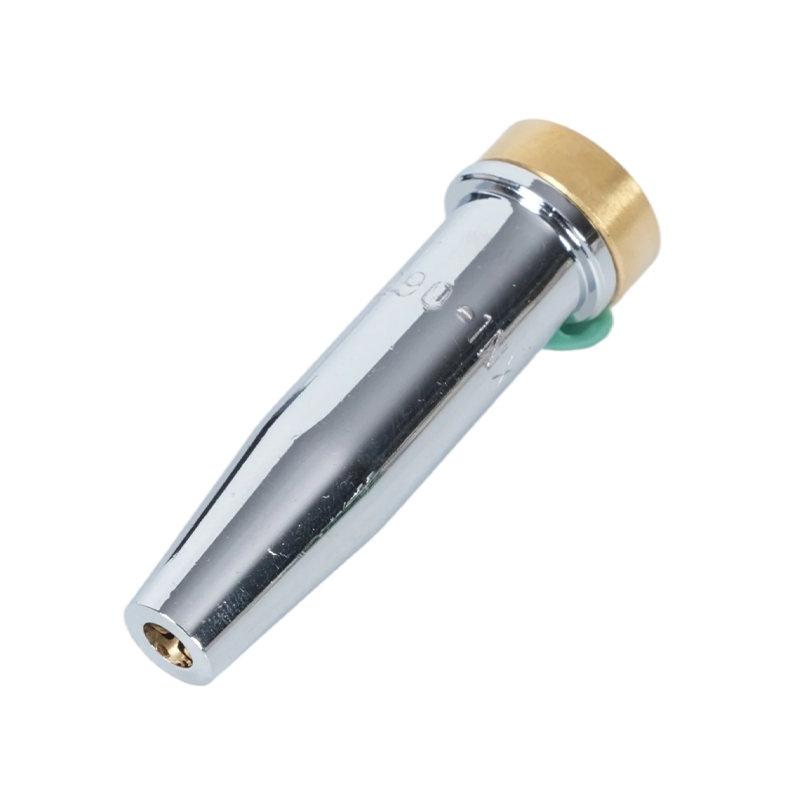
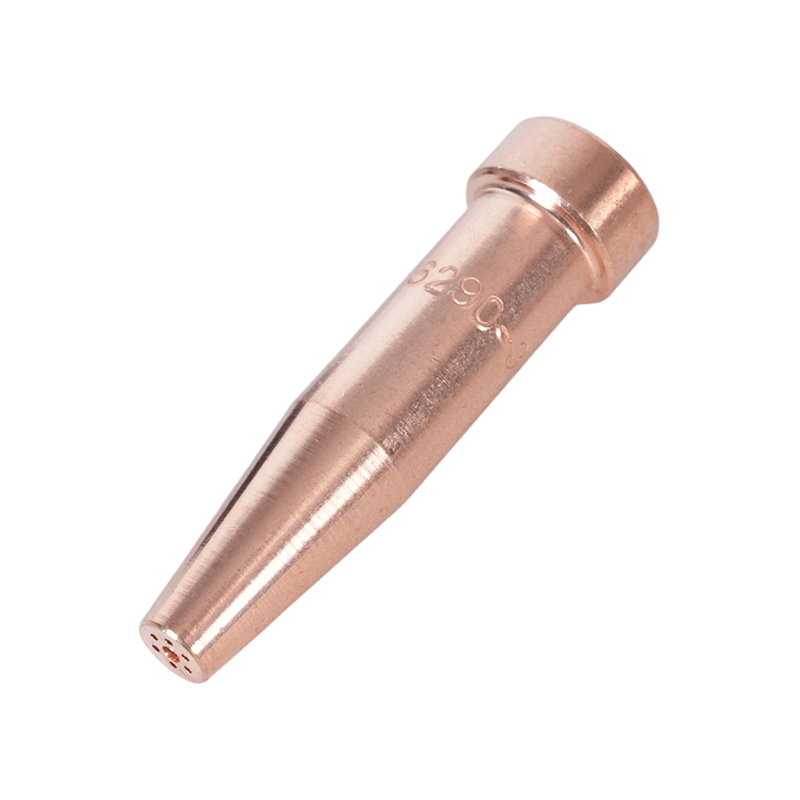
Spidsmateriale har også betydning: Spidser fremstillet til præcise åbningstolerancer bevarer ensartede flowkarakteristika i løbet af deres levetid, mens spidser af lavere kvalitet kan have dimensionsvariationer, der giver inkonsistente resultater fra første brug. Acetylen skærebrænderspidser designet til højtemperaturskæring med oxybrændstof er konstrueret med den åbningsgeometri og materialespecifikationer, som oxy-acetylens tryk- og temperaturkrav kræver. Til opsætning af propan og alternativt brændstof, propan skærebrænderspidser til høj-BTU alternativt brændstof opsætninger brug det injektor-stil design, som alternative gasser med lavere tryk har brug for for at opnå korrekt brændstof-ilt-blanding i spidsen.

Styring af temperatur for sikre og rene snit
At betjene en skærebrænder ved det korrekte temperaturområde er lige så meget et sikkerhedsspørgsmål som et præstationsanliggende. Overophedning af brænderens krop - gennem overdreven tilbageslag (en kortvarig flamme springer tilbage i spidsen) eller flashback (flammen brænder tilbage i slangen eller regulatoren) - kan beskadige udstyr og skabe alvorlige farer.
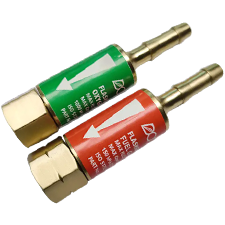
Tilbageslag skyldes typisk, at spidsen berører emnet, forkert gastryk eller en snavset eller beskadiget spidsåbning. Flammen slukkes med et skarpt knald og kan tændes igen. Flashback er mere alvorligt: Flammen bevæger sig tilbage forbi spidsen ind i brænderens krop og slange, producerer en hvæsende eller hvinende lyd og når potentielt gasforsyningen. Moderne brænderopsætninger adresserer denne risiko med tilbageslagsdæmpere - enheder installeret mellem slangen og brænderens krop (eller regulator), som indeholder en kontraventil og termisk afskæring for at stoppe omvendt gasstrøm, før den kan nå cylindrene. Tilbageslagsdæmpere for sikker betjening af skærebrænderen er en påkrævet sikkerhedskomponent til ethvert oxy-fuel-system - ikke et valgfrit tilbehør - og bør inspiceres regelmæssigt for beskadigelse eller blokering.
Temperaturstyring under skæring indebærer også at holde den korrekte brænder-til-arbejde-afstand. For tæt på og sprøjt forurener spidsåbningen og kan forårsage bagslag; for langt, og forvarmningsflammen mister effektivitet, hvilket forlænger forvarmningstiden og forringer skærekvaliteten. Den korrekte afstandsafstand varierer efter spidsstørrelse og gastype og er angivet i spidsproducentens data for hvert spidsnummer.
Valg af den rigtige opsætning til dine temperaturbehov
Det praktiske spørgsmål er ikke "hvilken gas brænder varmest?" men "hvilken gas- og spidskombination leverer den rigtige varme til mit specifikke materiale og applikation effektivt og sikkert?" Svaret afhænger af ståltykkelse, påkrævet skærekvalitet, produktionsvolumen og gastilgængelighed.
Til tyndt til medium stål (op til ca. 1 tomme), hvor skærekvalitet og hastighed er prioriteret, er oxy-acetylen med en matchet acetylenspids standardvalget. Til tyk pladeskæring, skrotbearbejdning eller store mængder operationer, hvor gasomkostninger er en betydningsfuld faktor, leverer propylen med den korrekte injektorspids næsten acetylenydelse til væsentligt lavere driftsomkostninger. Til lejlighedsvis brug eller steder, hvor acetylenforsyning er upraktisk, er propan et pålideligt alternativ med tilstrækkelig ydeevne til de fleste strukturelle skæreopgaver.
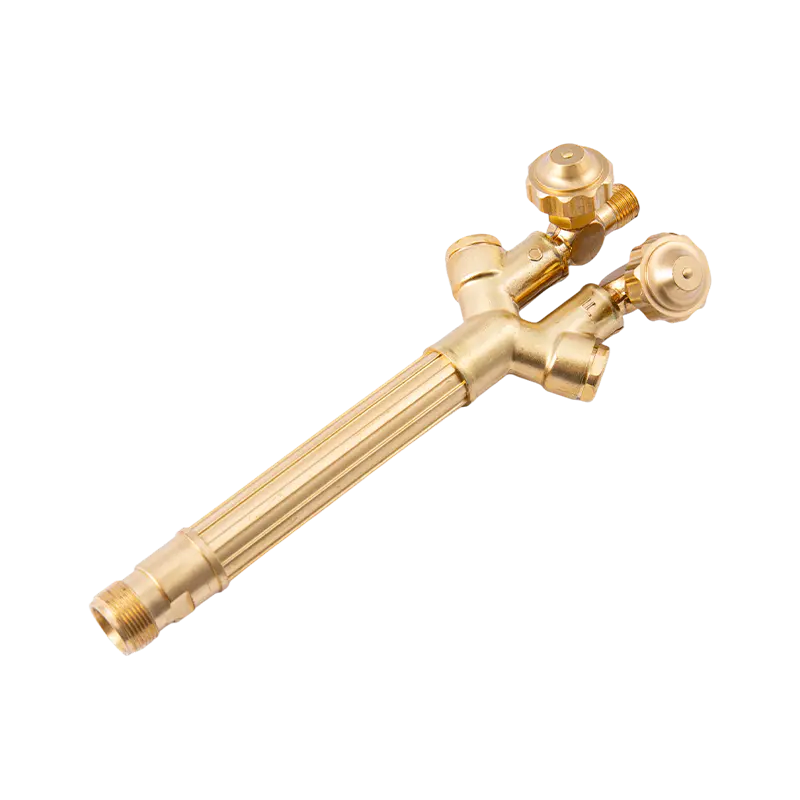
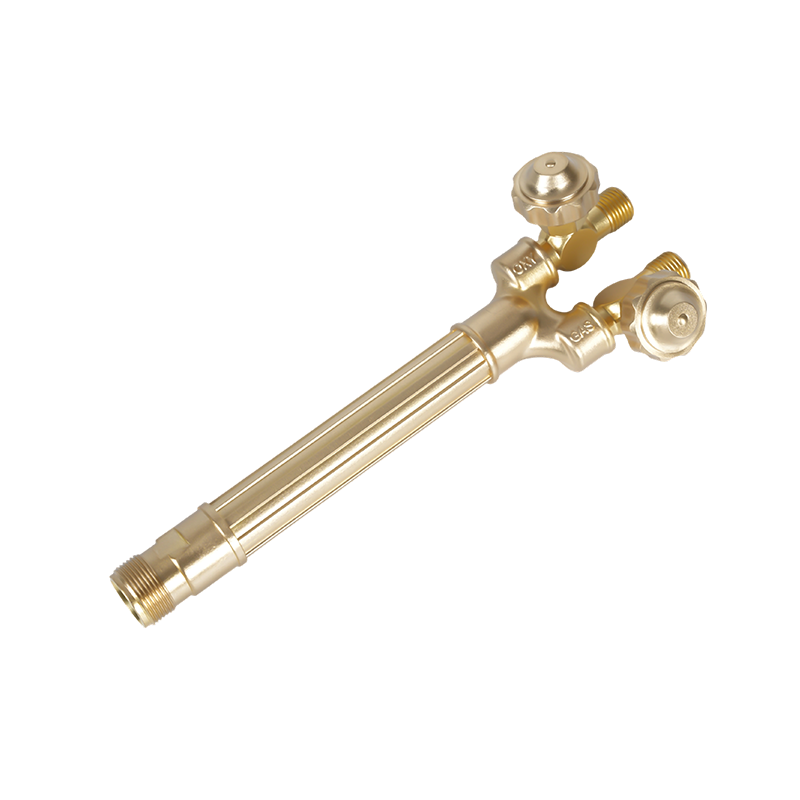
Uanset hvilken gas- og spidskombination, der vælges, skal brænderens håndtag, skæreudstyr og regulatorer være kompatible med denne gas og klassificeret til de involverede tryk. Komplet skærebrændersæt til oxyfuel skæreopsætninger leverer matchede komponenter - håndtag, fastgørelse, spidser og slanger - der er konstrueret til at arbejde sammen ved de korrekte tryk og strømningshastigheder for en given gastype. For operatører, der allerede har et brænderhåndtag og har behov for at tilføje skæreevne, skæreudstyr, der er kompatible med større brænderhåndtagssystemer tillade, at skærefunktionen tilføjes uden at erstatte den fulde opsætning — forudsat at tilbehøret er klassificeret til den brændstofgas, der er i brug.