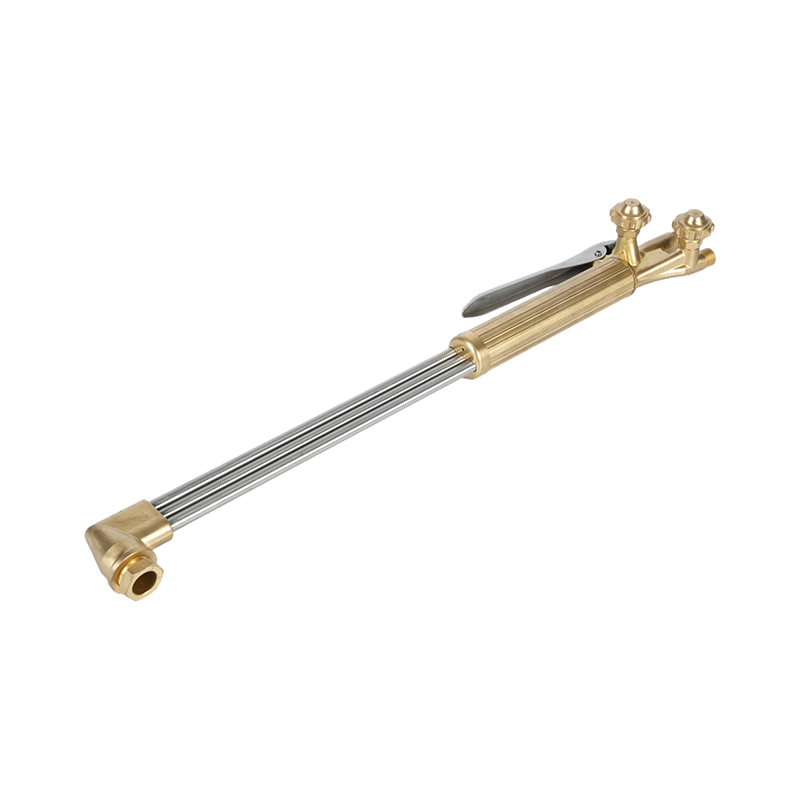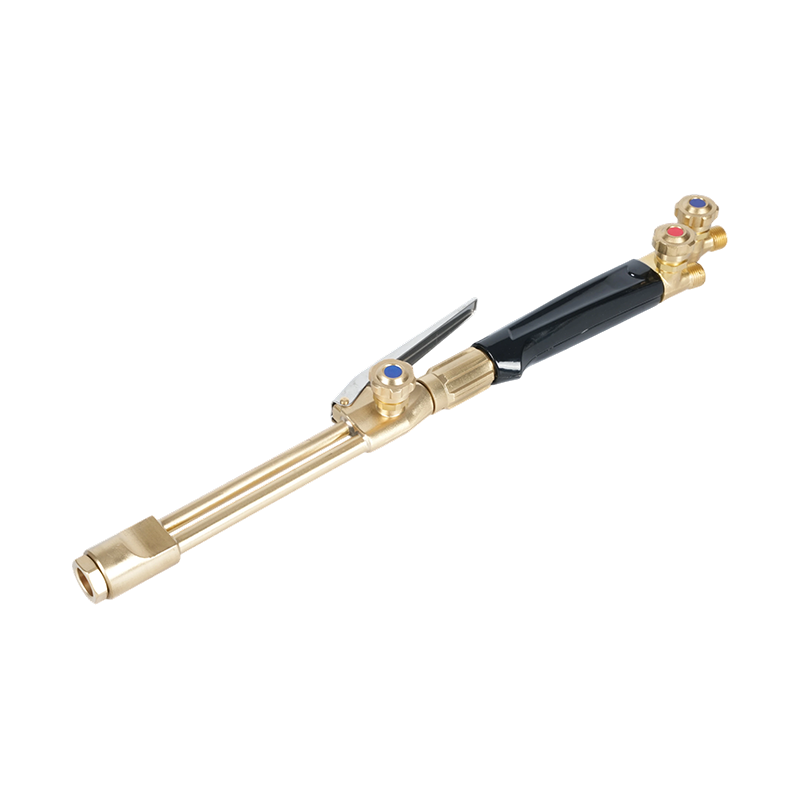
Hvad adskiller oxy-acetylenspidser fra andre brændstofspidser
Ikke alle skærebrænderspidser er udskiftelige, og skelnen begynder med brændstofgassen. Oxygen-acetylenspidser er konstrueret omkring acetylens unikke forbrændingskarakteristika: det brænder varmere end nogen anden kommercielt tilgængelig brændstofgas og når flammetemperaturer på cirka 3.500°C (6.332°F) ved den indvendige kegle. Denne varmeproduktion gør det muligt for acetylen at forvarme metal til antændelsespunktet for oxygenskæring hurtigere end propan, naturgas eller propylen - hvilket er grunden til, at oxy-acetylen forbliver det dominerende valg til konstruktionsstålsskæring og præcisionsmetalfremstilling på trods af konkurrence fra alternative brændstofsystemer.
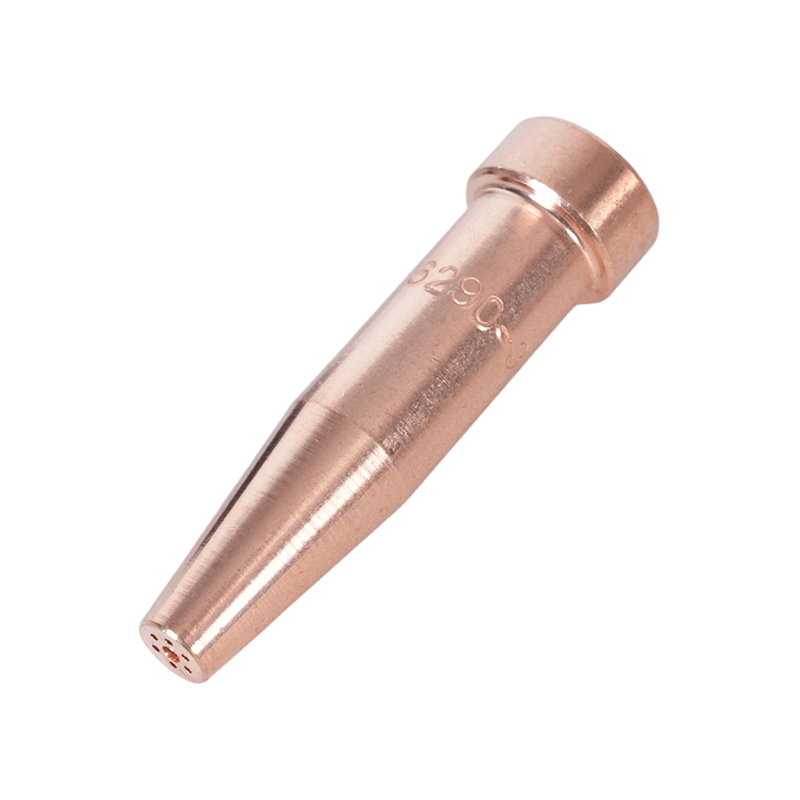
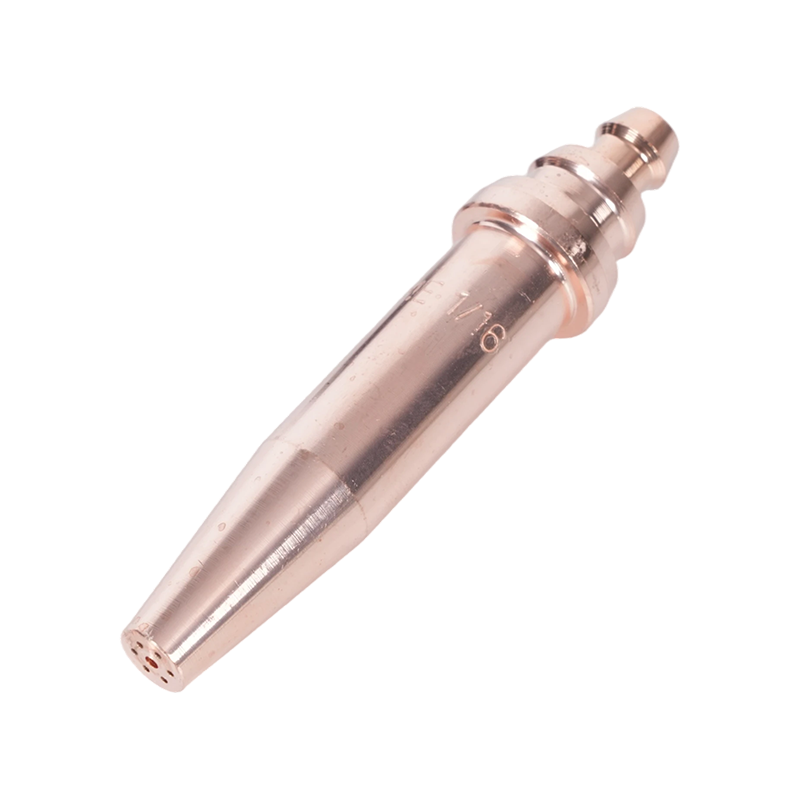
Spidsens design afspejler dette: Acetylenspidser bruger typisk en skærestråle med enkelt åbning omgivet af flere forvarmningsporte, alle integreret i et kobberlegeme. Forvarmningsportene og skæreiltkanalen er kalibreret specifikt til acetylens forbrændingshastighed og trykkurve. Brug af en acetylenspids med et langsommere brændende brændstof som propan giver en ubalanceret flamme, kulstofopbygning og uforudsigelig skæreydelse. Omvendt kan en propanspids på et acetylen-setup ikke levere den forvarmningsintensitet, brændstoffet er i stand til. Matchende tip til brændstof er ikke valgfrit. For en undersøgt komplet udvalg af acetylen skærebrænderspidser dækker standard-, kraftige og specialiserede profiler, bør valget altid være baseret på dit brænderhåndtags producentserie for at sikre et gastæt sæde og nominel trykkompatibilitet.
En yderligere faktor, der er unik for acetylen: 1/7-reglen. Acetylenflasker må aldrig trækkes med en hastighed, der overstiger en syvendedel af flaskens samlede indhold i timen. Højstrømsspidser ved store skæreopgaver kan presse tilbagetrækningshastighederne forbi denne tærskel, hvilket får acetone (stabilisatoren) til at komme ind i gasstrømmen - en alvorlig sikkerheds- og udstyrsfare. Valg af spidsstørrelse er derfor også en cylinderstyringsbeslutning ved høj-output arbejde.
One-Piece vs Two-Piece Tip Design: Hvilket har du brug for
Gå gennem enhver industriel svejseleverandør, og du vil finde to forskellige spidskonstruktioner på hylden. At forstå, hvad der adskiller dem, afgør, hvilken der hører til på din lommelygte.
A tip i ét stykke er bearbejdet af en enkelt kobberstang. Den skærende iltkanal løber gennem midten; forvarmningsportene omgiver den, alle støbt ind i den samme krop. Denne konstruktion giver spidsen snævre dimensionelle tolerancer - gaspassagerne er præcise og konsistente fra fremstillingstidspunktet. Spidser i ét stykke er standarden for oxy-acetylen arbejde, fordi acetylens høje flammetemperatur og relativt høje tryk er godt afstemt med den termiske ledningsevne af fast kobber. Spidsen afleder varme effektivt, modstår bagslag og holder sin kalibrering over mange arbejdstimer, når den vedligeholdes korrekt.
A todelt spids består af en ydre kobberskal og et separat indre element, der skaber en række forvarme flammeriller mellem de to komponenter. Dette design blev udviklet specifikt til langsommere brændende brændstoffer - propan, naturgas, propylen og MAPP - der kræver en længere forvarmningsflammebane og længere blandingstid, før gassen forlader spidsfladen. Det rillede design øger kontaktfladen mellem gas og forblandet oxygen og kompenserer for den lavere flammetemperatur af disse brændstoffer ved at udvide forbrændingszonen. Todelte spidser på acetylen producerer overdreven tilbageslag, fordi brændstoffet brænder, før blandingen er nødvendig; spidser i ét stykke på propan udsulter flammen af den blandingsgeometri, det kræver.
Den praktiske regel: Hvis dit setup brænder acetylen, skal du bruge spidser i ét stykke. Hvis du kører propan, naturgas eller propylen gennem et oxyfuel-system, skal du bruge todelte spidser designet til det brændstof. Gå aldrig ud fra, at spidser er krydskompatible på tværs af brændstoftyper, selvom gevindet og sædet ser ud til at passe til brænderens krop.
Spidsstørrelse og åbning: Tilpasning til metaltykkelse
Spidsdimensionering til oxy-acetylenskæring er styret af én primær variabel: tykkelsen af det metal, der skæres. Størrelsestallet – der spænder fra 000 på det mindste til 8 på det største i de fleste producentsystemer – svarer til diameteren af skæreiltåbningen i spidsens centrum. Dette er hullet, der leverer højtryks-iltstrålen, der faktisk udfører skæringen; forvarmningsportene omkring det bringer kun stålet til antændelsestemperatur. Spidsstørrelsen vælges altid baseret på skæreiltåbningens diameter, ikke størrelsen på forvarmningshullet.
| Tip Størrelse | Metal tykkelse | Skæring af O₂ (PSI) | Acetylen (PSI) | Rejsehastighed (IPM) |
|---|---|---|---|---|
| 000 | Op til 1/8" | 20-25 | 3-5 | 28-32 |
| 00 | 1/4" | 20-25 | 3-5 | 27-30 |
| 0 | 3/8"–1/2" | 20-35 | 3-5 | 20-28 |
| 1 | 3/4" | 30-35 | 3-5 | 17–21 |
| 2 | 1"–1-1/2" | 35-45 | 3-7 | 13-19 |
| 3 | 2"–2-1/2" | 40-50 | 4-10 | 10-15 |
| 4 | 3" | 40-50 | 5-10 | 9-12 |
| 5 | 4"–12" | 45-80 | 5-15 | Varierer |
Et kritisk punkt operatører overser ofte: spidsdimensionering er ikke standardiseret på tværs af producenter . En spids i størrelse 2 fra et mærke kan have en anden åbningsdiameter end en størrelse 2 fra et andet. Krydshenviser altid din lommelygteproducents tipdiagram i stedet for at antage numerisk ækvivalens mellem mærker. Til tunge strukturelle applikationer, der kræver ensartede høj-output snit kraftig hånd-acetylenbrænderspids til krævende snit er designet med åbningsgeometrien og kobberkvaliteten til at opretholde højtryks oxygenflow uden for tidlig erosion af skærekanalen.
En størrelsesfejl, der skal undgås: at vælge en overdimensioneret spids for at "få mere varme." En spids, der er for stor til materialet, der skæres, leverer mere forvarmning end nødvendigt, oxiderer spidskanterne, øger brændstofforbruget og øger risikoen for bagslag, når den reducerede gashastighed falder under flammens udbredelseshastighed. Den rigtige størrelse af spidsen til materialet er mere effektiv og giver et renere, smallere snit.
Skæring, fugning og opvarmning: Tre spidstyper forklaret
Tiptype – adskilt fra spidsstørrelse – bestemmer, hvad brænderen rent faktisk gør ved metallet. Oxy-acetylensystemer bruger tre funktionelt adskilte spidskonfigurationer, og forveksling af dem giver dårlige resultater og potentielle sikkerhedsrisici.
Skæretips er standardkonfigurationen: en centerskærende iltstråle omgivet af fire til seks forvarmningsporte anbragt symmetrisk omkring den. Forvarmningsflammen bringer ståloverfladen til dens optændingstemperatur (ca. 870°C / 1.600°F for blødt stål), hvorefter åbning af skæreilthåndtaget dirigerer en højtryksstrøm, der oxiderer og udstøder det smeltede metal nedad gennem skæret. Disse spidser er designet til rene gennemskæringer i blødt stål og lavlegeret stål. De er ikke egnede til rustfrit stål, aluminium eller støbejern ved brug af standard oxy-fuel skæreproces - disse materialer kræver alternative processer.
Udskæringstips bruge en fundamentalt anderledes åbningsgeometri. I stedet for en smal cirkulær skærestråle frembringer udstøbningsspidsen en bred, vifteformet eller aflang iltstrøm designet til at fjerne materiale fra overfladen i stedet for at skære igennem det. Dette skaber en U-formet rille i basismetallet - nyttigt til at fjerne svejsedefekter, forberede samlinger til gensvejsning og skære pladekanter. Den oxy-acetylen-udskæringsspidser til materialefjernelsesarbejde er bygget med den aflange portgeometri, der kræves for at opretholde en stabil, kontrollerbar hulning ved operatørens kørehastighed. Brug af en skærespids til udskæring giver en ru, inkonsekvent rille og beskadiger spidsfladen hurtigt.
Opvarmningstip eliminer skæreiltkanalen helt. De leverer kun en stor forvarmningsflamme - ingen skærestråle - hvilket gør dem til det korrekte værktøj til stressaflastning, bøjning, opretning, lodning og forvarmning af tykke svejsninger før buesvejsning. Den oxy-acetylen og propan brænder varmespidser er tilgængelige i flere portkonfigurationer for at matche den varmespredning, der kræves til forskellige opvarmningsapplikationer - fra smal koncentreret opvarmning til bukkeoperationer til bredarealopvarmning til spændingsaflastning på store fabrikationer.
Trykindstillinger efter spidsstørrelse
At indstille gastrykket korrekt er lige så vigtigt som at vælge den rigtige spids – en underdimensioneret trykindstilling giver et svagt, oxiderende snit; en overdimensioneret indstilling spilder gas, udvider snittet og kan forårsage turbulens i skærestrømmen, der gør skærefladen ru.
Den generelle ramme: oxygentryk skalerer med spidsstørrelse og materialetykkelse, mens acetylentrykket forbliver inden for et snævert område uanset spidsstørrelse. Acetylentrykket bør aldrig overstige 15 PSI ved regulatoren – over denne tærskel bliver gassen ustabil, og eksplosionsrisikoen stiger betydeligt. Det meste produktionsskærearbejde kører acetylen mellem 3 og 10 PSI afhængigt af spidsstørrelsen, med de større spidsstørrelser mod den øvre ende.
Oxygen fungerer over et meget bredere område. Tynde materialespidser (000–0) kører typisk 20–35 PSI skæreilt; mid-range tip (1–2) bruger almindeligvis 30–45 PSI; spidser med stor diameter til pladearbejde (3–5) kan kræve 40–60 PSI eller mere. Forvarm ilt – hvor brænderens design adskiller forvarmning og skærende iltforsyninger – er indstillet lavere end skæreilt, typisk 3-17 PSI afhængig af spidsstørrelse. For den autoritative trykreference opdelt efter spidsstørrelse, åbningsdiameter og skærehastighed Harris skærebrænderspidsdiagram, der dækker valg af spidsstørrelse, trykindstillinger og skærekvalitetsreference leverer data fra producenten, der gælder på tværs af de fleste standard spidsserier.
Indstil altid trykket med brænderventilerne åbne og gasstrømmen - ikke med ventilerne lukkede. Statiske trykaflæsninger er meningsløse til indstilling af arbejdstryk; regulatorens leveringstryk falder under flow, og det arbejdstryk er det, der bestemmer flammekvaliteten ved spidsen.
Tip Vedligeholdelse, rengøring og hvornår skal udskiftes
En forurenet eller beskadiget spids er den mest almindelige årsag til dårlig snitkvalitet, som operatører fejlagtigt tilskriver gastryk eller teknik. Vedligeholdelse af spidser er enkel, men kræver det rigtige værktøj og konsekvent praksis.
Kulstofopbygning i forvarmningsportene er det hyppigste problem. Sprøjt fra skæreprocessen kombineret med let brændstofrige flammeindstillinger afsætter kulstof inde i portene og på spidsfladen. Dette begrænser gasstrømmen, forvrænger forvarmningsflammemønsteret og får flammen til at løfte eller slukke uforudsigeligt. Rengør forvarmningsportene med en spidsrenser, der passer til portens diameter – ikke med et bor, som fjerner kobber og forstørrer åbningen. Skæreiltkanalen skal rengøres med en glat tråd, der passer uden at tvinge; enhver forstørrelse af skæreåbningen ændrer strømningsegenskaberne spidsen er kalibreret til.
Tip ansigtstilstand betyder lige meget. Siddeoverfladen på spidsen - hvor den møder brænderhovedet - skal være ren og ubeskadiget for en gastæt forsegling. En spids, der lækker ved sædet, forårsager uregelmæssig flammeadfærd og er en brandfare. Hvis spidsfladen viser erosion, huller eller tilbagebrændingsskader fra en flashback-hændelse, skal spidsen udskiftes i stedet for at slibes om. Efterslibning ændrer forvarmeportens geometri og anbefales ikke til præcisionsskærearbejde.
Flashback – hvor flammen bevæger sig baglæns ind i brænderens krop – er den mest alvorlige tip-relaterede sikkerhedshændelse. Det producerer en hvæsende eller hvinende lyd, synlig flamme ved fakkelhovedet og hurtig overophedning af håndtaget. Hvis der opstår et tilbageslag, skal begge brænderventiler lukkes med det samme og derefter cylinderventilerne. Efterse spidsen, brænderens krop og slangerne, før du tænder igen. En korrekt monteret oxy-acetylen tilbageslagsdæmper til beskyttelse af fakkel installeret ved brænderens indløb indeholder og slukker et tilbageslag, før det når slangerne eller cylindrene - en vigtig sikkerhedskomponent på enhver oxy-acetylen-opsætning, der opererer tæt på dets designgrænser.