Det korte svar - og hvorfor det ikke er enkelt
Ja, rustfrit stål kan svejses til blødt stål. Sammenføjningen er opnåelig, strukturelt forsvarlig, når den udføres korrekt, og optræder i ægte fabrikationsarbejde på tværs af industrier - udstødningssystemer, fødevareforarbejdningsudstyr, strukturelle understøtninger, marinefittings og arkitektonisk metalarbejde kombinerer alle disse to materialer regelmæssigt. Det korte svar er ikke i tvivl.
Det, der gør svaret kompliceret, er alt, hvad der følger efter det. Rustfrit stål og blødt stål adskiller sig i termisk ekspansionshastighed, termisk ledningsevne, kemisk sammensætning og korrosionsadfærd. Hver af disse forskelle introducerer en fejltilstand, som en standardsvejsning af samme materiale ikke møder. Svejs samlingen med forkert spartelmasse, og den varmepåvirkede zone bliver skør. Håndter varmen forkert, og det rustfrie vrider sig, mens det bløde stål trækker i den modsatte retning. Lad samlingen være uforseglet, og galvanisk korrosion angriber siden af blødt stål inden for måneder efter udendørs eksponering. At få det korte svar rigtigt kræver forståelse af alle disse variabler, før buen rammes.
Den metallurgiske udfordring: varme, ekspansion og fortynding
Kernevanskeligheden er, at rustfrit stål og blødt stål reagerer forskelligt på varme på tre sammensatte måder.
For det første termisk ekspansion . Austenitisk rustfrit stål (kvaliteterne 304 og 316, der oftest forekommer i fremstillingen) udvider sig omkring 50 % mere end blødt stål pr. grad af temperaturstigning. Når du svejser dem sammen, og begge sider opvarmes ujævnt, vokser den rustfri side mere end den bløde stålside under svejsningen og trækker sig mere sammen under afkøling. Denne differentielle bevægelse skaber resterende spænding ved samlingen - spænding, der, hvis svejseaflejringen ikke er duktil nok til at absorbere den, resulterer i revner, når samlingen afkøles.
For det andet, termisk ledningsevne . Blødt stål leder varme væk fra svejsezonen cirka tre gange hurtigere end rustfrit stål. Dette betyder, at varmen koncentreres om den rustfri side af samlingen, hvilket får den til at forblive varmere længere, mens siden af blødt stål afkøles hurtigt. Resultatet er ujævn varmefordeling, ujævn forvrængning og en tendens til, at den rustfri side bliver overophedet, hvis svejseren ikke aktivt styrer varmetilførslen.
For det tredje, svejsebassin fortynding . Når de to uædle metaller smelter ind i svejsebassinet, blandes deres kemi. Hvis fyldstofmetalkemien ikke er valgt til at rumme denne fortynding - absorberer kulstof fra det bløde stål og balancerer krom-nikkelindholdet fra det rustfrie - kan den resulterende svejseaflejring indeholde sprøde martensit- eller sigmafasestrukturer, der kompromitterer både styrke og duktilitet. Derfor er valg af spartelmasse den vigtigste tekniske beslutning i denne type fuger.
Fyldstof Metal Selection: ER309L som standardvalg
Fyldmetallet bygger bro mellem to kemisk inkompatible grundmaterialer. Den skal formuleres til at producere en svejseaflejring, der er kompatibel med begge sider af samlingen efter fortynding har fundet sted - ikke kun den rustfri side eller den bløde stålside uafhængigt af hinanden.
ER309L er industristandard spartelmasse til austenitiske samlinger af rustfrit til mildt stål. 309L-kvaliteten indeholder et højere indhold af krom (23-25%) og nikkel (12-14%) end standard rustfri fyldstoffer, specielt for at tage højde for fortynding med kulstofstål. Når det bløde stål blandes ind i svejsebassinet og reducerer legeringsindholdet, kompenserer den forhøjede startkemi af 309L aflejringen, hvilket giver en endelig svejsesammensætning, der forbliver austenitisk, duktil og korrosionsbestandig. "L"-betegnelsen indikerer lavt kulstofindhold - en vigtig faktor, der reducerer risikoen for sensibilisering (karbidudfældning ved korngrænser) i den varmepåvirkede zone på den rustfri side. For detaljeret vejledning til valg af fyldmetal på tværs af forskellige rustfrie kvaliteter Hobart Brothers teknisk vejledning om svejsning af rustfrit stål med anbefalet fyldmetalvalg efter anvendelse giver karakterspecifikke anbefalinger, der tager højde for både mekaniske og korrosionsmæssige ydeevnekrav.
ER312 er det sekundære valg til samlinger, der involverer ukendt blødt stålsammensætning eller højere kulstofindhold. 312-kvaliteten har endnu højere ferritindhold end 309L, hvilket giver den større modstandsdygtighed over for varme revner i scenarier med høj fortynding. Den er dyrere og mindre udbredt end 309L, hvilket gør den til det korrekte valg, når grundmaterialets kemi er usikker frem for det rutinemæssige førstevalg.
Hvad du ikke må bruge: spartelmasse af blødt stål (ER70S-6 tråd eller tilsvarende). Spartelmasse af blødt stål på en fuge af rustfrit til mildt stål producerer en svejseaflejring, der vil ruste ved samlingslinjen. Den rustfri side er fin; selve svejsningen korroderer. Standard rustfri fyldstof (ER308L, samme materiale fyldstof for 304 rustfri til 304 rustfri) er også uegnet - den mangler det forhøjede legeringsindhold, der er nødvendig for at overleve fortynding med kulstofstålet og kan producere en svejsning med utilstrækkelig korrosionsbestandighed på den rustfri side.
Svejseprocesser: TIG-, MIG- og Oxy-acetylen-muligheder
Tre processer bruges almindeligvis til samlinger af rustfrit til blødt stål, hver med en særskilt fordelsprofil.
TIG (GTAW) er den foretrukne proces til præcisionsarbejde, tyndsektionsmateriale (under 3 mm) og applikationer, hvor svejseudseende betyder noget - madserviceudstyr, arkitektoniske paneler og synlige strukturelle samlinger. TIG giver operatøren den største kontrol over varmetilførsel, pølstørrelse og fyldstoftilsætningshastighed. Argon-beskyttelsesgassen (100 % argon til rustfrit arbejde) giver en ren svejsning med minimalt sprøjt og ingen slagger. Afvejningen er krav til hastighed og færdigheder: TIG kræver samtidig kontrol af strømstyrke, brændervinkel, kørehastighed og tilsætning af fyldstof, hvilket gør den uegnet til højproduktionsmiljøer og operatører, der ikke har udviklet færdigheder i processen.
MIG (GMAW) med ER309L ledning er produktionsvalget til strukturelt og tungt fabrikationsarbejde. MIG er hurtigere end TIG, lettere at lære og i stand til at håndtere tykkere materialesektioner effektivt. Beskyttelsesgassen til MIG-arbejde i rustfrit til blødt stål er typisk en blanding af høj argon (98 % Ar / 2 % CO₂ eller en trimix af argon, helium og CO₂); standard beskyttelsesgasser af blødt stål med højt CO₂-indhold oxiderer den rustfri side og nedbryder korrosionsbestandigheden i svejsezonen.
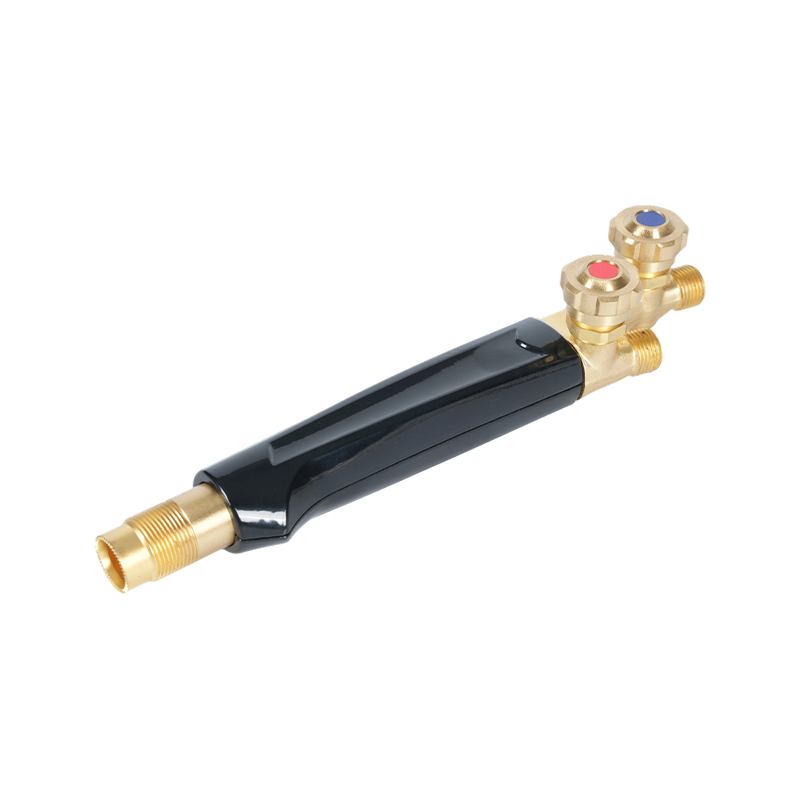
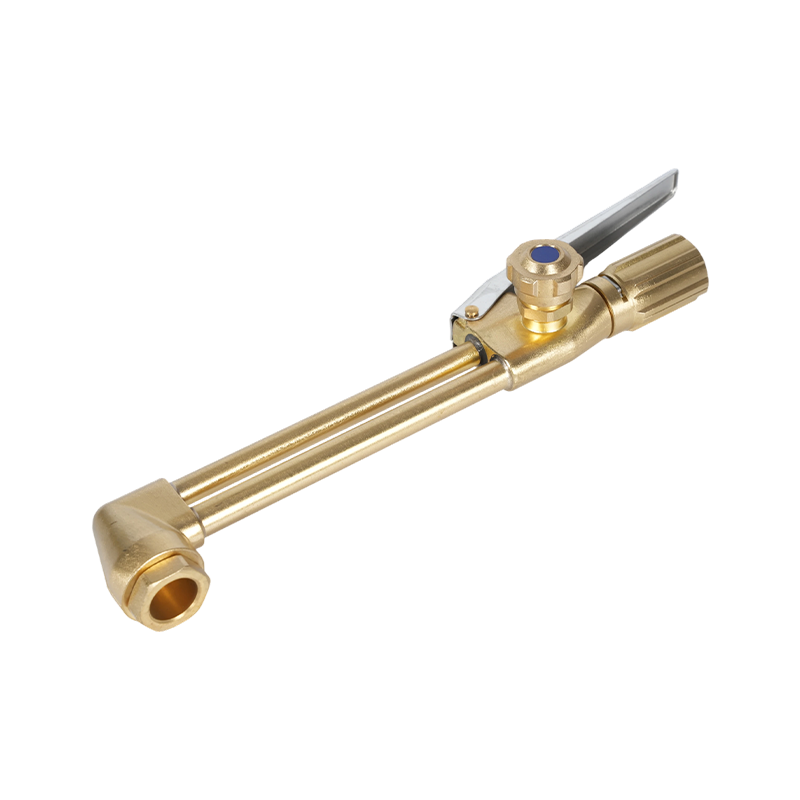
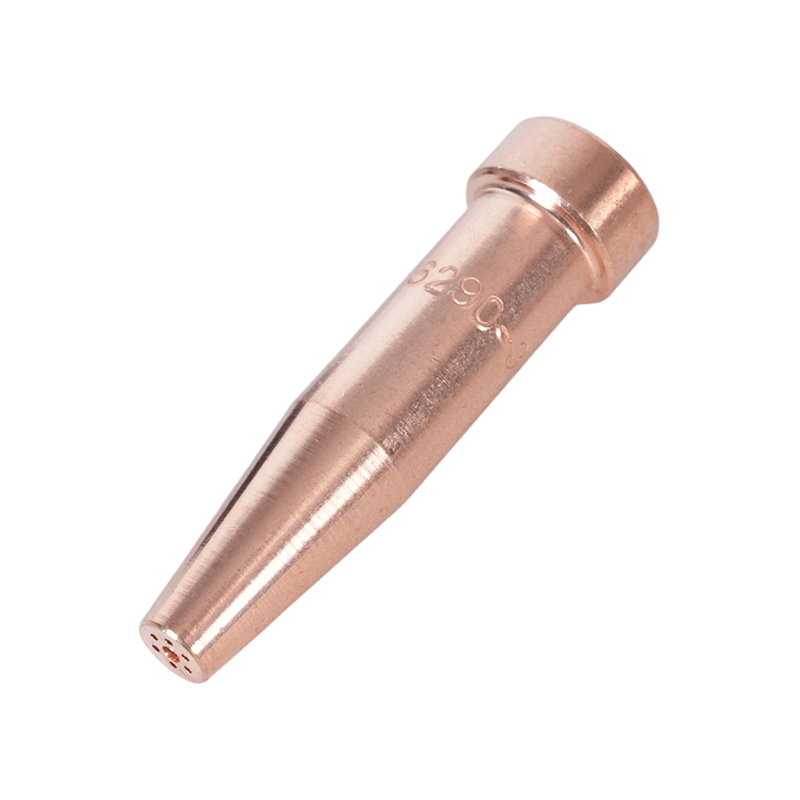
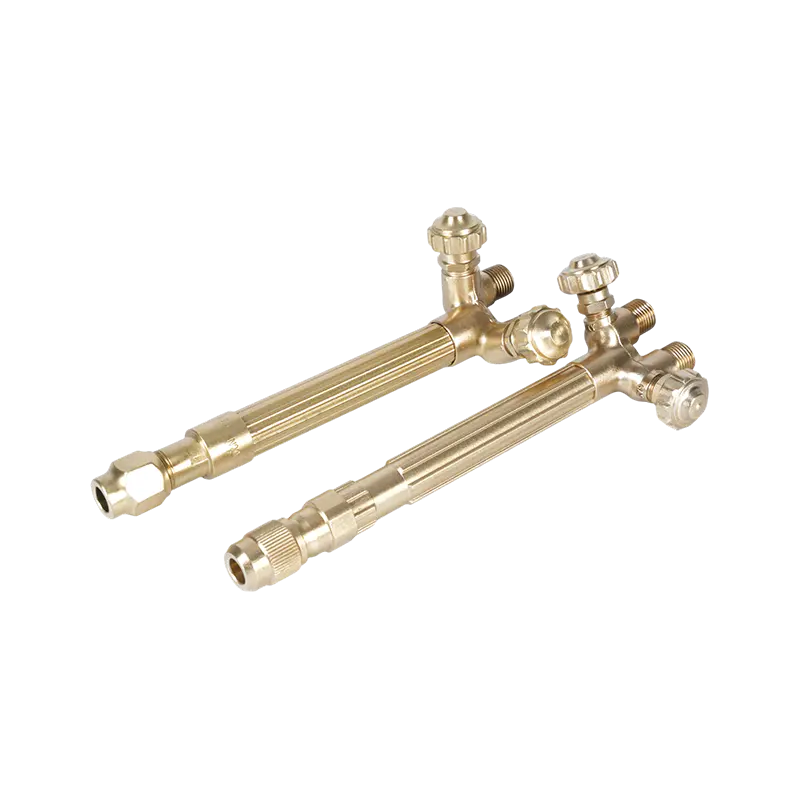
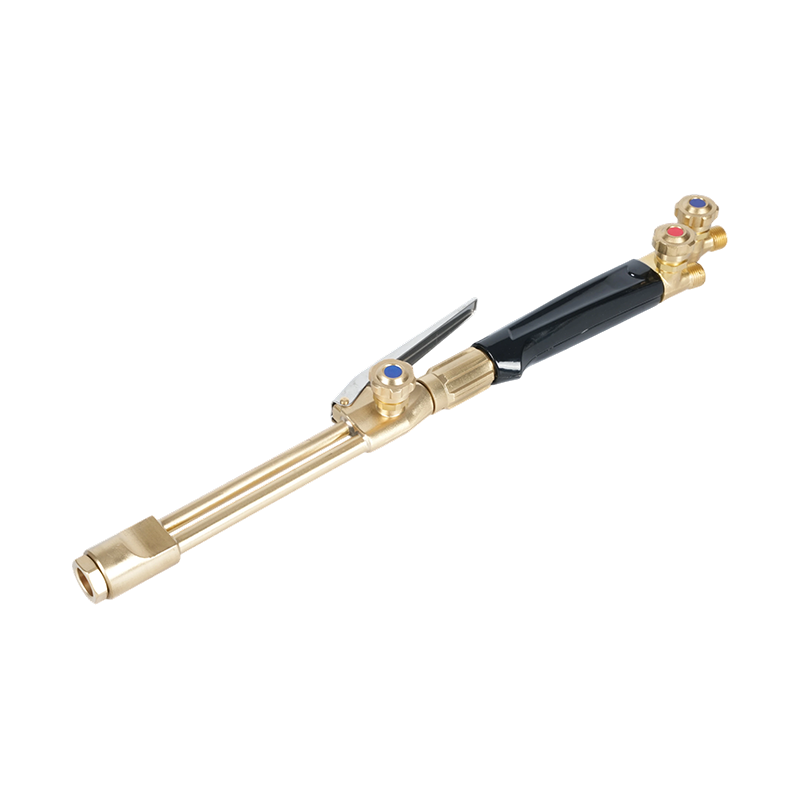
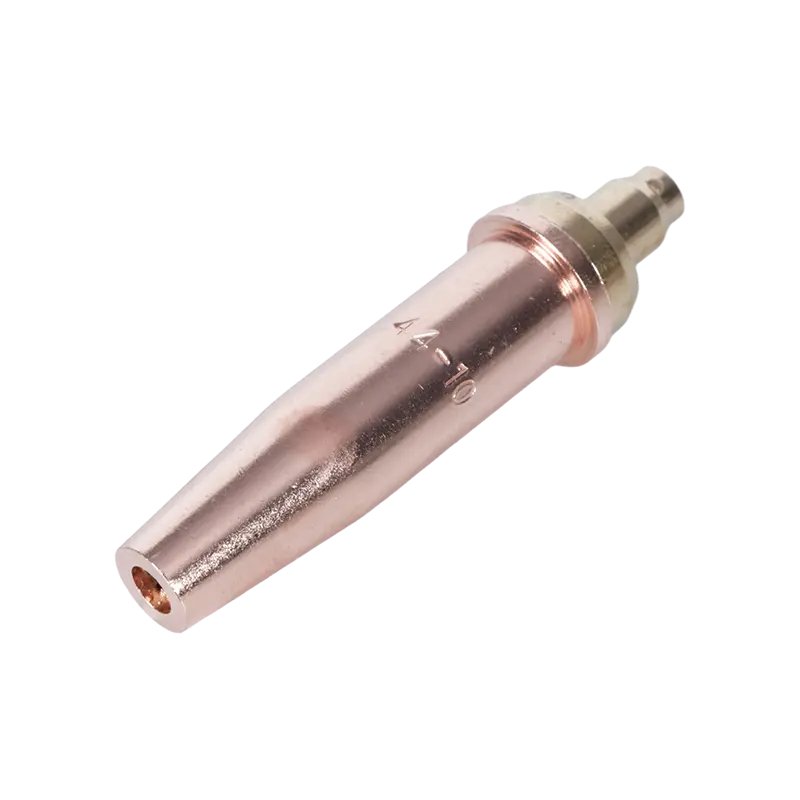
Oxy-acetylensvejsning er levedygtig til tyndplade- og småsektionsarbejde, hvor TIG-udstyr ikke er tilgængeligt. Procesen kræver omhyggelig varmestyring, fordi den åbne flamme leverer varme mindre præcist end en lysbue, hvilket gør det lettere at overophede den rustfri side. En neutral flamme-ilt-til-acetylen-forhold på ca. 1:1-er obligatorisk; en oxiderende flamme angriber kromoxidlaget på det rustfrie materiale og introducerer porøsitet. A lille oxy-acetylen svejse- og varmebrænder til præcisionsarbejde giver operatøren den fine flammekontrol, der er nødvendig for tynde uens-metalsamlinger, mens bærbar gassvejse- og varmebrænder til brug på stedet udvider denne mulighed til feltreparation og fabrikation på stedet, hvor lysbueudstyr ikke er tilgængeligt. For selve svejsespidserne, kraftige oxy-acetylen svejsebrænderspidser håndtere tungere sektionsarbejde, mens lette oxy-acetylen svejsebrænderspidser passer til applikationer med tyndere plademetal, hvor varmestyring er prioriteret.
| Process | Bedst til | Filler | Færdighedsniveau | Varmekontrol |
|---|---|---|---|---|
| TIG (GTAW) | Tyndt ark, præcision, synlige samlinger | ER309L stang | Avanceret | Fremragende |
| MIG (GMAW) | Strukturel, tung fremstilling, produktion | ER309L wire | Mellemliggende | Godt |
| Oxy-acetylen | Tyndt ark, reparation i marken, steder uden strøm | 309L stang | Mellemliggende | Moderat |
Varmekontrol og forvrængningshåndtering
Varmestyring ved svejsning af rustfrit til blødt stål er mere krævende end svejsning af samme materiale, fordi de to sider reagerer på varme med forskellige hastigheder. Målet er at levere nok varme til at opnå fusion uden at lade den rustfri side opholde sig ved høj temperatur længe nok til at sensibilisering eller overdreven forvrængning kan forekomme.
Flere teknikker adresserer dette direkte. Backstepsvejsning — at køre korte svejsesegmenter i den modsatte retning af den samlede vandring — fordeler varmen mere jævnt langs samlingen end kontinuerlig fremadgående svejsning, hvilket reducerer varmekoncentrationen, der får rustfrit materiale til at deformeres. Intermitterende opvarmning , især relevant for oxy-acetylen arbejde, betyder at påføre varme, holde pause for at lade den rustfri side falde noget af sin temperatur og derefter genoptage. Dette forhindrer det rustfrie materiale i at akkumulere varme ud over dets forvrængningstærskel.
Fastspænding og fastgørelse er ikke valgfrit for længere samlinger. Fordi den rustfri side udvider sig mere og afkøles langsommere, vil en ufikseret samling trække og vride sig, efterhånden som svejsningen skrider frem. Skæring med jævne mellemrum, før der køres hele perler, og fastgørelse af samlingen til en flad armaturplade eller strongback, holder leddet på linje gennem termisk cykling. Brug rustfrit-specifikke stålbørster på den rustfri side og dedikerede bløde stålbørster på den anden – krydskontaminering af kulstofstålpartikler i den rustfri overflade skaber rustpletter, der udvikler sig til korrosionsgrave over tid.
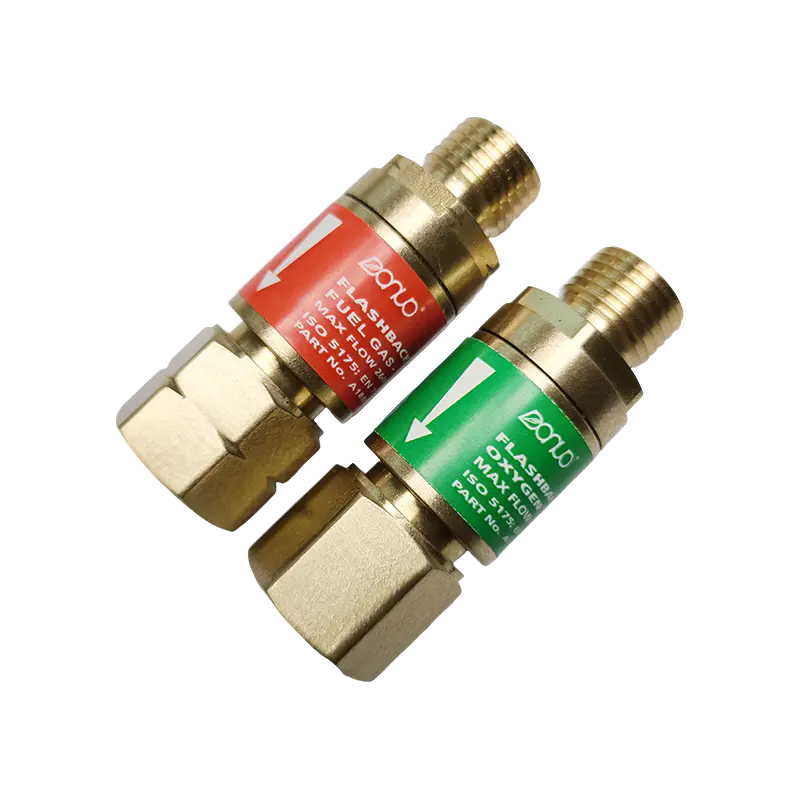
Når du kører flere svejsninger, skal du lade samlingen køle af mellem gennemløbene. Stabling af varmepas på varmepas på en fuge af rustfrit til mildt stål forstærker varmetilførslen og risikerer at drive både sensibilisering på rustfrit og overdreven kornvækst i den varmepåvirkede zone af mildt stål. Den acetylen tilbageslagsdæmper for svejsesikkerhed skal monteres ved brænderens indløb på enhver oxy-acetylen-opsætning, der bruges til udvidede svejseoperationer, hvor gentagne opvarmningscyklusser kan skabe tryksvingninger, der udløser tilbageslag.
Eftersvejsningsbehandling: Beskyttelse af leddet på lang sigt
En strukturelt forsvarlig svejsning af rustfrit til blødt stål er kun halvdelen af opgaven. Ubehandlet vil samlingen svigte på grund af korrosion, længe før den svigter mekanisk - fordi de to metaller i elektrisk kontakt med fugt, der er til stede, skaber en galvanisk celle, der accelererer rust på siden af blødt stål.
Galvanisk korrosion opstår, fordi rustfrit stål er mere elektrokemisk ædelt end blødt stål. I nærvær af en elektrolyt (fugt, fugt, saltvand) fungerer det bløde stål som offeranode og korroderer hurtigere, end det ville gøre isoleret. Jo mere aggressivt miljøet er, jo hurtigere går denne proces. Til indendørs tørre applikationer er galvaniske effekter minimale. Til udendørs-, marine- eller miljøer med høj luftfugtighed har samlingen brug for aktiv beskyttelse.
På den rustfri side, passivering — behandling med salpeter eller citronsyre i henhold til ASTM A967 — genopretter kromoxidlaget, der er afbrudt af svejsevarme, og returnerer den rustfri overflade til dets beregnede korrosionsbestandighedsniveau. Dette trin er standardpraksis inden for fødevareservice, farmaceutiske og marine rustfri fremstillinger og bør ikke springes over, hvor den rustfri overflade vil blive udsat for ætsende midler.
På den bløde stålside, tætning og belægning er de primære forsvar. Maling, epoxyprimer eller zinkrig primer påført på siden af blødt stål afbryder fugtvejen, der driver galvanisk korrosion. Til nedsænkning eller marine applikationer giver en zinkofferanode bundet til siden af blødt stål elektrokemisk beskyttelse ved at korrodere fortrinsvis i stedet for stålet. Forsegling af svejsetåen med et passende tætningsmiddel forhindrer fugt i at trænge ind i selve fugelinjen - ofte det mest sårbare punkt, hvor sprækkekorrosion kan begynde, selv når de omgivende overflader er belagt.
Udført med det rigtige spartelmetal, kontrolleret varmetilførsel og korrekt eftersvejsningsbehandling, vil en fuge af rustfrit til blødt stål matche levetiden for den omgivende struktur. Hvis du springer over et af disse trin, forkortes denne levetid målbart - og derfor er det korte svar ("ja, du kan") kun nyttigt, når det kommer med hele processen bag sig.