To ting går under navnet "kabelsvejsning" i branchen, og at forvirre dem spilder tid. Den første er selve svejsekablet - den tunge, fleksible leder, der fører strøm fra en svejsemaskine til elektroden og tilbage. Den anden er processen med at svejse eller lodde kabler sammen, en opgave, der dukker op i elektrisk infrastruktur, skibsbygning og tung industriel vedligeholdelse. Begge dele har betydning, og begge har reelle konsekvenser, når de håndteres forkert.
Denne vejledning dækker konstruktion, valg og sikker brug af svejsekabler, samt hvor gassvejseudstyr kommer ind i billedet for sammenføjning af kabelafslutninger og ledere.
Hvad kabelsvejsning faktisk betyder
I de fleste tekniske og kommercielle sammenhænge refererer "svejsekabel" til de sekundære kredsløbsledere, der anvendes i lysbuesvejsesystemer. Disse er de fleksible ledninger, der forbinder svejsestrømkilden til elektrodeholderen i den ene ende og til emnets jordklemme i den anden. Uden dem flyder der ingen strøm, der dannes ingen lysbue, og der sker ingen svejsning.
Den anden betydning er mere bogstavelig: handlingen med at svejse eller lodde kablers ender eller kroppe sammen - sammenføje kobberledere, afslutningssko på tunge ledninger eller varmesplejsning af isolerede kabelbundter. Dette forekommer ofte i kraftinfrastrukturarbejde, minedrift, flådekonstruktion og overalt hvor store ledere har brug for en permanent, lav-modstandsforbindelse snarere end en mekanisk forbindelse.
Begge applikationer deler den samme grundlæggende udfordring: høj strøm, høj varme og krævende fysiske miljøer, der straffer dårligt valgt eller dårligt vedligeholdt udstyr.
Hvordan svejsekabler er konstrueret
Et svejsekabel er ikke et standard elektrisk kabel, der presses i drift. Den er konstrueret fra bunden til gentagne bøjninger, varmepåvirkning, svejsesprøjt og hårdhændet håndtering på arbejdspladser, hvor intet forbliver rent eller stillestående i længere tid.
Dirigenten er altid fintrådet kobber. Hvor en standard bygningstråd kan bruge en håndfuld tykke tråde, bruger et svejsekabel hundredvis af hårtynde kobbertråde bundtet sammen. Det er det, der giver kablet dets karakteristiske fleksibilitet - det bøjes uden at knække, spoler uden at revne og ruller ud uden hukommelse. De to mest almindelige strengklasser er Klasse K (30 AWG-strenge, industristandarden for manuel svejsning og generel bærbar kraft) og Klasse M (34 AWG-strenge, den mere fleksible mulighed, der bruges i robotsvejsearme, installationer med trange pladser og rørledningsarbejde).
Isoleringsjakken er termohærdende, ikke termoplastisk. EPDM (ethylen propylen dien monomer) og neopren er de dominerende materialer. Begge modstår svejsesprøjt, slid, fugt og UV-eksponering. EPDM håndterer ekstreme temperaturer bedre og bevarer fleksibiliteten under kolde forhold. Neopren giver stærkere modstand mod olier og petroleumsbaserede væsker. Ingen af dem fungerer godt i langvarig kontakt med benzin eller lignende kulbrinter - en vigtig overvejelse på arbejdspladser, hvor brændstof og svejseudstyr deler den samme plads.
De fleste svejsekabler er vurderet til 600 volt, selvom 100 volt-klassificerede kabler også findes til specifikke lavspændingsapplikationer. Driftstemperaturen er typisk 90°C eller 105°C afhængig af den anvendte isoleringsmasse.
Valg af det rigtige svejsekabel til jobbet
Tre variabler driver kabelvalg: ampacitet, samlet kredsløbslængde og isolationstype. At få nogen af dem forkert resulterer i spændingsfald, overophedning, accelereret kabelnedbrydning eller direkte fejl under belastning.
Ampacity er den maksimale strøm et kabel kan bære uden at overskride dets nominelle temperaturstigning. Et 2/0 AWG-kabel håndterer cirka 200 ampere ved en samlet kredsløbslængde på 50 fod. Et 4/0 AWG-kabel håndterer cirka 300 ampere i samme længde. Disse er ikke stive maksimumsværdier - arbejdscyklus har betydning. Et kabel, der er normeret til 200 ampere ved 60 % driftscyklus, vil overophedes, hvis det kører kontinuerligt med den strøm.
Kabellængde forstærker problemet. Modstanden stiger med længden, hvilket betyder, at spændingsfaldet stiger, og den effektive effekt ved lysbuen falder. Den praktiske regel er at øge kabeltykkelsen med mindst én AWG for hver 50 ekstra fod af den samlede kredsløbslængde ud over basislinjen. En 300-amp svejser med 100 fod i alt kabel har brug for 3/0 AWG, ikke den 2/0 AWG, der ville være tilstrækkelig ved 50 fod. Hvis du er i tvivl, skal du tage en størrelse - et større kabel kører køligere, holder længere og bevarer lysbuekvaliteten.
Isoleringstype kommer ned til miljøet. EPDM er det rigtige valg til de fleste svejseoperationer, især udendørs arbejde eller applikationer i koldt klima. Neopren er den bedre mulighed, hvor kabelkontakt med olier, skærevæsker eller smøring er sandsynlig. I miljøer, hvor både gasskæreudstyr og lysbuesvejsesystemer fungerer i umiddelbar nærhed - en almindelig opsætning i fabrikationsbutikker og skibsværfter - skal du vælge isolering, der kan håndtere tilfældig varmepåvirkning fra brænderarbejde samt svejsesprøjt.
| Kabel AWG | Ca. Ampacity | Typisk anvendelse |
|---|---|---|
| 2 AWG | Op til 150A | Let-duty MIG, hobbyist buesvejsning |
| 1/0 AWG | Op til 200A | Medium-duty MIG/TIG, generel fremstilling |
| 2/0 AWG | Op til 250A | Kraftig stavsvejsning, konstruktionsstål |
| 3/0 AWG | Op til 300A | Industriel lysbuesvejsning, lange kabeltræk |
| 4/0 AWG | Op til 400A | High-output svejsning, rørledning, skibsbygning |
Hvor gassvejseudstyr passer ind
Buesvejsning og oxy-fuel gasudstyr fungerer ofte side om side, og der er specifikke opgaver, hvor gasudstyr tager føringen - især i forbindelse med kabelafslutning og lodning.
Fastgørelse af kobbertappe til svejsekabler med stor tykkelse kræver kontrolleret, koncentreret varme til at strømme lodde eller lodde fyldmetal ind i knastrøret og strengbundtet uden at brænde isoleringen tilbage eller oxidere kobberet. En modstandskrympe håndterer dette mekanisk, men for permanente samlinger med høj ledningsevne - især i minedrift, søfart og tunge industrielle miljøer - giver en gasopvarmet loddesamling lavere modstand og bedre langsigtet pålidelighed end en krympet forbindelse under gentagne termiske cyklusser.
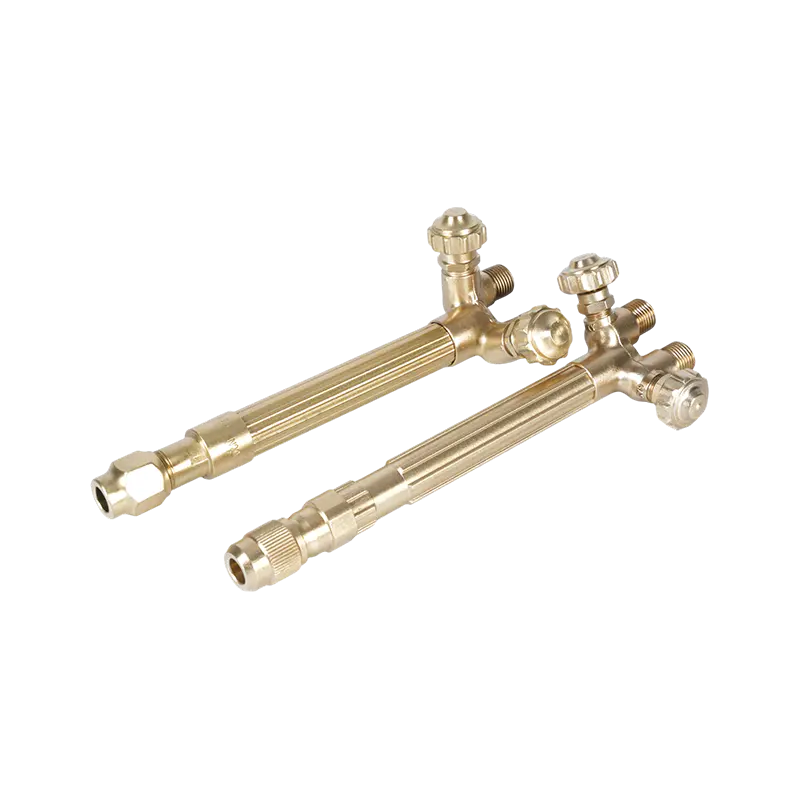
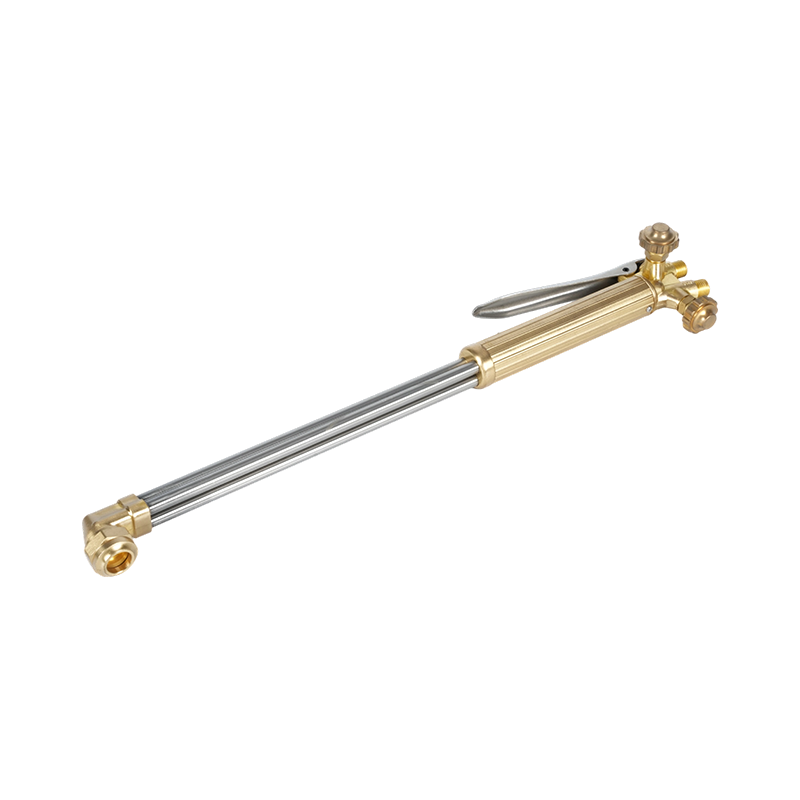
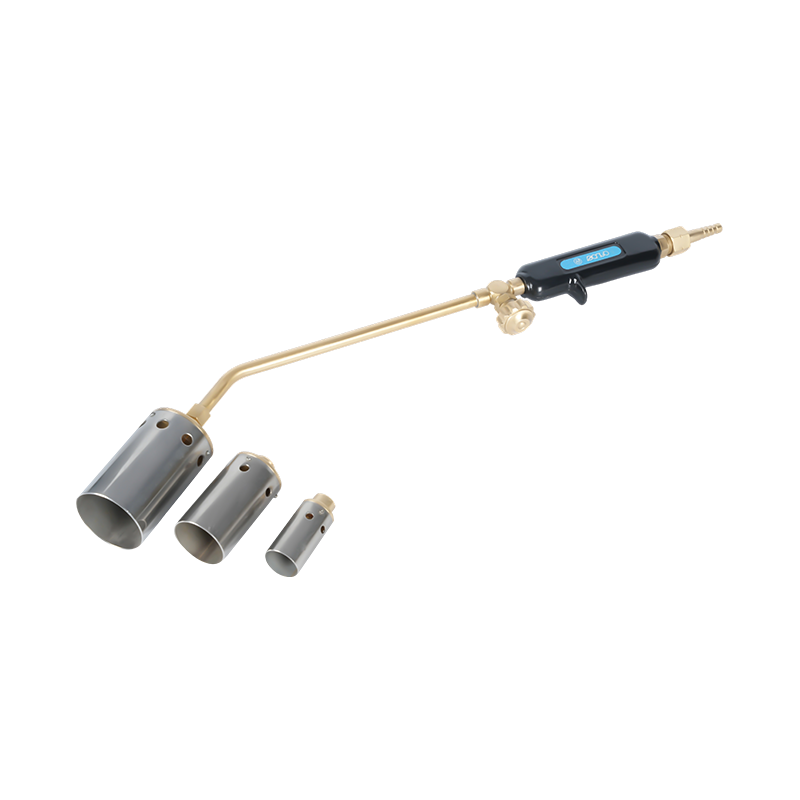
Oxy-acetylen varmebrændere bygget til præcist kabellodning og sammenføjningsarbejde give den lokaliserede, justerbare varmeydelse, der er nødvendig for denne proces. Evnen til at indstille flammestørrelse og varmeintensitet betyder, at samlingsområdet når loddetemperatur uden at overophede tilstødende isolering - en balance, der er svær at opnå med større skære- eller svejseflammer. Til feltarbejde, hvor portabilitet er vigtigt, en bærbar gassvejse- og varmebrænder til feltarbejde giver samme præcision i et kompakt format, der er velegnet til trange rum og fjerntliggende steder.
Gasvarmeudstyr bruges også til at forvarme kabelafslutningsområder før fortinning, til at fjerne korroderede eller fastklemte kabelsko på aldrende udstyr og til at blødgøre og omforme ydre isoleringskapper under kabelreparationsoperationer, hvor fuld udskiftning er upraktisk.
Kabelsvejsningssikkerhed: Hvad OSHA kræver
Svejsekabler fører høj strøm i krævende miljøer, og der findes lovmæssige krav af en grund. Under OSHAs byggeindustris buesvejsestandard (29 CFR 1926.351) , skal alle lysbuesvejsning og skærekabler være fuldt isolerede, fleksible og klassificeret til den maksimale strømstyrke af det igangværende arbejde. Standarden specificerer også, at kablet skal være fri for reparation eller splejsning i mindst ti fod fra elektrodeholderens ende. Når kabler forbindes, skal stikkene være isolerede og klassificeret til mindst samme kapacitet som selve kablet.
Kabler med beskadiget isolering, blotlagte nøgne ledere eller kompromitterede splejsninger skal tages ud af drift. OSHA's generelle industristandard går videre - den kræver udskiftning i stedet for reparation af beskadigede svejseledninger i de fleste tilfælde. Forsøg på at tape over et snit eller slid i isoleringen og fortsætte med at bruge kablet er både en overtrædelse af overholdelse og en reel risiko for elektrisk stød.
Yderligere sikkerhedskrav, der er specifikke for kabelsvejsemiljøer, omfatter:
- Svejsere må ikke spole eller sløjfe elektrodekabler rundt om nogen del af deres krop under svejsning
- Jordreturkabler skal have strømbærende kapacitet lig med eller større end den samlede effekt af de svejseenheder, de betjener
- Alle lysbuesvejsemaskinerammer skal jordes gennem kredsløbskablet eller en separat jordingsleder
- Kabler skal holdes fri af varmekilder, skarpe kanter og klempunkter, der kan beskadige isoleringen
Når gasudstyr fungerer i samme rum som svejsekabler og elektriske svejsesystemer, kræves der et ekstra lag af sikkerhed. Oxy-brændstofledninger og elektriske ledninger skal føres separat for at forhindre, at gasslanger beskadiges af lysbuesprøjt eller kabelisolering i at blive forringet af gaslækager. Tilbageslagsafledere, der beskytter gasledninger i højstrømssvejsemiljøer er essentielt udstyr overalt, hvor gasbrændere og lysbuesystemer deler arbejdsområdet - en flashback-begivenhed nær en ubeskyttet gasforsyningsledning er langt farligere end begge farer isoleret set. For en komplet oversigt over sikkerhedskrav til brændersiden kan du læse vejledningen vedr skærebrænderens sikkerhedsforanstaltninger, som enhver operatør bør følge dækker hele protokollen.
Eftersyn og vedligeholdelse af svejsekabler
Svejsekablerne svigter gradvist, så pludseligt. Den gradvise fase - revneisolering, træthed af kobberstrenge, løsnede konnektorer - er fuldstændig fangbar med en disciplineret inspektion før brug. Den pludselige fase involverer typisk en kortslutning, et lysbueglimt eller en udstyrsfejl, der stopper produktionen og kan skade personale.
Før hvert skift skal du inspicere hele længden af både elektrodeledningen og arbejdsledningen for isoleringsrevner, snit eller slidskader. Vær særlig opmærksom på kabelender i nærheden af stik og holdere, hvor den mekaniske belastning koncentreres. Kontroller alle forbindelser for tæthed og korrosion - en løs ende eller en grønfarvet kobberforbindelse introducerer modstand, der genererer varme og forringer lysbuekvaliteten.
Isoleringen på EPDM- og neoprenkabler er elastisk, men ikke uforgængelig. Almindelige skadekilder omfatter rullende udstyr, der løber over kabler, kabler draperet over skarpe strukturelle kanter og langvarig kontakt med slibende gnister eller skærebrændervarme. Føring af kabler gennem beskyttelsesmanchetter i områder med høj trafik og at holde dem væk fra gulvet, hvor det er muligt, forlænger levetiden markant.
Udskift kabler efter tidsplanen, ikke kun ved fejl. Et kabel, der har været i tung daglig drift i to eller flere år, har akkumuleret betydelig lederstrengtræthed, selvom den ydre kappe ser intakt ud. Modstanden af et udmattet kabel er målbart højere end et nyt kabel af samme størrelse, og forringelsen af lysbueydelsen er reel, før der opstår synlige skader. At have reservekabler på stedet betyder, at et kabelskift tager minutter i stedet for at lukke en hel svejsestation ned.