Hvorfor rustfrit stål kræver en anden tilgang
Rustfrit stål modstår korrosion på grund af dets chromindhold - typisk 10% eller højere - som danner et passivt oxidlag på overfladen. Det samme lag er det, der gør det utilgiveligt i svejseværkstedet. Varme er det centrale problem: Rustfrit stål leder varme omkring en tredjedel så effektivt som blødt stål, hvilket betyder, at energien fra lysbuen forbliver koncentreret nær svejsezonen i stedet for at sprede sig. Resultatet er hurtig varmeopbygning, øget risiko for vridning og - hvis temperaturerne presses for højt - et fænomen kaldet sensibilisering, hvor chromcarbider udfældes ved korngrænser, og metallet mister sin korrosionsbestandighed præcis dér, hvor du har mest brug for det.
Forurening er den anden store variabel. En ståltrådsbørste, en slibeskive, der tidligere har rørt ved blødt stål, eller olie fra bare hænder på basismetallet kan alle indføre fremmedlegemer i svejsezonen, såporøsitet eller eventuel rust. Svejsning af rustfrit stål er en proces, hvor forberedelse står for det meste af den endelige svejsekvalitet - at få varmen og forureningsvariablerne under kontrol, før lysbuen starter, er det, der adskiller rene, korrosionsbestandige svejsninger fra dem, der fejler i drift.
Den gode nyhed er, at processen kan læres. TIG-, MIG- og stavsvejsning arbejder alle på rustfrit stål, hver egnet til forskellige materialetykkelser og anvendelsessammenhænge. At forstå, hvilken proces der skal bruges - og hvorfor - er den første beslutning, der skal tages rigtigt.
Valg af den rigtige svejseproces
Tre processer dominerer svejsning af rustfrit stål i praksis. Hver har et defineret sweet spot.
TIG-svejsning (GTAW) er præcisionsvalget. En ikke-forbrugelig wolframelektrode frembringer lysbuen, mens fyldstofstangen tilføres manuelt, hvilket giver svejseren fuldstændig uafhængig kontrol over varmetilførsel og fyldstofaflejringshastighed. Kørt på DCEN (jævnstrømselektrodenegativ) med 100 % argonafskærmning, producerer TIG de reneste svejsninger på rustfrit - praktisk talt sprøjtfrit, fremragende perleudseende og minimal varmepåvirket zone, når teknikken er god. Det er standarden for tyndplade (under 3 mm), rørledninger, fødevaregodkendt udstyr og enhver applikation, hvor den færdige svejsning vil være synlig. Afvejningen er hastighed: TIG er langsom, og den manuelle fingerfærdighed, der kræves, kræver øvelse at udvikle.
MIG-svejsning (GMAW) passer til tungere sektioner og større produktionsvolumener. Tråden fødes kontinuerligt, hvilket øger afsætningshastigheden markant sammenlignet med TIG. På rustfrit stål er push-teknikken standard - ved at holde pistolen i ca. 90 grader med en 5-15 graders vandringsvinkel - hvilket bevarer en bedre gasdækning over vandpytten. Valg af beskyttelsesgas er mere komplekst end for kulstofstål: ren CO₂ er skadelig for rustfrit stål, og ren argon producerer en kold, træg lysbue. De mest almindelige arbejdsgasser er en tri-mix af 90 % helium / 7,5 % argon / 2,5 % CO₂ til kortslutningsoverførsel eller en 98 % argon / 2 % oxygenblanding til spraybueoverførsel. At få gasblandingen forkert er en af de mest almindelige årsager til dårlige rustfri MIG-resultater.
Stangsvejsning (SMAW) er den mest tilgivende af de tre med hensyn til overfladeforberedelse, og den er levedygtig til feltarbejde eller tykkere sektioner, hvor TIG- eller MIG-udstyr er upraktisk. Elektroderne (E308, E316 eller E309 for uens metalforbindelser) indeholder flux, der genererer sin egen afskærmning, hvilket eliminerer behovet for ekstern gas. Varmetilførslen er højere og mindre kontrollerbar end TIG, hvilket gør vridning på tynde sektioner til en reel risiko. Til strukturelle reparationer og tung fremstilling er stick en praktisk og effektiv mulighed.
| Proces | Bedste tykkelsesområde | Beskyttelsesgas | Varmekontrol | Færdighedsniveau |
|---|---|---|---|---|
| TIG (GTAW) | Tynd til medium (<3 mm ideel) | 100% argon | Fremragende (fodpedal / puls) | Høj |
| MIG (GMAW) | Mellem til tyk (3 mm) | Tri-mix eller Ar/O₂-blanding | God (ledningshastighed / spænding) | Moderat |
| Stick (SMAW) | Tykke sektioner / feltreparation | Ingen (fluxafskærmet) | Begrænset | Moderat |
Overfladeforberedelse og kontamineringskontrol
Forberedelse til rustfri svejsning er strengere end til kulstofstål, og reglerne er værd at behandle som ikke-omsættelige. Den første er værktøjsadskillelse: Hold et dedikeret sæt børster, slibemaskiner og klemmer kun til rustfrit stål. Når en stålbørste eller slibeskive kommer i kontakt med kulstofstål, bærer den jernforurening, der vil overføres til rustfrit ved kontakt, og indlejrer partikler, der korroderer og underminerer det passive lag. Mærk værktøjerne og håndhæv adskillelsen konsekvent.
Selve overfladen skal være ren for olie, fedt, maling, blækmærker og oxidation før svejsning. Acetone eller et dedikeret rustfrit affedtningsmiddel på en ren klud håndterer organisk forurening. Til oxidation eller fræsning på afskårne kanter skal du bruge et jernfrit slibemiddel eller en klapskive, der er klassificeret til rustfrit - aldrig en skive, der har rørt kulstofstål. Skæremetoden har også betydning: plasmaskæring og laserskæring foretrækkes frem for oxy-acetylenskæring til rustfrit stål, fordi de undgår kulstofforurening ved skærekanten. Hvis oxy-acetylenskæring er uundgåelig, skal kanten slibes tilbage før svejsning.
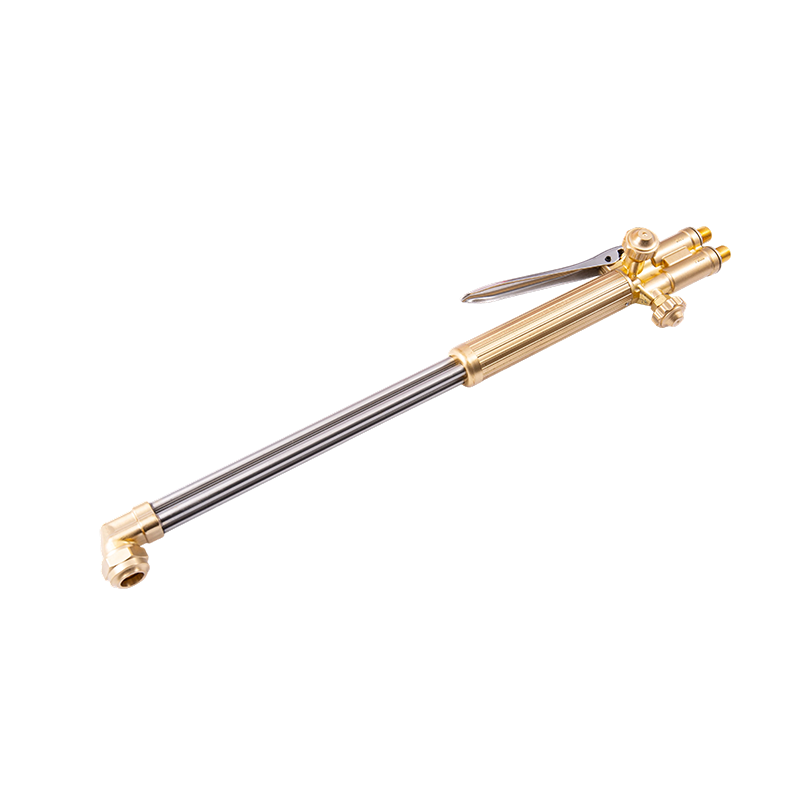
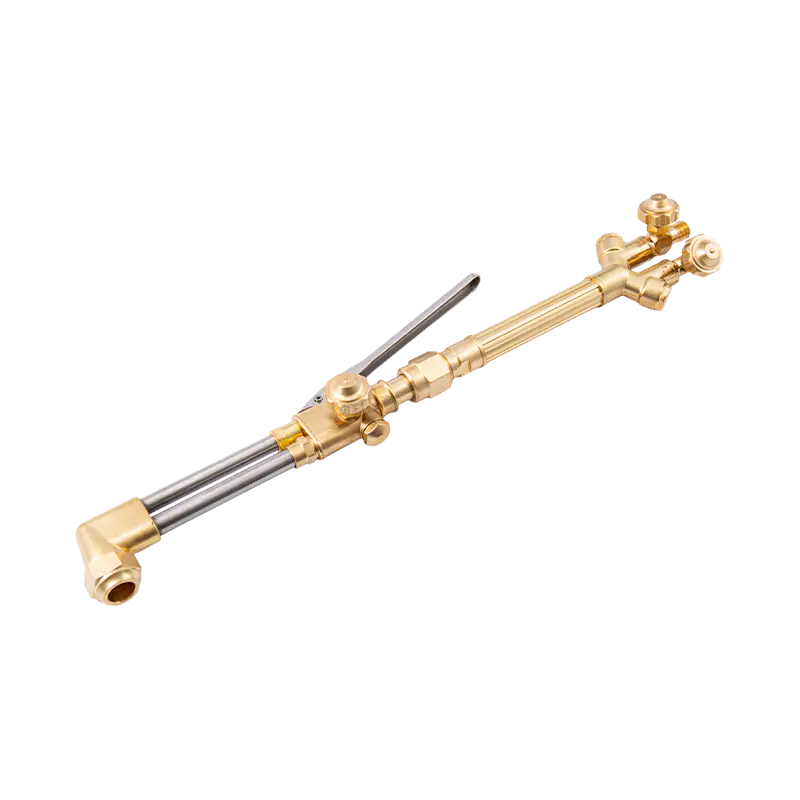
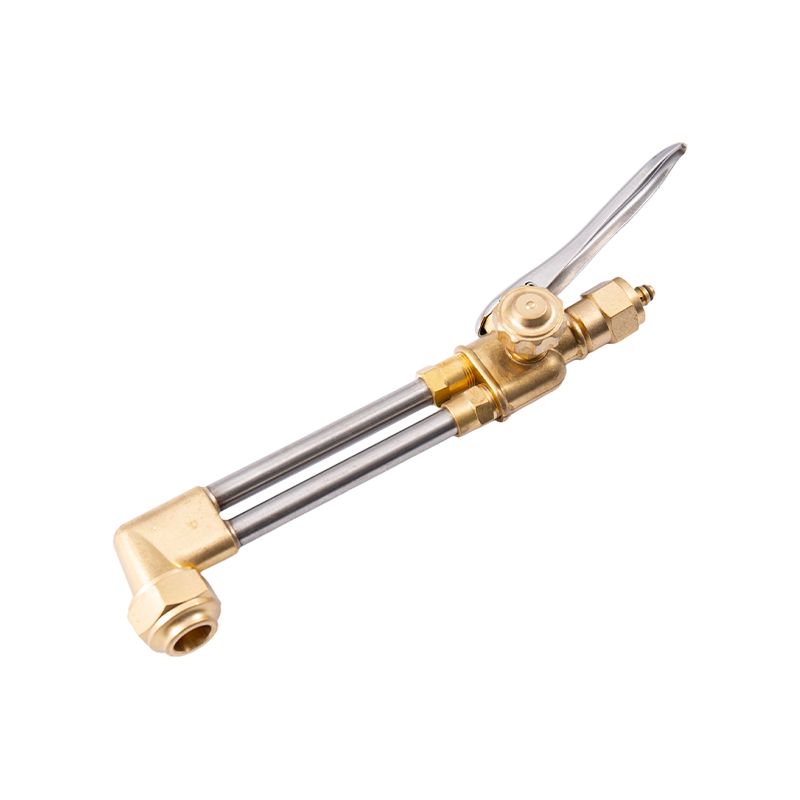
Fællespasningen skal være stram. Rodspalter på mere end 1,5 mm øger risikoen for gennembrænding og uensartet rodgennemtrængning, især på tyndt materiale. Hæftesvejsninger med intervaller på 50 mm eller mindre holder samlingen på plads og reducerer forvrængning under hovedsvejsningen. A skæreudstyr og brænderhåndtagssystem klassificeret til præcis gaskontrol er det passende værktøj til enhver oxy-fuel skæring eller forvarmningsarbejde, der går forud for rustfri svejsning, hvilket sikrer ensartet flammelevering uden at forurene skærezonen.
Heat Control: The Core Technical Challenge
Varmestyring ved svejsning af rustfrit stål kommer ned til to formål: at opnå fuld sammensmeltning uden at overophede basismetallet og at fordele varmen jævnt for at forhindre forvrængning. Begge kræver bevidst teknik frem for at stole på maskinen for at kompensere.
Interpass-temperatur er den vigtigste kontrolvariabel på multi-pass-svejsninger. Den maksimale interpass-temperatur for austenitisk rustfrit stål (de 304 og 316 kvaliteter, der oftest forekommer) holdes generelt til 150°C (300°F). Overskrides dette risikerer karbidudfældning og sensibilisering. På TIG reducerer en pulsindstilling den gennemsnitlige varmetilførsel uden at ofre penetration - spidsstrømmen opnår fusion, mens baggrundsstrømmen tillader metallet at afkøle lidt mellem pulserne. På MIG opnår trådfremføringshastighed og spændingsjusteringer en lignende effekt; en smallere tråddiameter reducerer også den nødvendige strøm til en given indtrængningsdybde.
Ved længere svejsninger fordeles varmen mere jævnt og den termiske gradient, der forårsager vridning, reduceres (ved at flytte til en anden del af samlingen periodisk i stedet for at svejse kontinuerligt i én retning). Backstep-svejsning - svejsning af korte trin i retning modsat den overordnede svejseprogression - er en anden effektiv teknik til at håndtere varmeopbygning i afgrænsede sektioner. Chill bars, kobber bagplader og køleplader placeret ved siden af svejsezonen absorberer også overskydende energi og holder interpass temperaturer inden for rækkevidde.
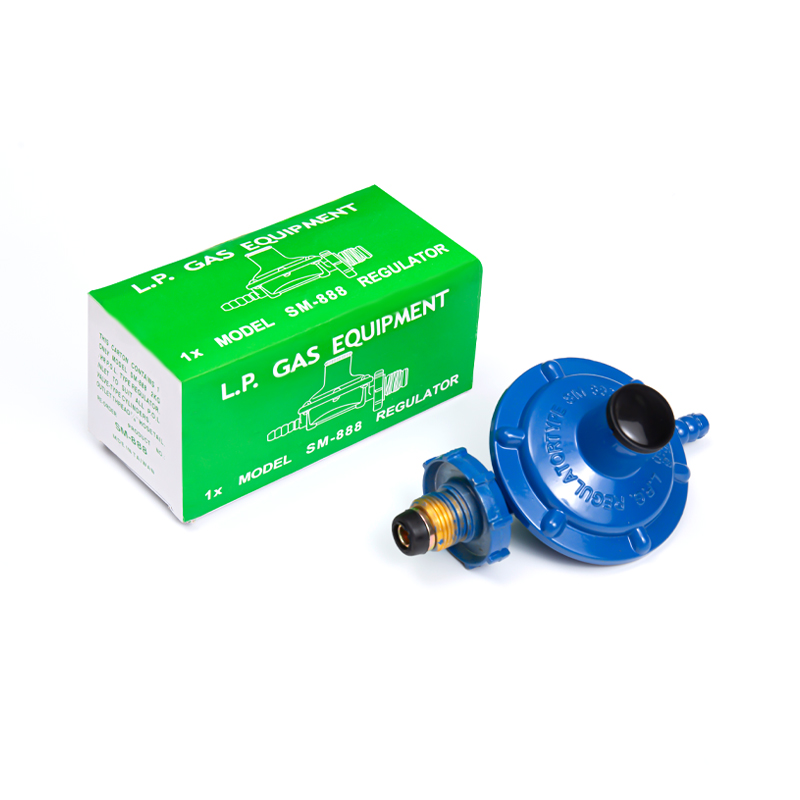
Nøjagtigt gastryk ved regulatoren er lige så vigtigt som selve svejseteknikken. Utilstrækkelig beskyttelsesgasstrøm efterlader svejsebassinet ubeskyttet, hvilket forårsager oxidation og porøsitet. Overdreven strømning skaber turbulens, der trækker atmosfærisk luft ind i skjoldet. En kalibreret gastrykregulator tilpasset svejseprocessen og strømningshastighedskravene er basisstyringen til at opretholde ensartet gasdækning gennem hele svejsningen.
Udstyr Essentials: fakler, tip og sikkerhed
Lommelygten og dens forbrugsstoffer er der, hvor teknik og udstyr krydser hinanden. Til oxybrændstofarbejde ved siden af rustfri fremstilling - forvarmning af ferritiske eller martensitiske kvaliteter, eftersvejsningsaflastning eller skæreoperationer på emnet før svejsning - påvirker brænderens kvalitet og vedligeholdelse direkte resultatet. En velholdt varmebrænder designet til præcis flammekontrol i metalbearbejdningsapplikationer leverer den kontrollerede, ensartede varmetilførsel, som rustfrit kræver, uden overspændinger eller bagslag, der forurener arbejdsområdet eller beskadiger basismetallet.
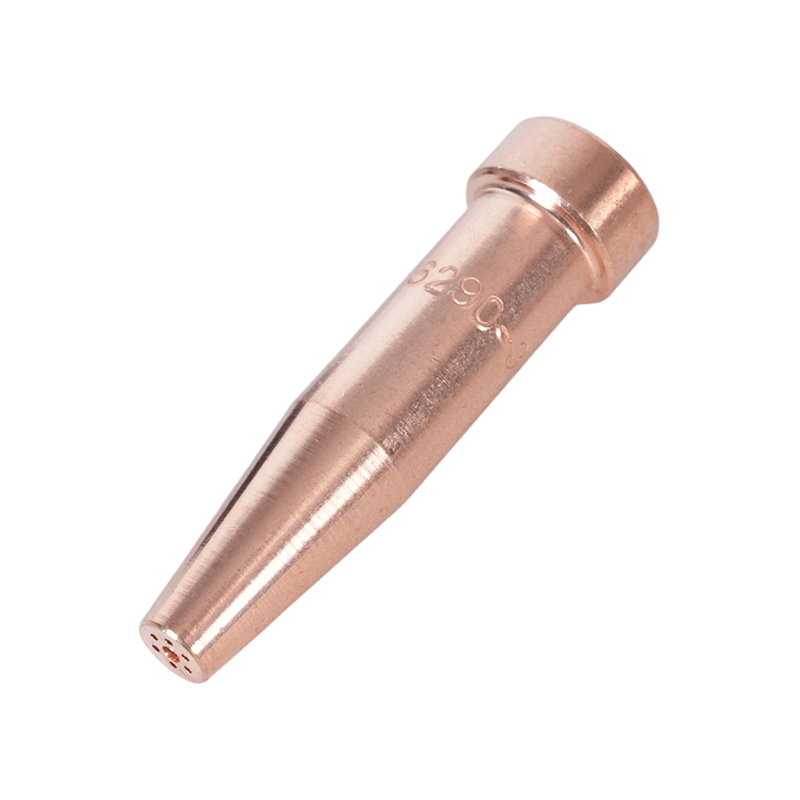
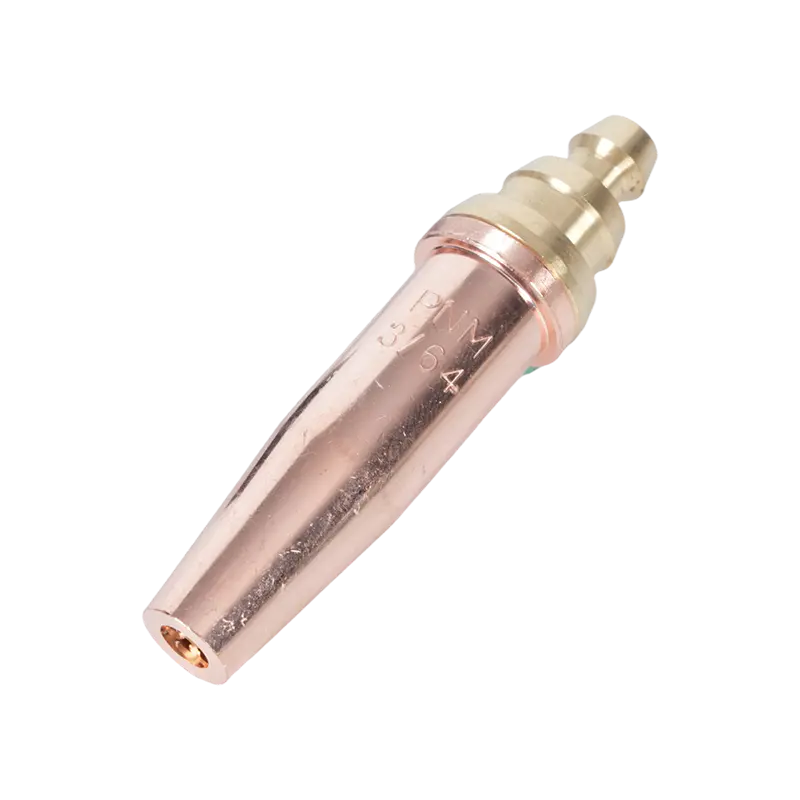
Brænderspidser bestemmer flammens egenskaber. Den korrekte spidsstørrelse for materialetykkelse og gastype påvirker både varmeeffektiviteten og kvaliteten af skærekanten, hvis der er tale om skæring. Skærebrænderspidser og dyser valgt til den specifikke gas- og materialekombination sikre en ren, oxidationsfri kant, der kræver minimal efterbearbejdning før svejsning. Brug af en underdimensioneret spids til tykt papir forårsager ufuldstændig skæring; en overdimensioneret spids introducerer overdreven varme, der forvrænger det omgivende materiale.
Flashback - tilstanden, hvor flammen forplanter sig tilbage i brænderens krop eller slange - er en alvorlig sikkerhedsrisiko i enhver oxy-fuel-opsætning, og rustfri fremstillingsmiljøer er ingen undtagelse. Tilbageslagsdæmpere installeret ved brænderen og regulatorforbindelserne afbryde omvendt flammevandring, før den når slangen eller gasforsyningen. Disse enheder er en obligatorisk sikkerhedskomponent i professionelle svejsemiljøer, ikke en valgfri opgradering. Lovgivningsmæssige retningslinjer fra organer, herunder American Welding Society, styrker deres brug som standardpraksis på ethvert oxy-fuel brændersystem. For et omfattende overblik over valg af svejseproces og kompatibilitet med fyldmetal til rustfri applikationer, NS ARC's komplette svejseguide, der dækker beskyttelsesgas, trådvalg og bedste praksis for rustfrit stål er et nyttigt referencepunkt for specifikatorer og fabrikanter.