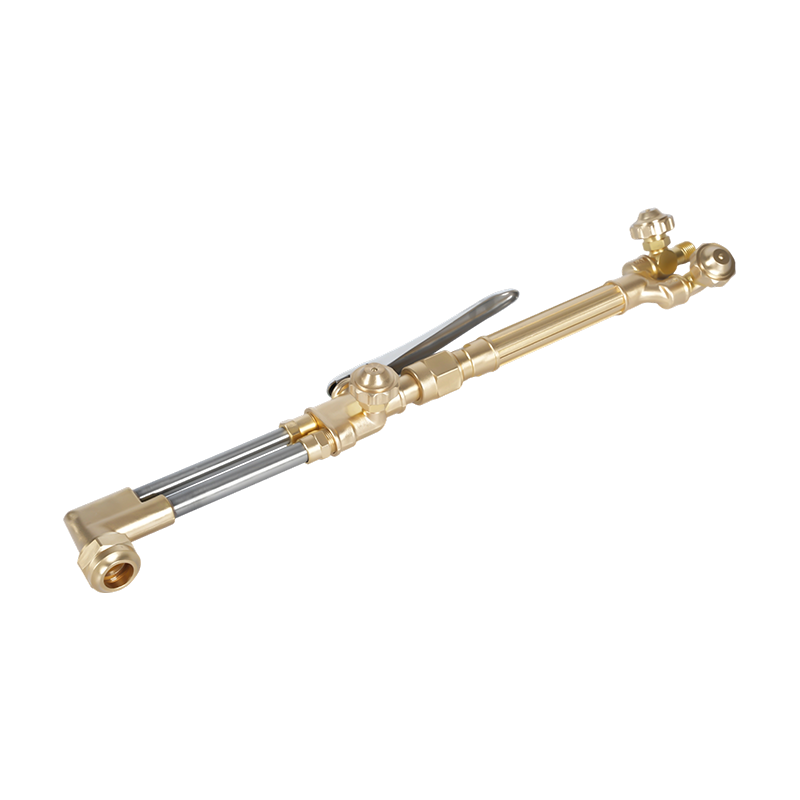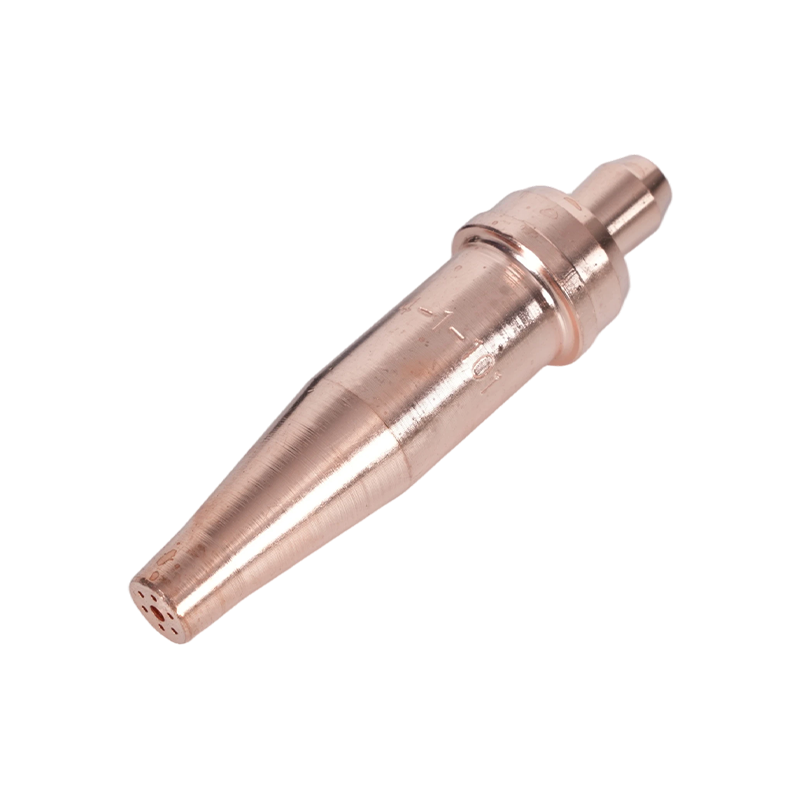
Et #1 tip, omkring 28 psi ilt og 4 psi acetylen vil skille en 6 mm blød stålplade fra hinanden på få sekunder. Kør den samme brænder på 25 mm plade uden at røre noget, og snittet går i stå halvvejs, snittet udvider sig, og nogen ender med at slibe kanten tilbage til tolerance.
Intet om operatøren ændrede sig. Oxy-acetylenskæring er en af de få metalbearbejdningsprocesser, hvor opsætningsbeslutninger - spidsstørrelse, gastryk, afstand og rejsehastighed - bestemmer mere af resultatet end hånden, der holder brænderen. Vejledningen nedenfor dækker opsætningssekvensen, valg af spids og tryk, flammejustering, sikkerhedshardware og hardwarevalg, der gør snit gentagelige.
Hvor skærekvaliteten faktisk er bestemt
Tre variabler styrer skæringen: iltstrålehastighed ved spidsen, forvarmningsvarmetilførsel og rejsehastighed. To af de tre bliver låst inde, inden flammen tændes, hvorfor en lommelygte, der "skærer dårligt", normalt har et opsætningsproblem frem for et operatørproblem.
- Spidsåbningens tilstand og størrelse indstillet jethastighed. En spids, der er blevet rømmet, tabt eller kørt ved det forkerte tryk i forhold til dens størrelse, mister hastighed og efterlader den klassiske ru, udvaskede snit.
- Regulatorindstillinger indstiller forvarmning og skærer iltflowet. Lavt ilttryk giver langsomme, ufuldstændige snit; for højt tryk skaber turbulens, en bred snit og hårdt slagg.
- Kørehastigheden er den eneste variabel, der justeres live under skæringen. Træk linjer vinklet 10 til 15 grader bag lodret betyder, at hastigheden er omtrent den rigtige; næsten lodrette forsinkelseslinjer betyder for langsomme, og fladtrykte forsinkelseslinjer betyder for hurtigt.
Setup Sequence: Operationsrækkefølge
Arbejd igennem den samme sekvens hver gang. De fleste klager over en "defekt fakkel" spores tilbage til et springet trin her snarere end til selve faklen.
- Efterse før tilslutning: revnet eller hævet slangekappe, beskadiget spidssæde, slidt ventilpakning.
- Knæk kort hver cylinderventil for at blæse støv ud, og luk den derefter igen.
- Monter regulatorerne og spænd indløbsmøtrikkerne med en skruenøgle i korrekt størrelse, aldrig en tang eller en rørnøgle.
- Installer tilbageslagsdæmpere eller tilbagestrømskontraventiler ved regulatorudgangene eller brænderindgangene, alt efter hvad din webstedskode kræver.
- Tilslut slanger til de korrekte studse, og bekræft, at fittings er det højre venstre- eller højregevindpar.
- Åbn langsomt cylinderventilerne. På en acetylencylinder må du ikke åbne mere end en og en halv omgang, så den kan lukkes hurtigt.
- Indstil arbejdstrykket med brænderventilerne åbne, og luk dem derefter.
- Lækagetest hver samling med sæbevand eller lækagedetektionsvæske. Aldrig med en flamme.
- Lys med gnistslag, ikke en engangslighter eller tændstik.
Spidsvalg og gastryk
Spidsstørrelsen tilpasses først til pladetykkelsen, og alt andet følger deraf. En spids, der er normeret til 6 mm, kan ikke tvinges gennem 25 mm ved at hæve trykket; åbningen vil simpelthen ikke passere nok ilt, og det ekstra tryk bliver til turbulens, der eroderer den skårne overflade.
Regionsmønstre betyder lige så meget. Et spids, der passer til et brændersæde i amerikansk stil, vil ikke sidde korrekt på en lommelygte med australsk eller britisk mønster, selv når tråden ser tæt ud. Todelte propanspidser tilføjer endnu en forskel: Forvarmnings- og skæreåbninger er adskilte, så de kan ikke udskiftes med acetylenspidser i ét stykke.
| Pladetykkelse | Typisk spidsstørrelse | Ilttryk | Acetylen tryk | Praktisk note |
|---|---|---|---|---|
| 3 til 6 mm | 0 eller 1 | 20 til 25 psi | 3 til 5 psi | Hurtig rejse, kort forvarmning |
| 6 til 12 mm | 1 eller 2 | 25 til 30 psi | 4 til 6 psi | Konstant hastighed, selv træklinjer |
| 12 til 25 mm | 2 eller 3 | 30 til 40 psi | 5 til 8 psi | Langsommere kørsel, hold øje med slagg |
| 25 til 50 mm | 3 eller 4 | 40 til 50 psi | 7 til 10 psi | Gennembor i tallerkenkanten |
| 50 til 100 mm | 5 eller 6 | 50 til 60 psi | 8 til 12 psi | Højt oxygenflow, to-trins forvarmning |
Når snittet kører, skal du justere fra diagrammet i stedet for væk fra det. En afrundet øverste kant med slagg svejset til bunden betyder normalt, at ilttrykket er for højt, eller at bevægelsen er for langsom. En blød, gummiagtig slagglinje og et ufuldstændigt gennembrud betyder normalt, at trykket er for lavt, eller at rejsen er for hurtig.
Tippleje er den billigste ydeevneopgradering, der findes. Rengør åbninger med den korrekte spidsrens, aldrig et bor eller svejsetråd, og udskift enhver spids, hvis forvarmehuller er blevet ovale, eller hvis sæde er ridset. Vores guide til valg af skærebrænderspids, opsætning og vedligeholdelse dækker rengøringsrutiner og fejlfinding mere detaljeret.
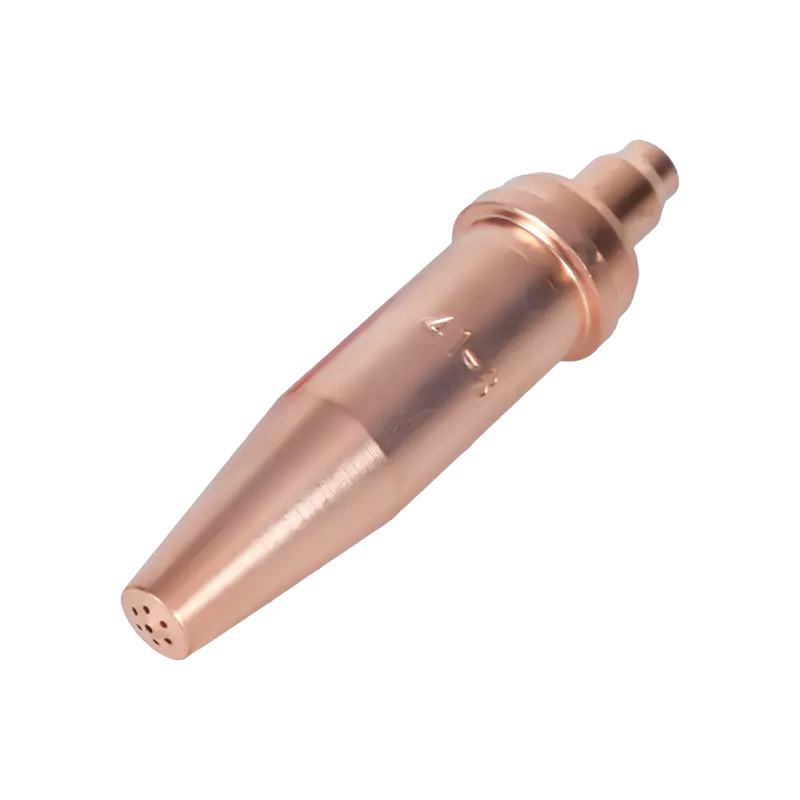
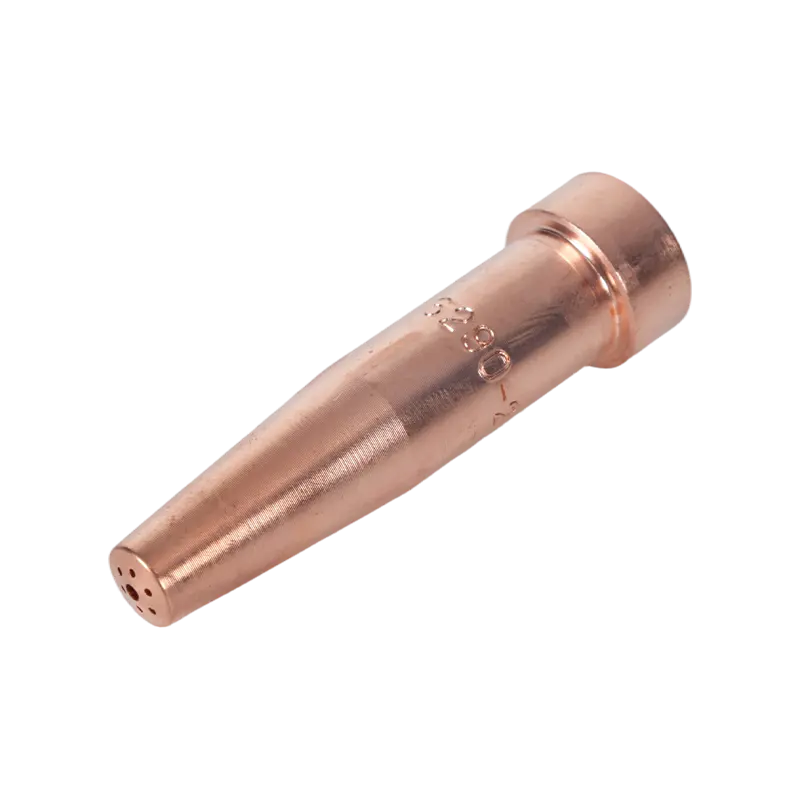 6290 Series Acetylen skærespids til amerikansk-stil brændere Denne acetylen skærespids passer til A735 og A623 brændere og dækker 1–300 mm stål; nyttig til tyndplade- og piercingarbejde, hvor acetylen fortsat foretrækkes. Se produkt →
Acetylen eller propan
For 20 mm plade og derover vinder propan normalt på prisen pr. meter afskæring. Til tyndere plade, piercing og enhver lodning eller opvarmning er acetylen det bedste brændstof.
- Acetylen brænder varmere i ilt, tæt på 3.100 grader celsius, og forvarmer hurtigere, hvilket passer til tyndplade, piercing og svejsning.
- Propan har en lavere flammetemperatur, men en større varmekappe, der holder på tykke sektioner, og det er billigere pr. cylinder og sikrere at opbevare.
- Acetylen er ustabilt over ca. 15 psi, så acetylentrykket forbliver lavt, og cylinderventilreglen betyder noget.
- Propan forbruger mærkbart mere ilt til samme snit, så iltpåfyldning bliver den primære driftsomkostning.
- De to brændstoffer har brug for forskellige tip. Udskiftning af dem ændrer flammeform, forvarmningstid og skærekvalitet.
Flammejustering og skæreteknik
Tænd først acetylen, og tilsæt derefter ilt, indtil den indre kegle er lys, skarpt defineret og afrundet i spidsen. Den neutrale flamme er, hvad de fleste skærediagrammer antager. En oxiderende flamme med en kort, spids kegle skærer nogle stål hurtigere, men slider på spidserne og oxiderer skærefladen; en karburerende flamme med en lang fjer tilføjer kulstof og forsinker skæringen, så den holdes generelt til specifikke opvarmningsopgaver.
Bring spidsen til pladen ved ca. 90 grader, forvarm startpunktet til en mat kirsebærrød, åbn derefter skæreilthåndtaget helt og bevæg dig væk. Hold afstandsstykket stabilt på 3 til 5 mm. Ridning af spidsen på pladen overophedes den og vasker snittet ud. Til skrå snit skal du vippe brænderen i kørselsretningen og sænke hastigheden en smule, så affasningen forbliver lige.
Sikkerhedshardware, der hører til i enhver opsætning
Tilbageslagsdæmpere og tilbagestrømskontraventiler er de to ting, der oftest mangler fra en lommelygte, der har været i drift i årevis. En kontraventil stopper gasstrømmen tilbage; en tilbageslagsdæmper stopper også en flammefront, der bevæger sig tilbage ned ad slangen mod regulatoren og cylinderen. Holdere ved regulatorudgangen beskytter slangen og cylinderen, mens aflederne ved brænderens indløb beskytter operatørenden. Mange webstedskoder kræver begge dele.
- Ilt- og brændstofslanger er ikke udskiftelige; brug den korrekte karakter og farvekonvention for dit område.
- Brug aldrig ilt i stedet for trykluft til rengøring eller nedblæsning.
- Udluft arbejdsområdet; acetylen, propan og oxygen ændrer alle sammensætningen af luften omkring operatøren.
- Hold en brandvagt i den periode, din varme arbejdstilladelse angiver, normalt 30 minutter efter sidste snit.
- Kontroller slanger for forbrændinger og revner hvert skift; en slange, der er blevet kørt over af en plade, er en utæthed, der venter på at dukke op.
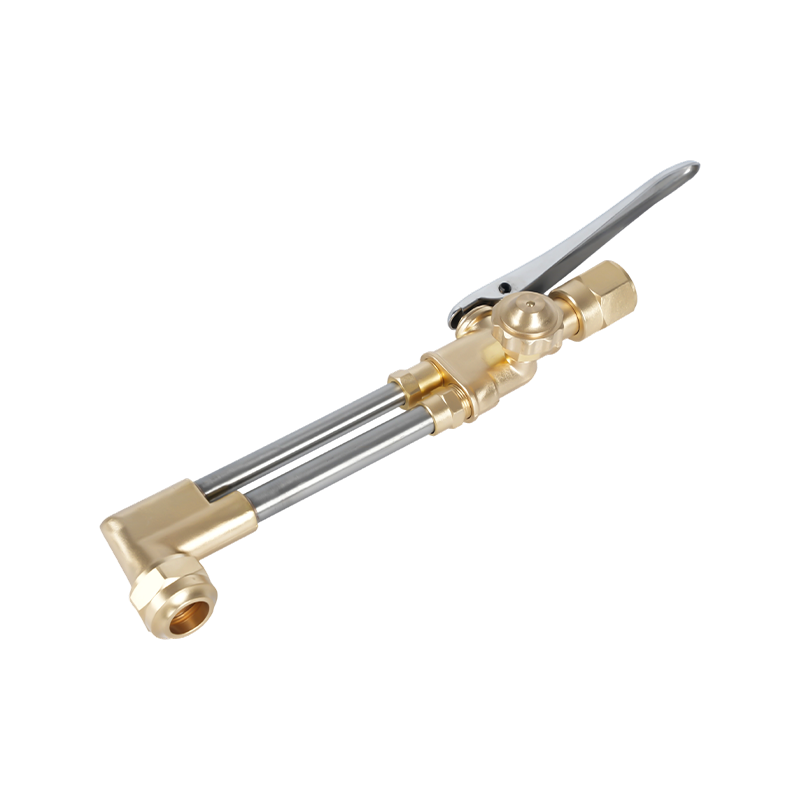
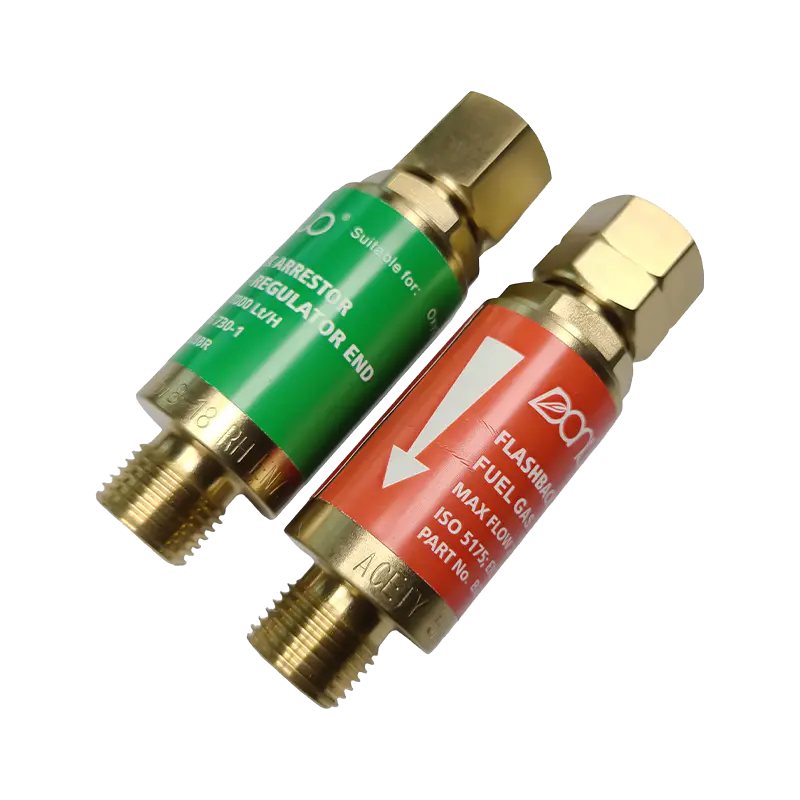 B288 Series Oxy-Acetylen Flashback Arrestor Ofte mangler fra ældre brændere, denne afleder beskytter oxy-acetylen svejse- og skæreopsætninger mod flashback og omvendt flow, med oxygen- og gasmodeller. Se produkt →
Tilpasning af brænderens krop og håndtag til jobbet
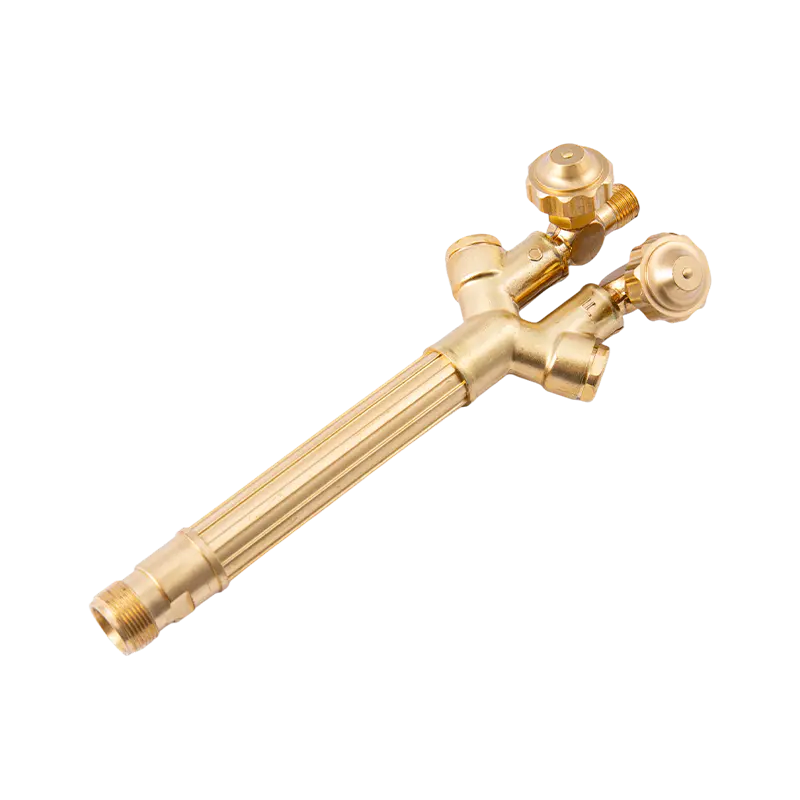
Fakkelhardware er klassificeret efter pligt: tung, medium og let. Et kraftigt skæreudstyr med et matchende håndtag holder trykket og forbliver køligt gennem skæring af tykplader. Et let greb gør det samme arbejde på metalplader med mindre vægt i hånden, men det vil ikke overleve kontinuerligt arbejde på 50 mm plade.
Tre detaljer afgør, om en lommelygte passer til et eksisterende setup. Regionsmønsteret bestemmer spids-, fastgørelses- og håndtagskompatibilitet, da amerikanske, australske, britiske og japanske mønstre bruger forskellige sæde- og gevindstandarder. Formatet betyder også noget: kombinationer af fastgørelse og håndtag er billigere at vedligeholde, fordi kun den slidte del udskiftes, mens håndbrændere i ét stykke er enklere til lejlighedsvis brug. Materiale følger arbejdsstillingen, med messinglegemer, der modstår varme og slid og holder gevind godt, og aluminiumshåndtag, der skærer vægten til overheadarbejde.
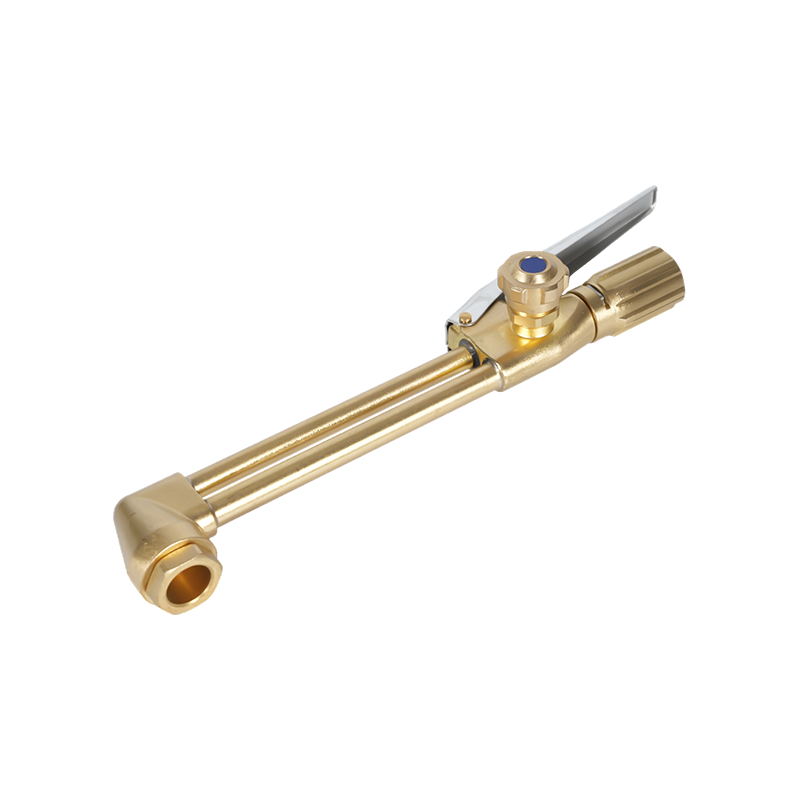
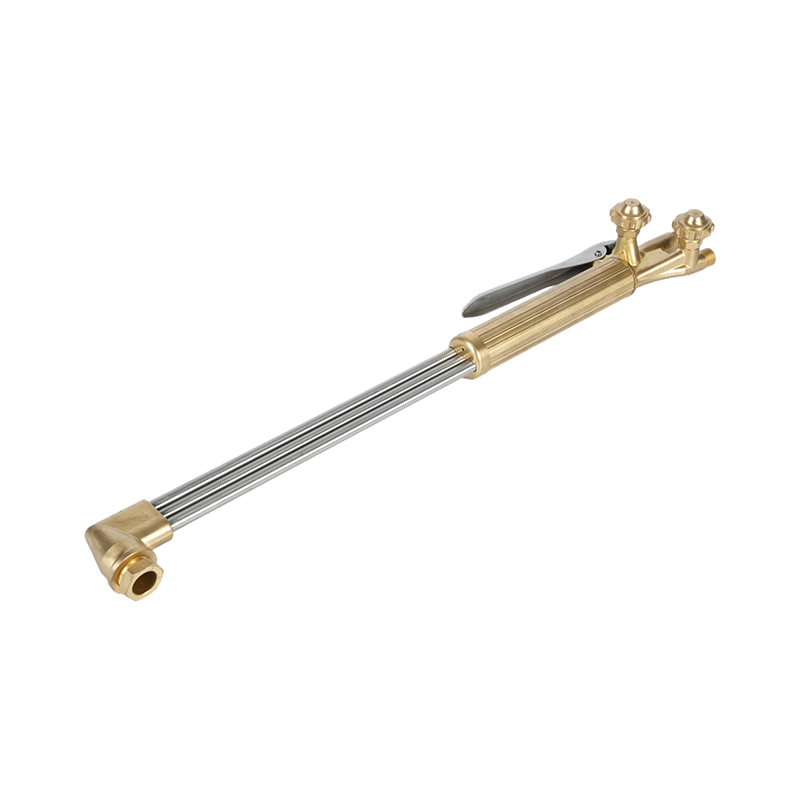 B400 Heavy-Duty Håndholdt Oxygen Acetylen skærebrænder Kraftig håndholdt brænder til acetylen- eller propanskæring op til 300 mm, med dobbeltrørsflow og smedet messinghoved; dragter fabrikation, skibsbygning og reparation. Se produkt →
Indkøb af fakler, tip og reservedele
For distributører og fabrikanter handler de praktiske spørgsmål om kontinuitet: kan den samme tipserie genbestilles på to år, er sæder og gevind konsekvente parti til batch, og kan reservedele leveres under dit eget mærke? En leverandør, der driver materiale, formfremstilling, smedning, bearbejdning og test internt, kan holde disse tolerancer og kan også producere dele til en kundetegning, når intet standardmønster passer til en eksisterende brænder.
Hvis du matcher tips og håndtag til en eksisterende flåde, eller planlægger et OEM-sortiment, så send dine tegninger og gevindspecifikationer gennem vores kontakt side og vi vender tilbage med det nærmeste standardmønster eller en brugerdefineret mulighed.