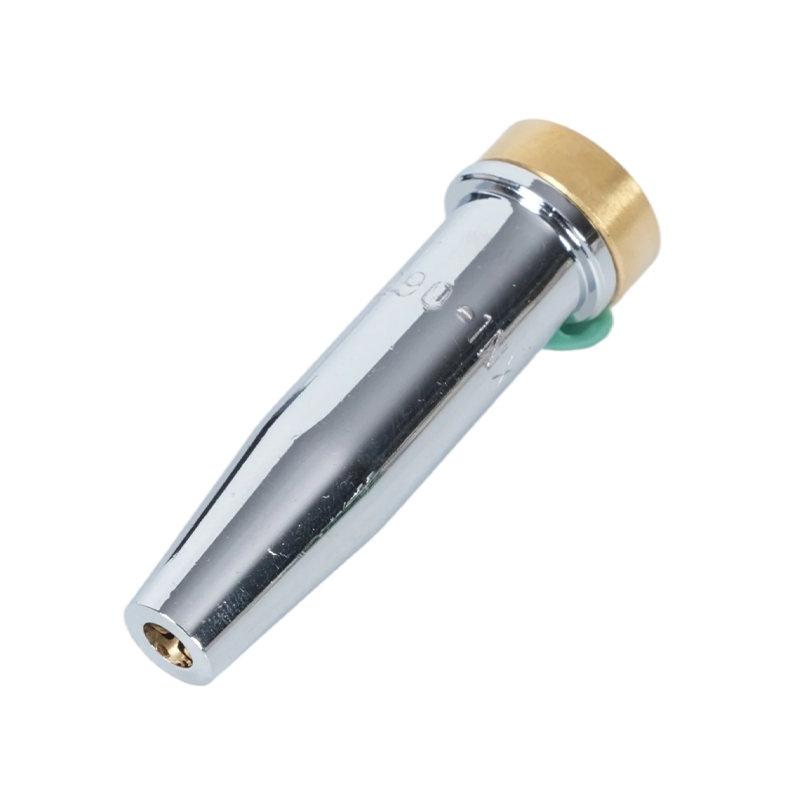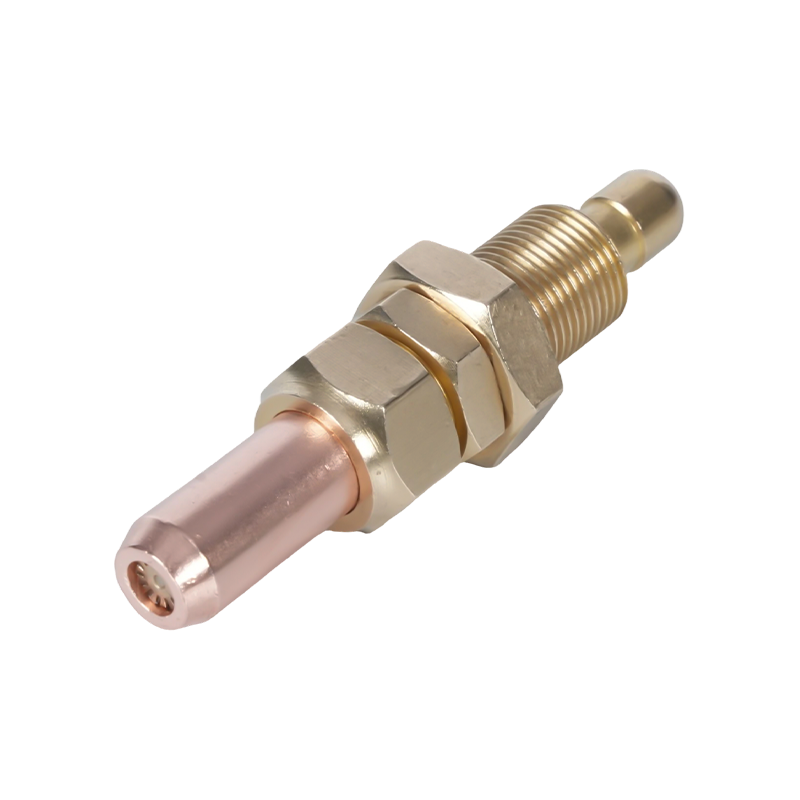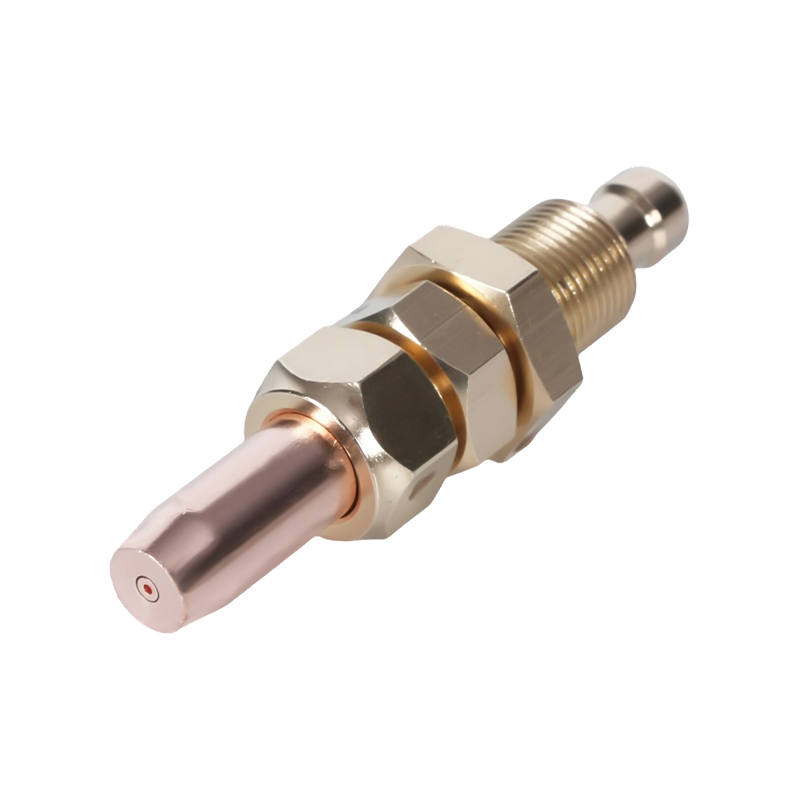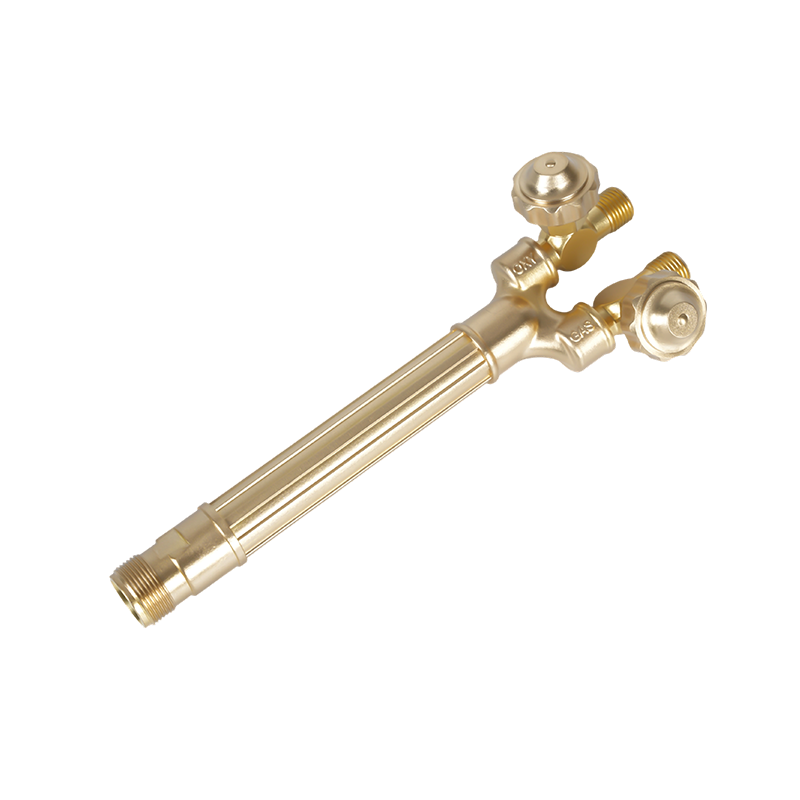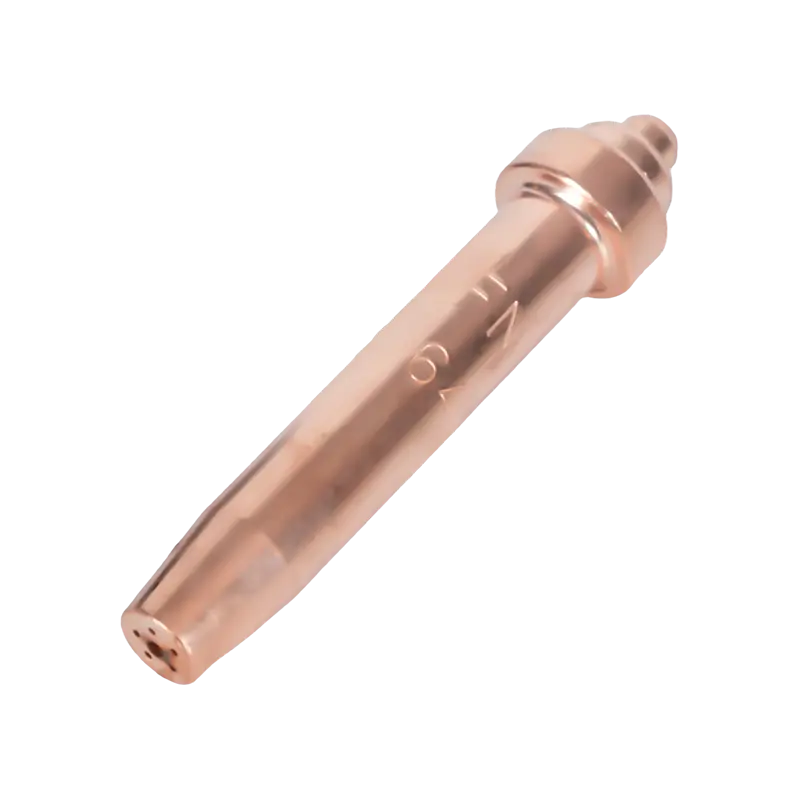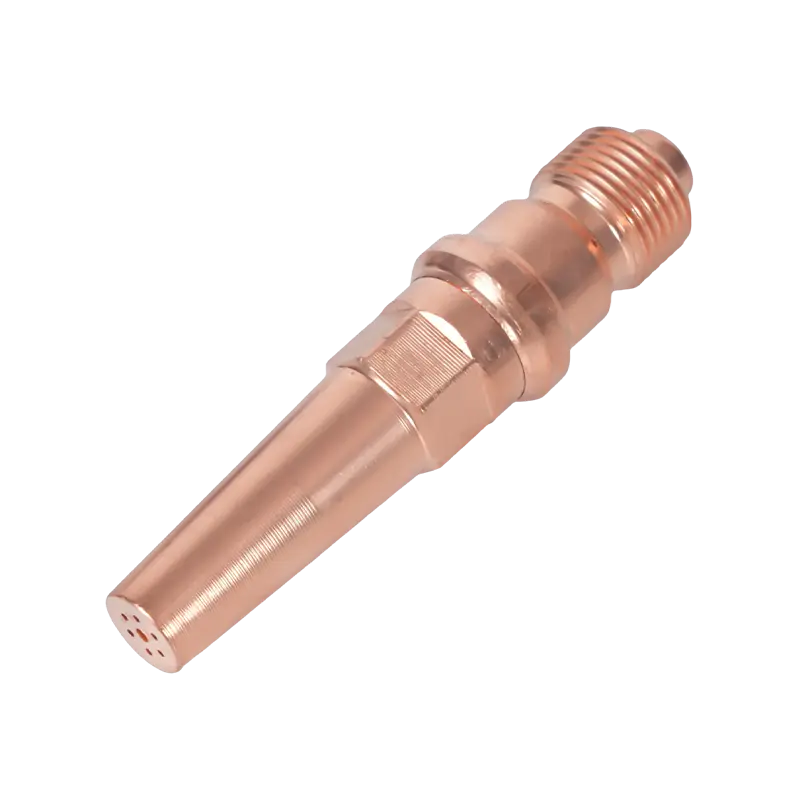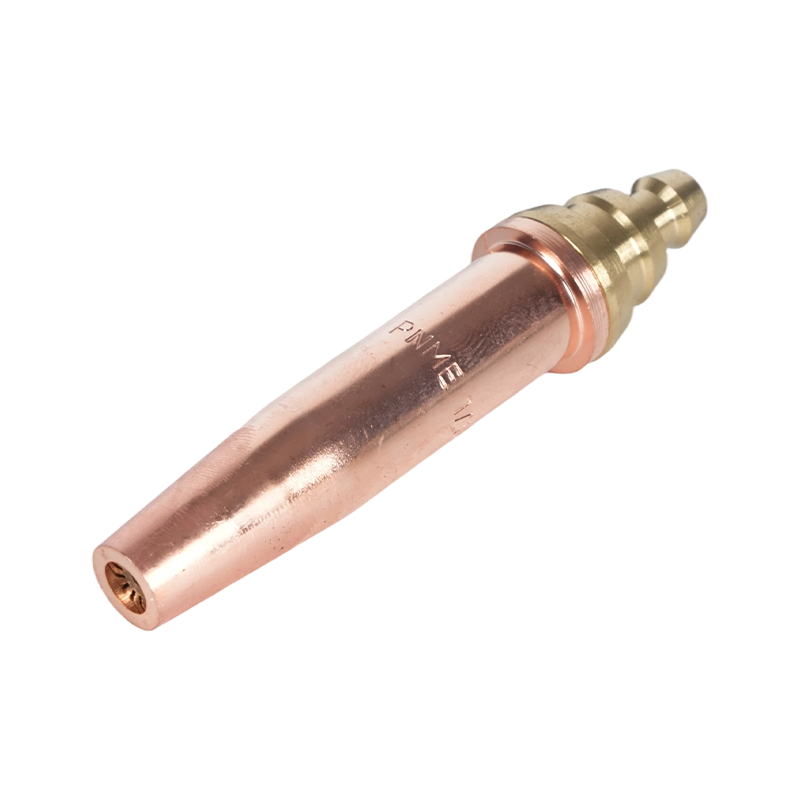
Denne artikel fokuserer specifikt på skærebrænderspidser og skærebrænderdyser bruges til skæring af oxy-fuel metal. Den dækker typer af tip, hvordan man vælger den korrekte dyse til et job, korrekt opsætning og trykvejledning, vedligeholdelse og rengøring, fejlfinding af almindelige skæreproblemer og sikkerhedsovervejelser. Oplysningerne er praktiske og beregnet til svejsere, fabrikanter og vedligeholdelsesteknikere, der har brug for handlingsrettede trin og referencetabeller til daglige skæreopgaver.
Typer af skærebrænderspidser og dyser
Skærebrænderspidser og dyser er konstrueret til specifikke opgaver. At forstå typen hjælper dig med at matche spidsen til materialetykkelse og ønsket skærekvalitet. Hovedkategorierne er anført nedenfor med de funktionelle forskelle, og hvor hver er passende.
Hånd (manuel) skærespidser
Håndspidser er almindelige til mobilt arbejde og små butikker. De har en enkelt skærende iltåbning og et forvarmningsstrålearrangement. Størrelser varierer efter tykkelsen, de vil skære rent; mindre spidser bruges til tyndplade og store spidser til tung plade. Håndspidser er nemme at reparere (udskift dyseindsatsen) og bruges sammen med en håndholdt brænder.
Maskin- og linjeskæredyser
Maskindyser er designet til portalsystemer, CNC oxyfuel skæreborde eller automatiserede bærere. De er ofte mere robuste, tilbyder udskiftelige åbninger og kan inkorporere specialiserede blandekamre for at forbedre forvarmningskonsistensen ved højere kørehastigheder. Maskindyser kræver ofte mere præcis trykstyring og rengøringsdisciplin.
Træk og gufning tips
Trækspidser er formet til kontinuerlig kontakt eller nærkontakt med emnet (bruges til lange lige snit eller udskæring). Fugespidser og dyser har bredere, ofte flere dyser til at fjerne metal i stedet for at lave tynde, præcise snit – nyttigt til forberedelse af svejsefuger eller fjernelse af defekter.
Sådan vælger du den rigtige spids: Størrelse, åbning og form
Valg af en spids kræver, at dysens åbningsstørrelse, strålekonfiguration og spidsgeometri matcher pladetykkelsen, stålkvaliteten og skæremetoden (hånd vs maskine). Nedenfor er de vigtigste udvælgelseskriterier og hvordan man anvender dem.
Spidsstørrelse vs pladetykkelse
Producenter vurderer tip efter nominel skærekapacitet. Brug en konservativ tilgang: vælg en spids, der er lidt over pladetykkelsen for et effektivt snit og reduceret slagg. Til gentagne arbejde skal du beholde et lille udvalg af spidsstørrelser for at dække typiske job i stedet for løbende at skifte spidser.
| Typisk spidsstørrelse | Anbefalet kulstofståltykkelse | Typisk skærende ilttryk (psi) |
| Tip 0 (meget lille) | 1–6 mm (1/16"–1/4") | 20-40 psi |
| Tip 1-2 | 6–12 mm (1/4"–1/2") | 30-50 psi |
| Tip 3-5 | 12–25 mm (1/2"–1") | 40-60 psi |
| Tip 6 og op (stor) | 25–100 mm (1"–4" ) | 50-90 psi |
Disse værdier er typiske intervaller - se producentens spidstabel for nøjagtige åbningsdiametre, skærende ilttryk og anbefalede rejsehastigheder for din specifikke spidsmodel og stålkvalitet.
Materiale- og belægningsovervejelser
Det meste oxyfuel skæring udføres på blødt stål. Rustfrit og højlegeret stål kræver forskellige tilgange (f.eks. plasmaskæring eller specielle teknikker), fordi de ikke oxiderer på samme måde. Spidser er normalt messing eller kobberlegering; vælg en dyse med udskiftelig åbning, hvis du forventer kraftigt slid eller hyppig forurening.
Korrekt opsætning: Tryk, forvarmning og rejsehastighed
Korrekt gastryk, justering af forvarmningsstråle og kørehastighed er lige så vigtige som spidsdesignet. Nedenfor er praktiske opsætningstrin og parameterområder, der almindeligvis anvendes til oxyfuel skæring af kulstofstål.
Trin-for-trin opsætning
- Efterse spidsen og dysen for snavs, ridsede sæder eller beskadiget åbning.
- Indstil brændstof (acetylen/propan) forvarmningstryk i henhold til lommelygteproducentens anbefalinger.
- Åbn forvarmningsdyserne og juster de indre flammekegler til en neutral eller let karburerende flamme, hvis du skærer i tyndt metal.
- Indstil skæreilttrykket til producentens anbefalede værdi for spidsstørrelsen og pladetykkelsen.
- Udfør et prøvesnit på skrot for at verificere ren gennemboring, korrekt kørehastighed og acceptabel slaggdannelse.
Typisk tryk- og hastighedsvejledning
Kørehastigheder afhænger af spidsstørrelse og pladetykkelse; en spids, der er optimeret til en given tykkelse, vil tillade en hurtigere rejsehastighed og et smallere snit med mindre slagg. Brug altid rejsehastighedsdiagrammer fra dyseproducenten som udgangspunkt og finpuds til netop din brænder og ståltilstand.
Vedligeholdelse: Rengøring, spidsreparation og levetid
Regelmæssig vedligeholdelse holder dysens ydeevne forudsigelig. Almindelig vedligeholdelse omfatter rengøring af forvarmningsporte, fjernelse af slagger fra åbningsområdet og udskiftning af slidte åbninger eller spidsindsatser. Følg en tidsplan: inspicer tip dagligt på tunge linjer, og rengør efter enhver mejsling eller lange løbeture.
Rengøringsmetoder og værktøjer
- Brug anbefalede spidsrømmere og forvarm jetbørster - brug aldrig trådsøm, der kan forstørre eller forvrænge åbninger.
- Dyp stærkt forurenede spidser kort i et opløsningsmiddel designet til skæreudstyr til at opløse fedt og slagger (følg producentens vejledning).
- Udskift spidsindsatser, når åbningen viser erosion (ujævn diameter), eller sædet er ridset – ydeevnen forringes, før der opstår synlige store skader.
Forventet levetid
Levetiden varierer efter materialeskæring, spidsmateriale og forureningsniveau. En velholdt spids brugt på rent blødt stål kan holde mange måneder ved periodisk brug; produktionsmiljøer skal muligvis udskiftes med få ugers mellemrum. Spor timers brug, og hold reserveindsatser ved hånden for at undgå nedetid.
Fejlfinding af almindelige dyse- og spidsproblemer
Når snittene er dårlige, sparer det tid at diagnosticere, om spidsen/dysen er defekt. Følgende problemløsningspar er almindelige i workshops.
- Problem: Overdreven slagg og langsom skæring. Ret: Reducer kørehastigheden lidt, bekræft skæreilttrykket, inspicér åbningen for delvis tilstopning eller erosion, og kontroller for en stump forvarmningsflamme.
- Problem: Svært at starte pierce eller inkonsekvent pierce. Ret: Øg forvarmningen for at sikre, at overfladeoxidation fjernes; kontroller, at spidsstørrelsen er tilstrækkelig til pladetykkelsen; kontroller for beskadigede åbninger eller blokeringer i det indre blandekammer.
- Problem: Uregelmæssig flamme eller flashbacks. Ret: Stop øjeblikkeligt, kontroller kontraventiler og tilbageslagsdæmpere, og udskift beskadigede slanger eller fittings. Brug ikke spidsen, før systemet har bestået lækage- og tilbagestrømningstest.
- Problem: Meget bred snit eller overdreven metalnedsmeltning. Ret: Spidsen kan være overdimensioneret til opgaven, eller åbningen er beskadiget - skift til en mindre spids og reducer skæreilttrykket og rejsehastigheden efter behov.
Sikkerhed og bedste praksis ved arbejde med skærende dyser
At arbejde sikkert omkring oxy-fuel-systemer er ikke til forhandling. Korrekt håndtering af spidser og valg af udstyr reducerer risikoen for tilbageslag og beskytter personale og ejendom.
- Brug altid tilbageslagsdæmpere og kontraventiler ved regulatorer og fakler; udskift dem ved første tegn på skade.
- Bær passende PPE: læderhandsker, øjenværn med passende filterskærm til skæring, høreværn i støjende omgivelser og flammesikkert tøj.
- Opbevar cylindre lodret og lænket; fastgør brændere og slanger for at undgå utilsigtet ventilskade. Luk cylinderventilerne, når de ikke er i brug, og udluft slangerne før opbevaring.
Tips til køb og kompatibilitet
Ikke alle spidser er krydskompatible mellem producenter - sædetilpasning, gevindstigning og åbningsgeometri varierer. Overvej disse punkter, når du køber udskiftningsspidser eller dyser.
OEM vs eftermarked
OEM-spidser matcher originaludstyrstolerancer og inkluderer ofte præcise åbningsstørrelser og erstatningsindsatser. Kvalitet eftermarked tip kan være omkostningseffektive, men kontroller pasform og materiale specifikationer. For produktionskritiske applikationer, favoriser OEM eller kvalificerede tredjepartsdele med dokumenterede tolerancer.
Hvad skal man have på lager
- Et udvalg af de 2-3 mest brugte spidsstørrelser til din arbejdsgang.
- Ekstra spidsindsatser/-åbninger, forvarmningsstråleindsatser og værktøj til rengøring af spidser (rømmere, børster).
- Mindst én ekstra flashback-afleder og en ekstra regulator for hver gasservice.
At føre log over skærebrænderspids ydeevne (timer/opgaver) og mærkning af reservespidser med deres nominelle skæretykkelse fremskynder jobopsætningen og reducerer skrot på grund af uoverensstemmende spidser.
Resumé: Praktisk tjekliste før hvert klip
- Bekræft korrekt spidsstørrelse for pladetykkelsen.
- Efterse og rengør spidsen og forvarmningsdyserne; udskift slidte indsatser.
- Indstil forvarmnings- og skæreilttryk pr. tipdiagram; lav en skrottest og juster kørehastigheden.
- Bekræft, at sikkerhedsanordninger (tilbageslagsdæmpere, kontraventiler) er på plads og fungerer.
Anvendelse af disse praktiske udvælgelses-, opsætnings- og vedligeholdelsestrin forlænger spidsens levetid, forbedrer skærekvaliteten og reducerer nedetiden. For nøjagtige åbningsdimensioner, trykdiagrammer og rejsehastighedsanbefalinger, se altid dyseproducentens tekniske datablad for den specifikke spidsmodel, du bruger.