En skærebrænder, der springer i spidsen, en spids, der driver til den ene side, en spids, der bliver ved med at smelte sig sammen med pladen - disse fejl starter normalt ikke i nærheden af, hvor de dukker op. De starter med et diagram, der viser værktøjets form, men ikke gassens vej. Spor ilt og acetylen fra cylinderventilen til skæreåbningen, og de fleste bænkproblemer kan diagnosticeres på et minut, og reservedele kan bestilles uden gætværk.
Den korte version: på en standard oxy-acetylenbrænder med to slanger løber brændstof og ilt i separate linjer hele vejen til blanderen inde i skæreudstyret, hvor de kombineres i det forhold, spidsen er designet til. Skæreilthåndtaget åbner en tredje, meget større passage, der går helt uden om mixeren. Alt andet på tegningen - regulatorer, afledere, nåleventiler, spidsmøtrik - findes for at måle eller beskytte disse tre flows.
Gasstien er diagrammet
De fleste værkstedsvægdiagrammer er sprængbilleder: dele arrangeret efter position. Et arbejdsdiagram er et flowdiagram. Følg det i rækkefølge, og hver komponent har præcis én opgave.
- Acetylen cylinderventil, åbnet ikke mere end en og en halv omgang; iltflaskeventil åbnet helt.
- Regulatorer, én pr. cylinder, sænker højt lagertryk til lavt leveringstryk.
- Slanger, konventionelt røde for brændstof og grønne, sorte eller blå for ilt, med venstregevind på hver brændstofgasfitting, så de to ikke kan udskiftes.
- Tilbageslagsdæmpere eller kontraventiler ved regulatorudgangene og ofte også ved brænderens indløb.
- Brænderindløbsfittings, derefter de to nåleventiler på håndtaget.
- Blanderen, hvor forvarmning af ilt og brændstofgas kombineres, før den kommer ind i spidsen.
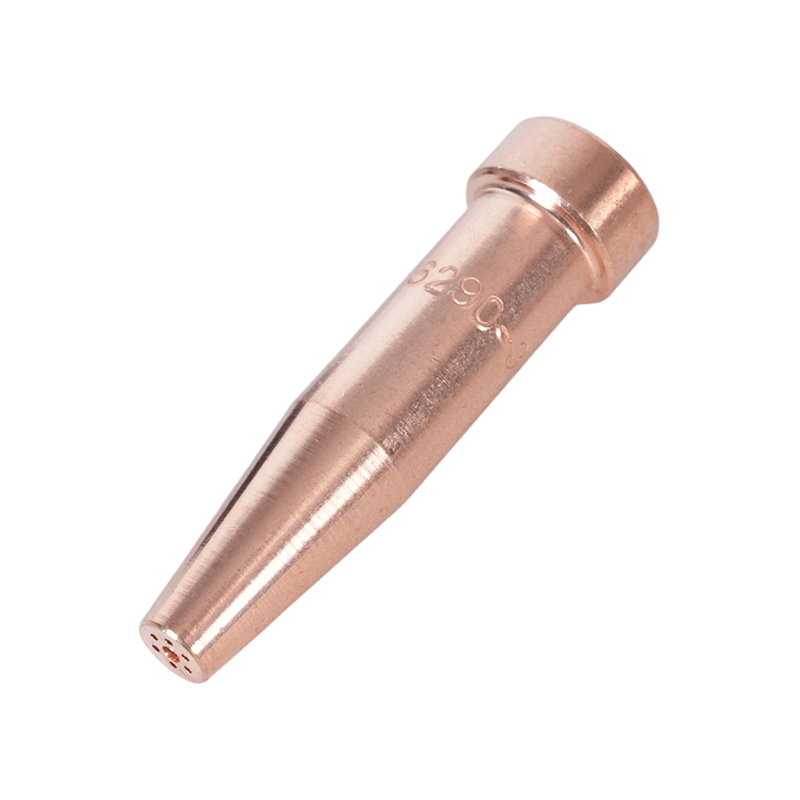
- Skærespidsen, hvor forvarmeåbninger ringer en central skærende iltmunding.
| Komponent | Position i flowet | Hvad skal verificeres |
|---|---|---|
| Regulator | Direkte på hver cylinder | Leveringsmåler aflæser det tilsigtede lavtryk, ikke cylindertryk |
| Slange | Cylinder til brænderindløb | Farvekodning, venstre brændstofmøtrik, ingen revner i nærheden af crimpen |
| Arrestor | Regulatorudgang eller brænderindgang | Flow-pilen vender mod faklen; element ikke forurenet med olie |
| Nåleventiler | Håndtag krop | Jævn vandring, ingen lækage forbi pakningen, knopper farvekodede |
| Blander | Basen af skæretilbehøret | Rene dyser, ubeskadigede O-ringe, korrekt type til brænderen |
| Skærehåndtag | Bagsiden af vedhæftningen | Åbner helt, klikker lukket, ingen kryb |
| Spids og møtrik | Forsiden af bilaget | Sæde fri for hakker, korrekt spidsnummer, åbninger fri |
To numre i den kæde er ikke til forhandling. Acetylentilførselstrykket bør forblive på eller under 15 psig; ovenfor, at gassen bliver ustabil i slangen, og risikoen skifter fra ubelejligt til ægte farligt. Slangeboring betyder også noget: 1/4 tomme er normalt op til nogenlunde spidsstørrelse 5, mens 3/8 tomme bruges på større spidser, så den skærende iltstrøm ikke udsultes.
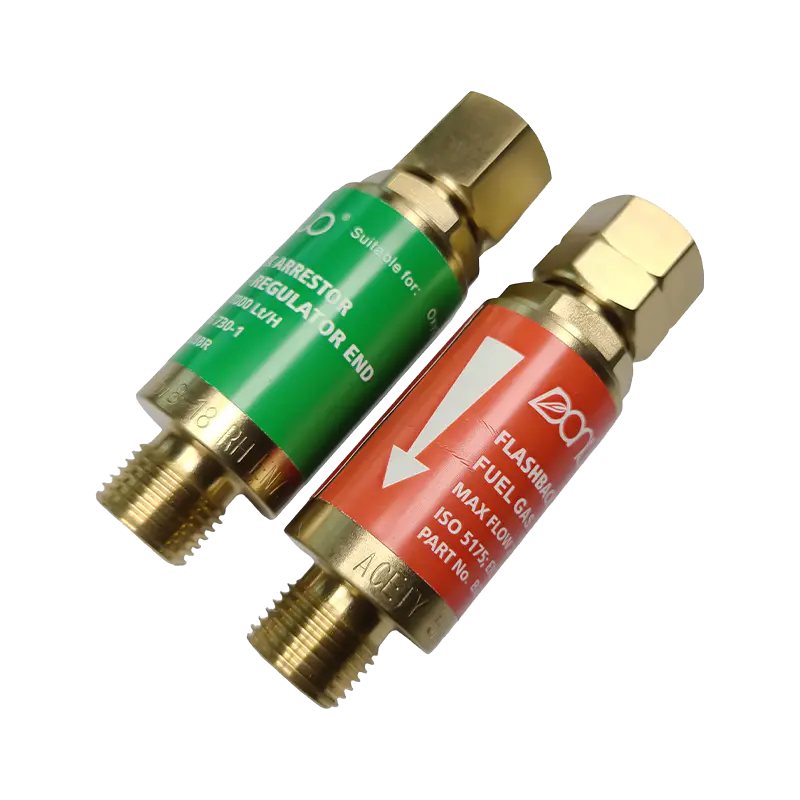 B288 Oxy-Acetylen Flashback Arrestor Series Til oxy-acetylensvejsning og -skæring tilbyder B288-serien ilt- og brændstof-gas-modeller med flere gevindforbindelser og flashback/reverse-flow-beskyttelse til brænderopsætninger. Se produkt →
Inde i håndtaget og skæreudstyret
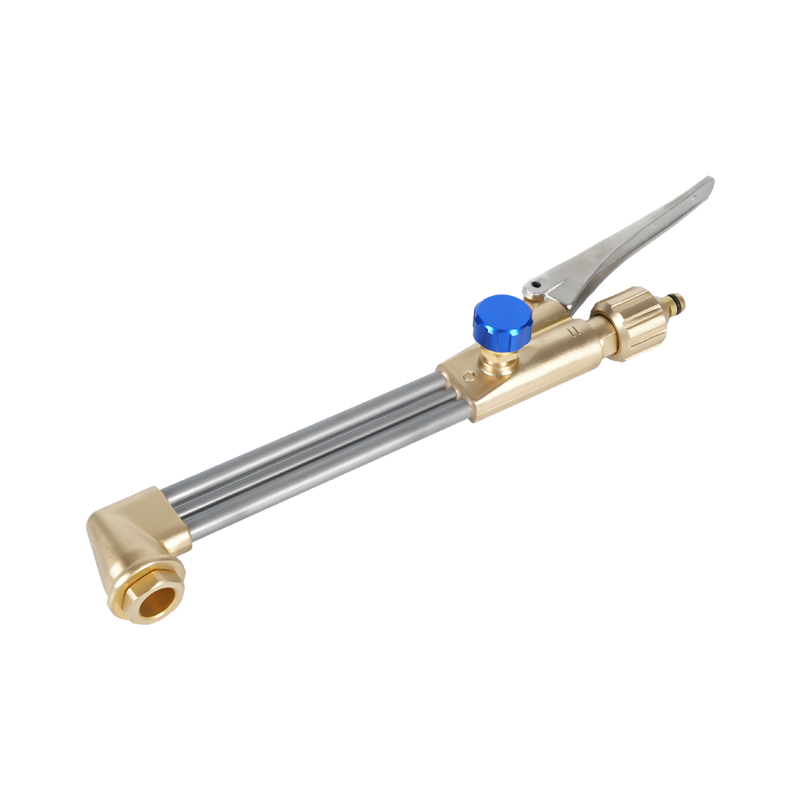
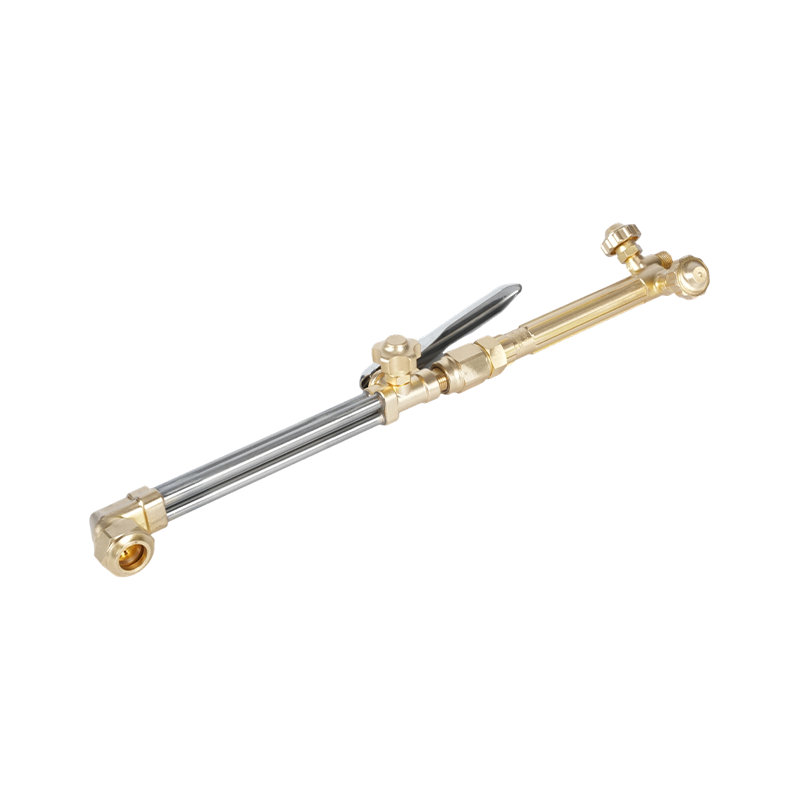
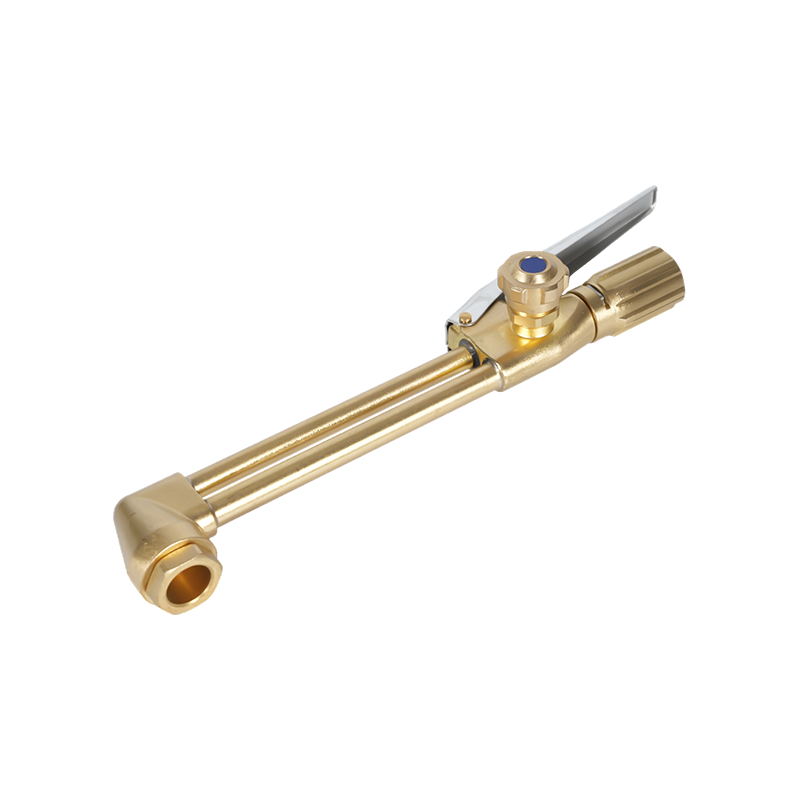
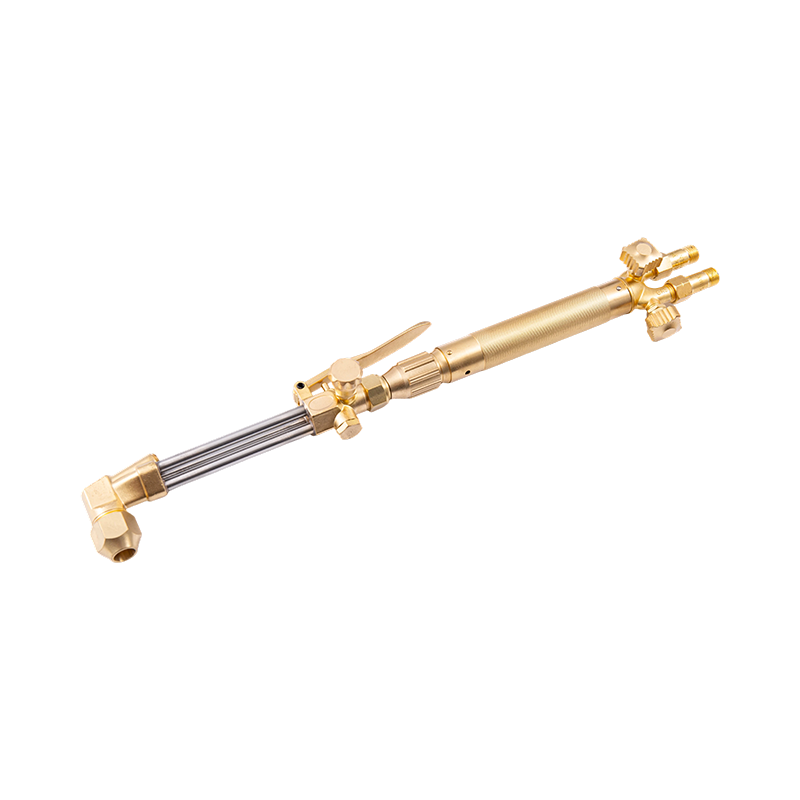
En todelt brænder deler sig i et håndtag og en skæreanordning, der forbinder den med to rør og en omløber. På de fleste designs holder håndtaget slet ikke noget blandekammer - det er et par ventilhuse med stilke, pakninger og knopper.
Nåleventiler
Brændstof- og iltknapperne måler forvarmning af gas og justeres sammen: Åbn brændstoffet lidt, tænd det, tilsæt derefter ilt, indtil den lyse indre kegle forkortes til en neutral flamme. Diagrammer tegner normalt disse som to små cirkler. I praksis er de blandt de første dele, der udskiftes, fordi overspænding gør, at spindlens sæde bliver slået, og flammen holder op med at reagere på justering.
Blander eller injektor
Mixeren sidder i bunden af tilbehøret og er det sted, hvor tegningen får sit ophold. Ligetryksbrændere kombinerer de to gasser ved lignende tryk. Injektorbrændere bruger en lille iltstråle til at trække brændstofgas ind i kammeret, hvilket holder blandingen stabil, når acetylentrykket falder. En slidt mixer viser sig som en flamme, der ændrer karakter, når lygten vippes, eller et knald på lys-back.
Skærende ilthåndtag
Håndtaget åbner en ventil, der tillader en højvolumen iltstrøm lige ind i midten af spidsen, uden om blanderen. Den skal åbne helt og lukke skarpt. Et håndtag, der kryber, producerer en ujævn kant og et overdimensioneret snit uden nogen anden åbenbar årsag.
Tipmøtrik og sæde
Møtrikken spænder et tilspidset sæde mod en matchende tilspidsning på spidsen. Dette er en metal-til-metal tætning, ikke en gevindtætning. Et enkelt hak på sædet lader ilt bløde ind i forvarmningskanalerne og skaber den velkendte klage over, at spidsen bliver ved med at springe, uanset hvordan ventilerne er indstillet.
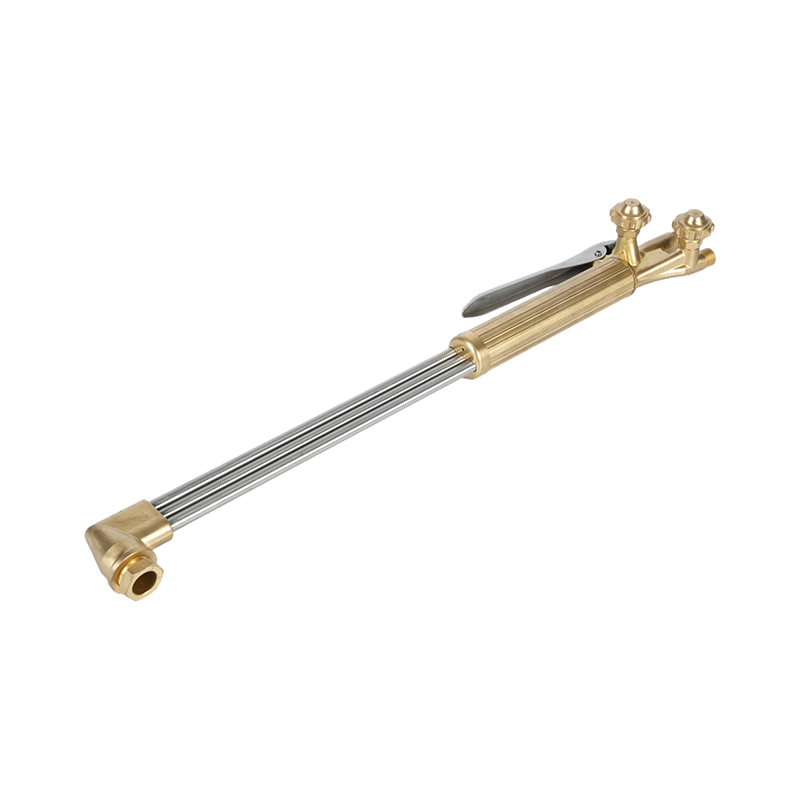 B400 Heavy-Duty Håndholdt Oxygen Acetylen skærebrænder Håndholdt to-rørs brænder til krævende skæring op til 300 mm, kompatibel med acetylen og propan og 1502/1503 dyser til tungt fabrikationsarbejde. Se produkt →
Sådan ser spidsen ud i tværsnit
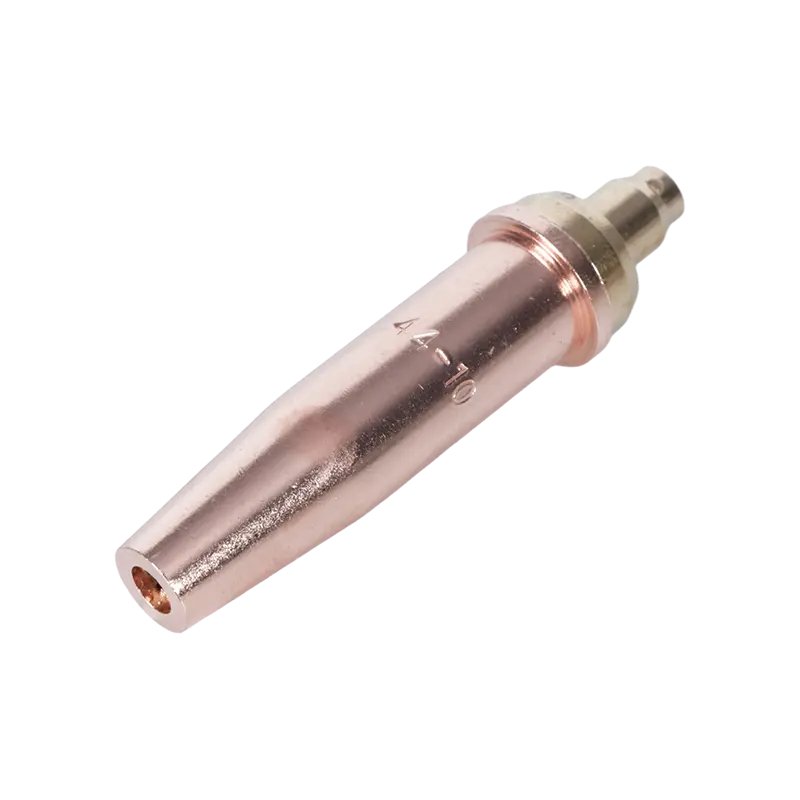
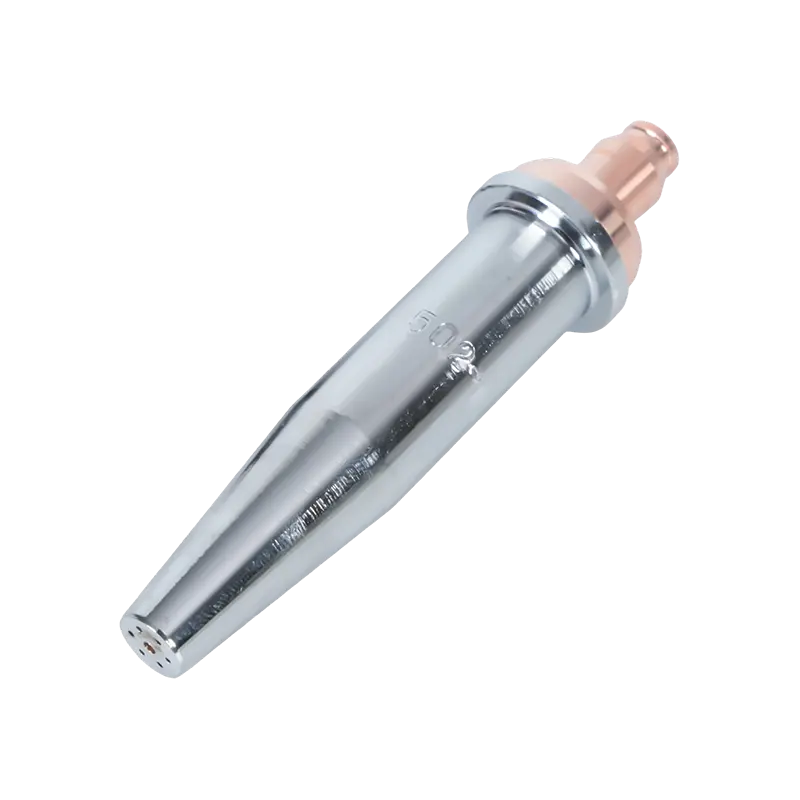
Zoom ind, og diagrammet bliver en lille samling: en sekskantet eller riflet krop, et tilspidset sæde, en ring af forvarmeåbninger - almindeligvis fire til seks, flere i store størrelser - og en central skæreåbning. Tipnummeret er stemplet på kroppen, og det nummer styrer hele opsætningen.
Skæring smelter ikke. Forvarmningsflammerne hæver en plet af stål til dens antændelsestemperatur, omkring 870 °C (1.600 °F), og iltstrålen oxiderer derefter jernet og blæser oxidet ud af skæret. Det er grunden til, at forvarmningsåbningens tilstand betyder mere, end de fleste operatører forventer: Et delvist blokeret hul gør, at den ene side af snittet bliver kold, og snittet buer væk fra linjen.
Matchende spidsstørrelse, tykkelse og tryk
Udgivne diagrammer varierer efter producent, brændstofgas og tip-serie, men forholdet er konsistent: Spidstallet stiger med pladetykkelsen, skæreilttrykket stiger med tiptallet, og rejsehastigheden falder.
| Pladetykkelse | Typisk tipnummer | Reduktion af ilttrykket |
|---|---|---|
| 3 mm (1/8 tommer) | 000 | 20-25 psig |
| 6 mm (1/4 tommer) | 00 | 20-25 psig |
| 10 mm (3/8 tommer) | 0 | 25-30 psig |
| 20 mm (3/4 tommer) | 1 | 30-35 psig |
| 25 mm (1 tommer) | 2 | 35-40 psig |
| 50 mm (2 tommer) | 3 | 40–45 psig |
| 100 mm (4 tommer) | 5 | 45-55 psig |
To praktiske bemærkninger. Propanspidser bærer større forvarmningspassager og forbruger mere ilt end acetylenspidser af samme antal, så et diagram skrevet for det ene brændstof er ugyldigt for det andet. Og hvert tryk i ethvert diagram måles ved regulatoren gennem en given slangelængde; på kørsler meget længere end 25 fod, tilføj lidt leveringstryk og kontroller flammen igen, før du giver spidsen skylden.
Fire detaljer, tegningen normalt udelader
- Arrestator placering. Regulator-endeafledere beskytter cylindrene; kontraventiler i brænderen beskytter operatøren. Mange diagrammer viser det ene og ikke det andet. På en travl bænk passer begge.
- Tip standoff. Den indvendige kegle skal sidde 1,5 til 3 mm fra pladen. Kontakten overophedes spidsen og starter en pop-cyklus, som ingen ventiljustering vil helbrede.
- Træk og føringsvinkel. Træklinjer hælder med kørselsretningen, og en 10 til 15 graders ledning kompenserer på tykkere plade. Et diagram, der viser et perfekt lodret skær, viser et ideal, ikke et resultat.
- Rengøring af åbninger. Forvarmningshuller rengøres med en korrekt størrelse spidsrenser, aldrig et bor. Boring fjerner doseringskanten og trækker spidsen tilbage.
Gashåndteringsdisciplin hører hjemme på samme tegning. Vores guide til sikkerhedsforanstaltninger ved brug af en skærebrænder dækker lækagetest, lyssekvens og nedlukning i den rækkefølge, de skal ske.
Angivelse af en fakkel mod diagrammet
Når flowet er klart, bliver købsbeslutninger nemmere. Tre spørgsmål afgør det meste. Hvilken arbejdsklasse kræver arbejdet - tungt, medium eller let, reflekteret i vægtykkelse, ventilspindler og smedet messing kontra aluminiumshåndtag? Hvilken regional standard følger spidserne og sæderne, da amerikanske, australske, britiske og japanske mønstre ikke udveksles? Og hvem leverer forbrugsstoffer - spidser, møtrikker, O-ringe og aflederelementer - om fem år?
For købere, der køber fra en producent, fungerer diagrammet som et specifikationsark. En leverandør, der er i stand til at smede, bearbejde og samle internt, kan holde tolerancer på sædets konus og mixerstråle, de to funktioner, der har størst indflydelse på skærekvaliteten. Vores egen produktion i Ningbo dækker formfremstilling, smedning, overfladebearbejdning, CNC-bearbejdning og inspektion under ét tag, med omkring to årtier inden for svejse- og skæreværktøjer, og vi bearbejder efter kundetegninger, når et standardmønster ikke passer.
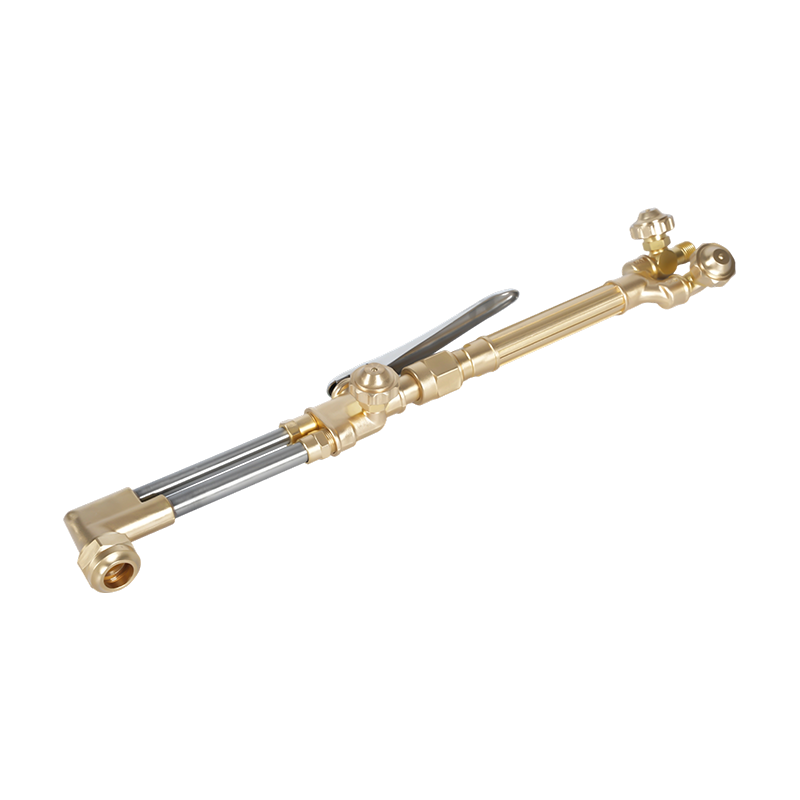 A217 Oxy-acetylen/propan Heavy Duty skærebrændersæt Kraftig sæt med A212 skæreudstyr og A211 håndtag, klassificeret til 200 mm og kompatibelt med oxyacetylen eller propan til industriel skæring, lodning og opvarmning. Se produkt →
Hvis du matcher et brændersæt til en eksisterende slange-, regulator- og spidsbeholdning, så send tegningen eller varenumrene gennem vores kontakt side og vi vil bekræfte sædetype, gevindform og spidskompatibilitet, før vi citerer.
Udskriv diagrammet, og anmærk det derefter: skriv de faktiske regulatortryk, det tipnummer, du bruger på hver pladetykkelse, og datoen, hvor aflederne sidst blev inspiceret. En tegning, der bærer dine egne numre, holder op med at være en plakat og begynder at være et opsætningsark - og næste gang et snit løber groft, er svaret normalt en linje væk.