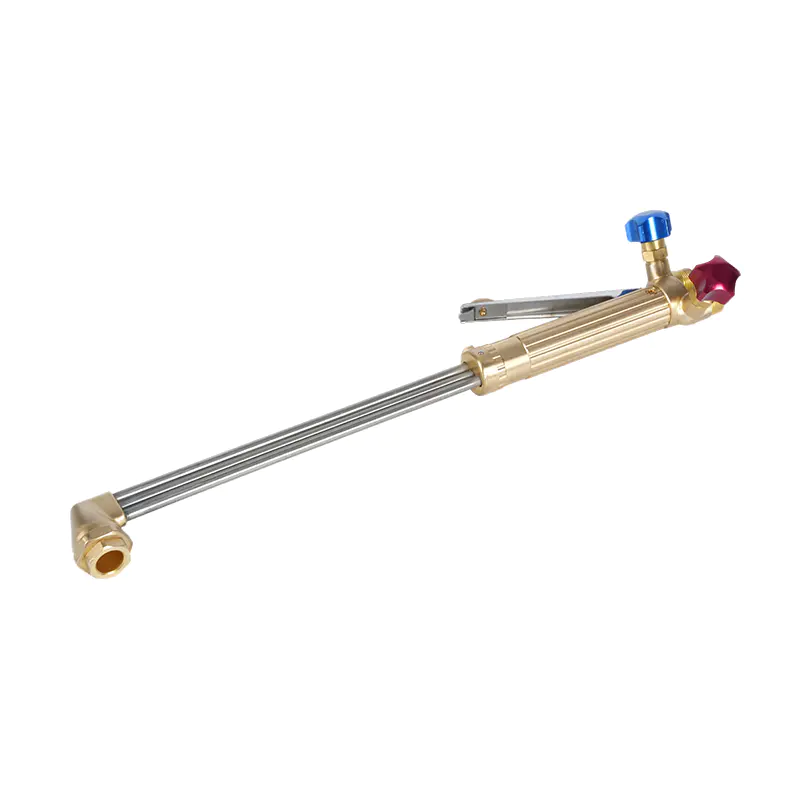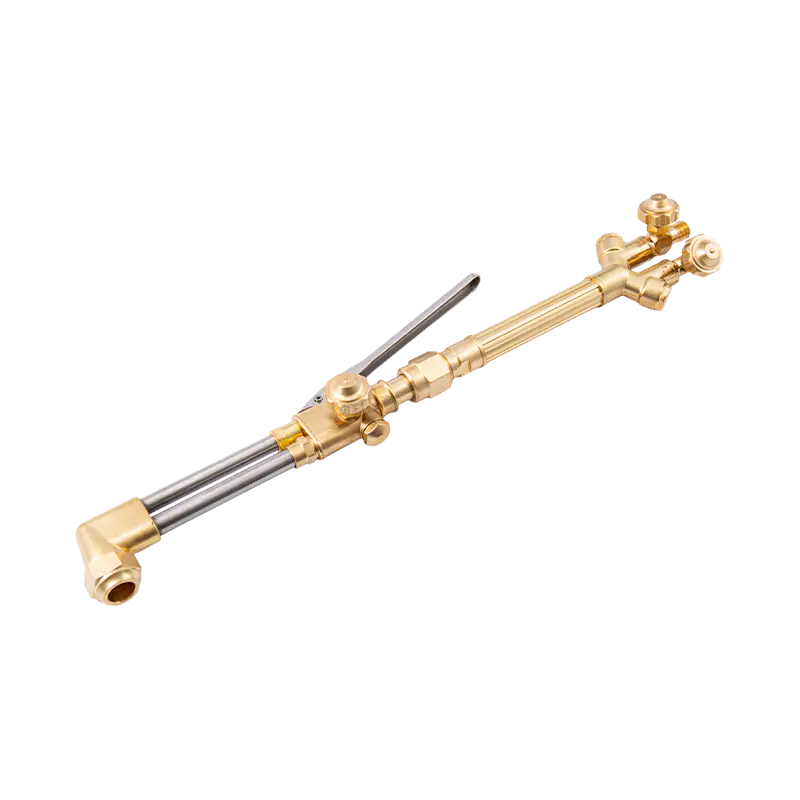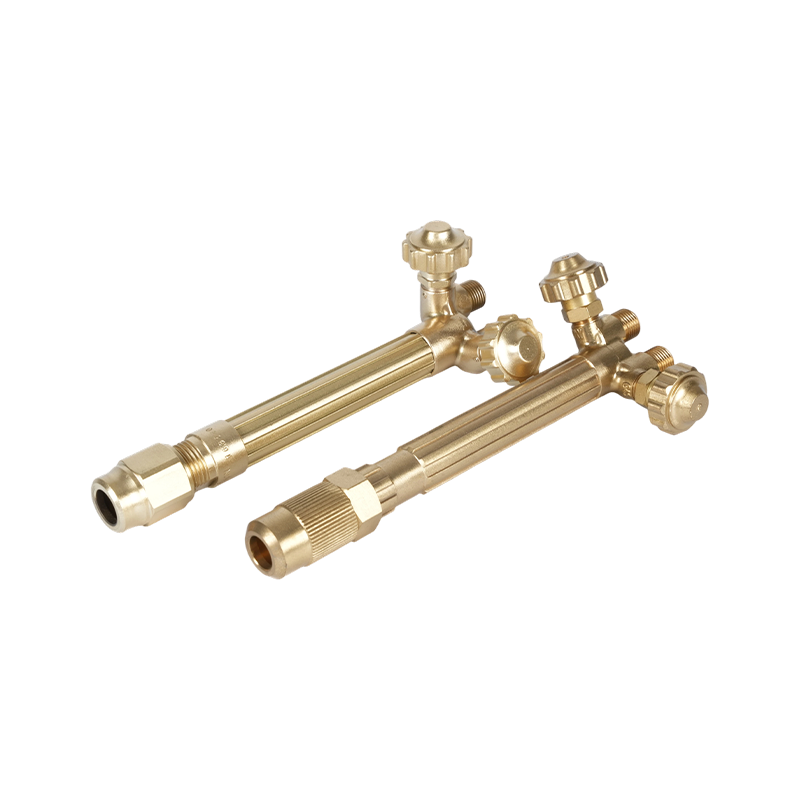
En ren oxy-acetylen udskæring er for det meste et spørgsmål om rækkefølge og tal. Inspicer outfittet, indstil hver regulator til trykdiagrammet for spidsen i brænderen, rens begge slanger, tænd for acetylen og juster en neutral flamme, og bring derefter stålet til en lys orange-rød, før du trykker på ilthåndtaget. Spring et trin over, og snittet viser det.
Denne vejledning gennemgår den fulde sekvens for en acetylen skærebrænder: inspektion, tryk, udrensning, belysning, flammejustering, skærevandring, nedlukning og defekter, der peger på en specifik opsætningsfejl.
Hvad faklen virkelig laver
En acetylen skærebrænder smelter ikke stål gennem pladen. Forvarmningsflammen hæver et smalt bånd af metal til dets antændelsestemperatur, omkring 1.600 F (870 C), og derefter brænder den centrale iltstråle jernet til jernoxid og blæser det klart. Det efterladte hul, snittet, er oxideret metal i stedet for smeltet metal.
Derfor betyder ilttryk og rejsehastighed mere end muskler. Acetylen leverer varmen og en kompakt, varm indre kegle. Oxygen udfører skæringen. Brændstofsiden kører altid ved lavt tryk, fordi acetylen bliver ustabilt over ca. 15 psi og kan nedbrydes inde i slangen.
Inspicer outfittet, før du åbner en ventil
De fleste dårlige snit og næsten alle ulykker starter med en del, der skulle have været tjekket først. Gennemfør outfittet i en fast rækkefølge, så intet går glip af:
- Cylindre: opretstående og sikret, acetylennøgle eller skruenøgle inden for rækkevidde, aldrig trukket eller rullet.
- Slanger: Kontroller for revner, forbrændinger og løse fittings, og hold kun acetylen-klassificeret slange på brændstofsiden.
- Regulatorer: justeringsskruer trukket ud, målere viser nul, ingen olie eller fedt på iltfittings.
- Tilbageslagsdæmpere: monteret ved regulatorudgangene eller brænderens indgange og aldrig fjernet bare for at få en forbindelse til at nå.
- Brænder og spids: rene åbninger, korrekt spidsstørrelse, ubeskadiget sæde, tætsiddende spidsmøtrik og ventiler, der lukker helt.
En slidt spids er nem at overse. En klokkemundet eller overdimensioneret åbning spilder ilt, udvider snittet og får snittet til at vandre, uanset hvor stabil din hånd er.
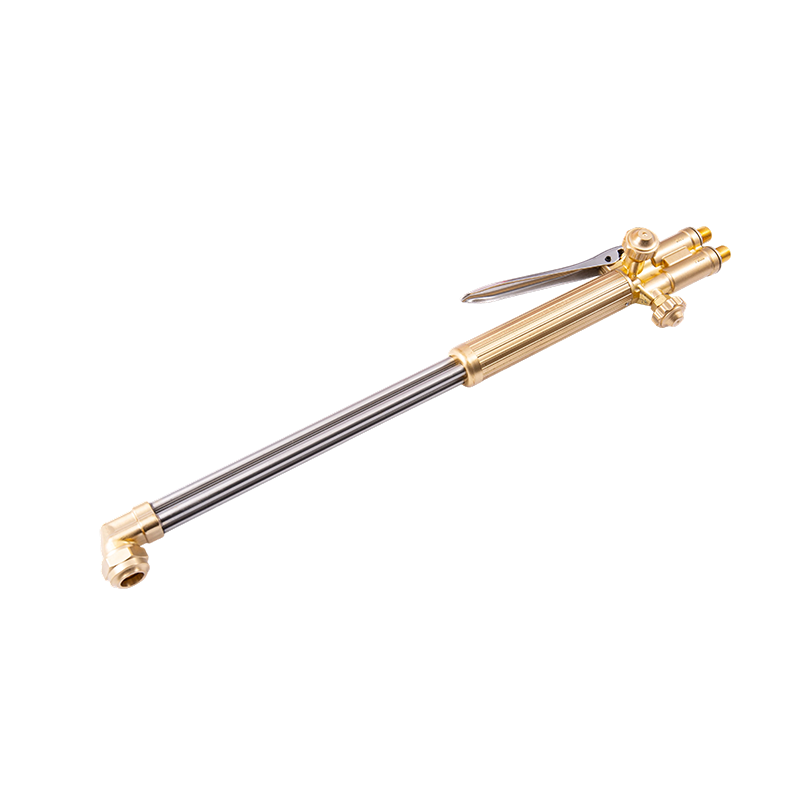
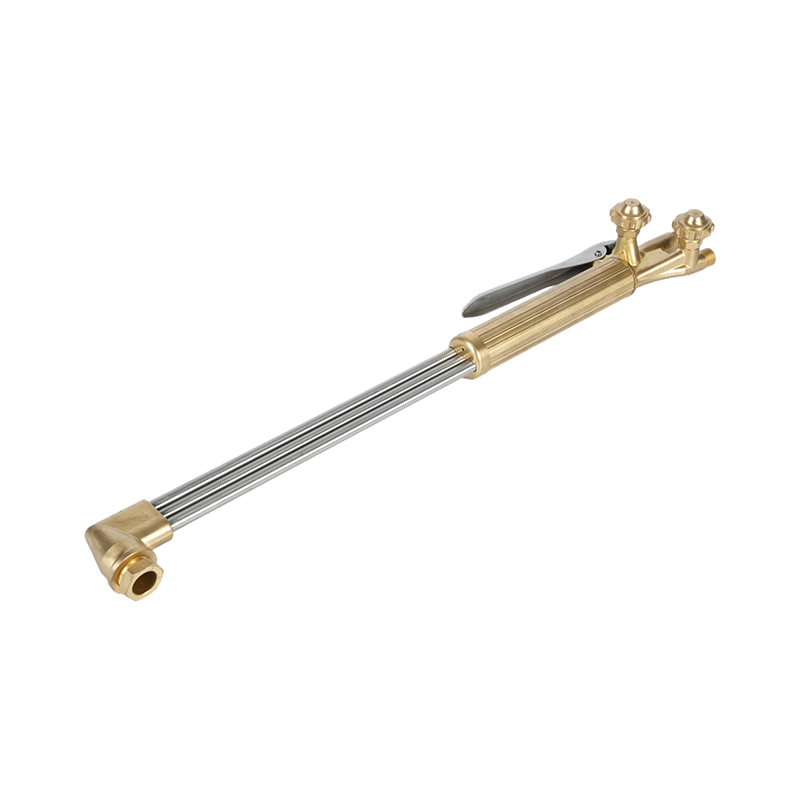 B400 Heavy-Duty Håndholdt Oxygen Acetylen skærebrænder Når en slidt spids eller trykindstilling påvirker skærekvaliteten, giver denne kraftige brænder stabil gasstrøm, holdbarhed af smedet messing og 300 mm skærekapacitet. Se produkt →
Indstil regulatortrykket til din spids
Indstil trykket med regulatorens justeringsskruer, med brænderventilerne lukkede, og bekræft dem på målerne. Acetylen forbliver lavt, normalt 3 til 6 psi til håndskæring, og må aldrig overstige 15 psi. Oxygen løber normalt mellem 20 og 40 psi afhængigt af spidsstørrelse og pladetykkelse.
| Tip størrelse | Pladetykkelse | Acetylen tryk | Ilttryk |
|---|---|---|---|
| 0 | 1/8 til 1/4 tommer (3 til 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 til 1/2 tommer (6 til 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 til 3/4 tommer (12 til 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 til 1-1/2 tommer (20 til 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 til 3 tommer (40 til 75 mm) | 6 psi | 40 psi |
Behandl diagrammet som et udgangspunkt. Hvis der opstår kraftig slagg, er tryk ikke automatisk synderen; tiptilstand og rejsehastighed er lige så sandsynlige.
Rens, lys og juster flammen
Rens hver slange separat før tænding. Åbn en brænderventil i to eller tre sekunder, luk den, og gentag derefter på den anden side. Dette skubber luft ud af ledningerne, så den første flamme er forudsigelig.
Åbn acetylenbrænderventilen omkring en ottendedel til en fjerdedel af en omgang og tænd for gassen med en tænder. Øg acetylen indtil soden og den springende flamme forsvinder. Lad acetylenflaskens ventil ikke være åben mere end halvanden omgang, så den kan lukkes hurtigt, og åbn iltflaskens ventil helt, så ventilen sidder i dens bageste position.
Bring derefter ilten langsomt ind, indtil den indre kegle er skarp og defineret, og den fjeragtige acetylenhale lige forsvinder. Det er en neutral flamme, og det er indstillingen for skæring af stål.
De tre flammeindstillinger
- Karburering: overskydende acetylen, med en blød fjer ud over den indre kegle. Langsom forvarmning og en tendens til at afsætte kulstof.
- Neutral: skarp indre kegle, ingen fjer. Standard skæreflamme til blødt stål.
- Oxiderende: en kort indre kegle med et sus. Den tilføjer hurtigt varme, men producerer skæl og ru kanter, når den bruges skødesløst.
Skæring: Forvarm, pierce og rejse
Hold spidsen vinkelret på pladen, cirka 1/8 til 1/4 in over overfladen, og forvarm kanten, indtil den lyser en lys orange-rød. Tryk ilthåndtaget helt ned og bevæg dig ind i snittet med en rolig hånd. Iltstrålen gør arbejdet fra det øjeblik.
For et snit, der begynder inde i pladen, skal du vinkle spidsen, forvarme en lille plet og derefter åbne ilten langsomt, indtil stedet brænder igennem, før du retter brænderen og fortsætter.
Rejsehastigheden bedømmes ud fra lyd og gnister. Et konstant sus, gnister, der forsvinder i en lige linje, og et rent snit under spidsen betyder, at hastigheden er rigtig. For hurtigt efterlader et ufuldstændigt snit og træklinjer i bunden. For langsom overophedes pladen, runder den øverste kant og producerer kraftig slagg.
Håndbrændere håndterer ca. 1/4 til 2 tommer (6 til 50 mm) stål komfortabelt. En tungere plade har brug for en større spids og længere forvarmning, og håndskæring over ca. 4 tommer bliver en tålmodighedsprøve snarere end teknik.
Aflæsning af snitfejl
De fleste håndskæringsfejl har mere end én mulig årsag, men mønsteret i snittet indsnævrer det hurtigt.
| Hvad du ser | Sædvanlig årsag | Hvad skal justeres |
|---|---|---|
| Klip stopper kort fra bunden | Kør for hurtigt eller ilttrykket for lavt | Sæt farten ned, bekræft spidsstørrelsen og iltindstillingen |
| Kraftig topslagg, afrundet overkant | Kør for langsomt, overdimensioneret spids, for meget forvarmning | Øg rejsehastigheden, sæt en mindre spids på |
| Stramt slagg stukket under pladen | Kør for hurtigt, lav iltgennemstrømning, tip for lille | Hæv ilt, sænk rejsehastigheden, øge en spidsstørrelse |
| Raget, bredt snit | Slidt eller snavset spids, forkert afstand, beskadiget sæde | Rengør eller udskift spidsen, og nulstil afstanden |
| Giver bagslag eller springer | Overophedet spids, spids rører ved værket, løs spidsmøtrik | Afkøl spidsen, spænd møtrikken, kontroller trykket igen |
Nedlukning i den rigtige rækkefølge
Luk først brændstofventilen på brænderen, derefter iltventilen på brænderen og derefter cylinderventilerne. Åbn brænderventilerne en ad gangen for at rense det resterende tryk fra hver slange, indtil begge målere viser nul, og luk derefter brænderventilerne igen.
Skru begge regulatorjusteringsskruer ud, indtil de drejer frit, og bekræft, at intet tryk kryber tilbage på målerne. Rul slangerne op uden at knække dem, opbevar brænderen med lukkede ventiler, og lad aldrig tøjet stå under tryk natten over.
Sikkerhedsregler, der ikke er valgfrie
Acetylenskæring har en kort liste over hårde regler, og de eksisterer, fordi fejltilstanden er et flashback snarere end et forkælet snit:
- Monter tilbageslagsdæmpere på både ilt- og brændstofledningerne, og behandl dem som servicedele, ikke levetidsfittings.
- Overskrid aldrig 15 psi acetylen, og træk ikke mere end omkring en syvendedel af en cylinders indhold i timen, mens cylinderen står oprejst.
- Hold olie, fedt og hydraulikvæske væk fra iltfittings og slanger.
- Skær kun med ventilation eller lokal udsugning, fordi brændt metal og belægninger afgiver alvorlige dampe.
- Brug en angriber i stedet for en tændstik, og brug tonede beskyttelsesbriller eller et ansigtsværn.
- Skær aldrig ind i en tromle, tank eller rør, der indeholdt brændstof eller et ukendt stof uden dokumenteret rengøring.
Opsætningsgenveje er den mindst tilgivende del af dette arbejde. For en fyldigere tjekliste kan du aflevere til en besætning, vores guide til skærebrænder sikkerhedsforanstaltninger er værd at udskrive og lægge i nærheden af bænken.
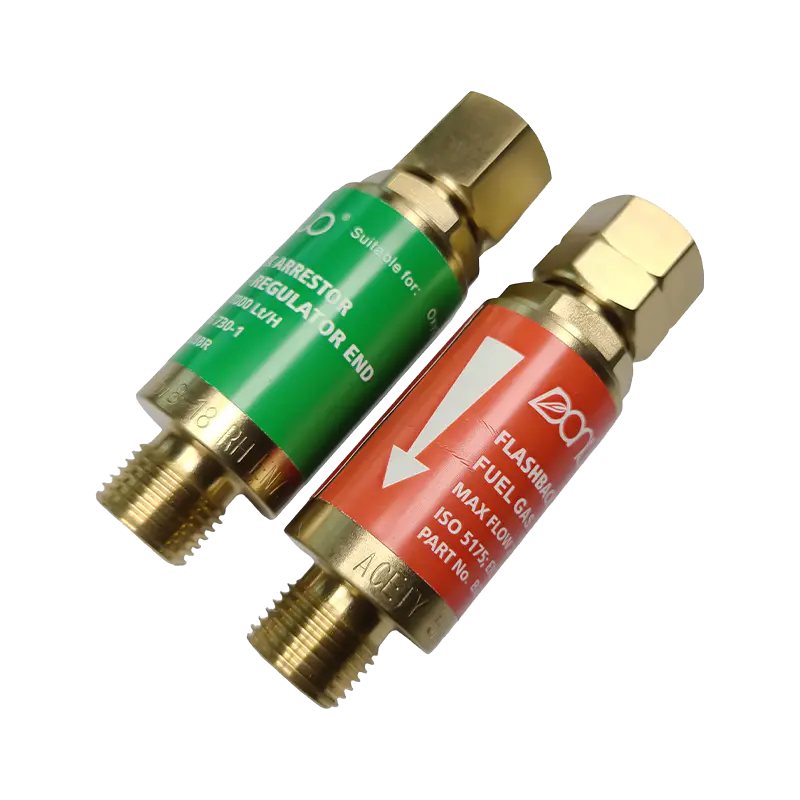 B288 Series Oxy Acetylen Flashback Arrestor Når opsætningsgenveje er risikable, forhindrer denne afleder flashbacks og omvendt gasflow med flere tilslutningsmodeller. Se produkt →
Spidser, dyser og reservedele, der ændrer snittet
Spidsvalg er den mindste beslutning med den største effekt på snitkvaliteten. Åbningen skal matche pladetykkelsen først, og spidsfamilien skal matche brændstofgassen for det andet, fordi acetylenspidser er bygget anderledes end propanspidser og vil ikke ombyttes rent.
Acetylen skærespidser bærer en lige boret åbning i et enkelt stykke krop, og de slides på en forudsigelig måde. Når boringen forstørres eller ansigtet eroderes, stiger iltforbruget, og skæret udvides, selv med de samme trykindstillinger, som virkede i sidste måned. Rengøring med den korrekte spidsrens og at have et ekstra sæt på hylden er billigere end at bekæmpe snittet.
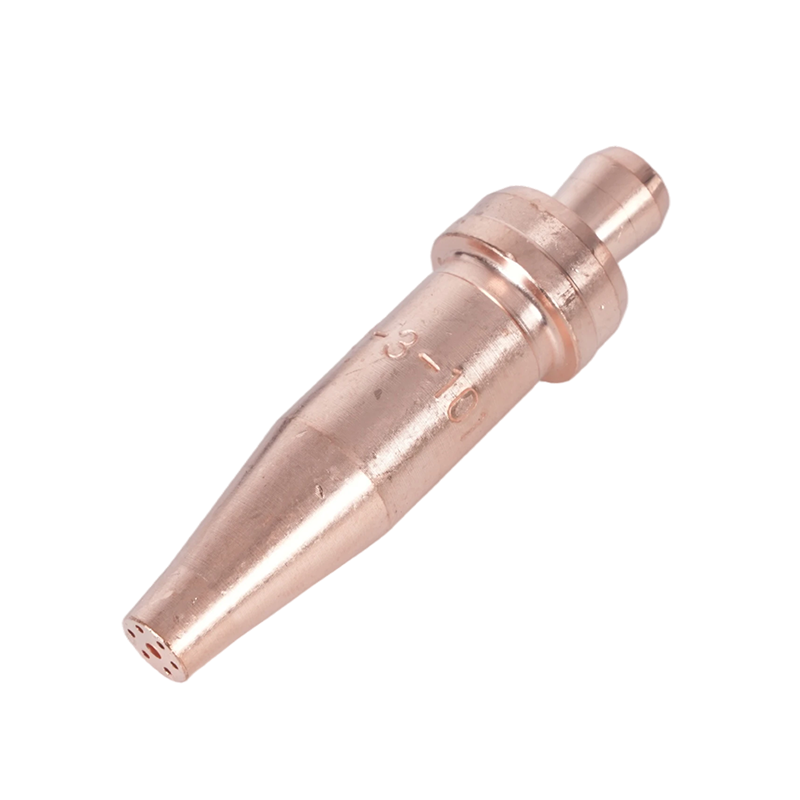
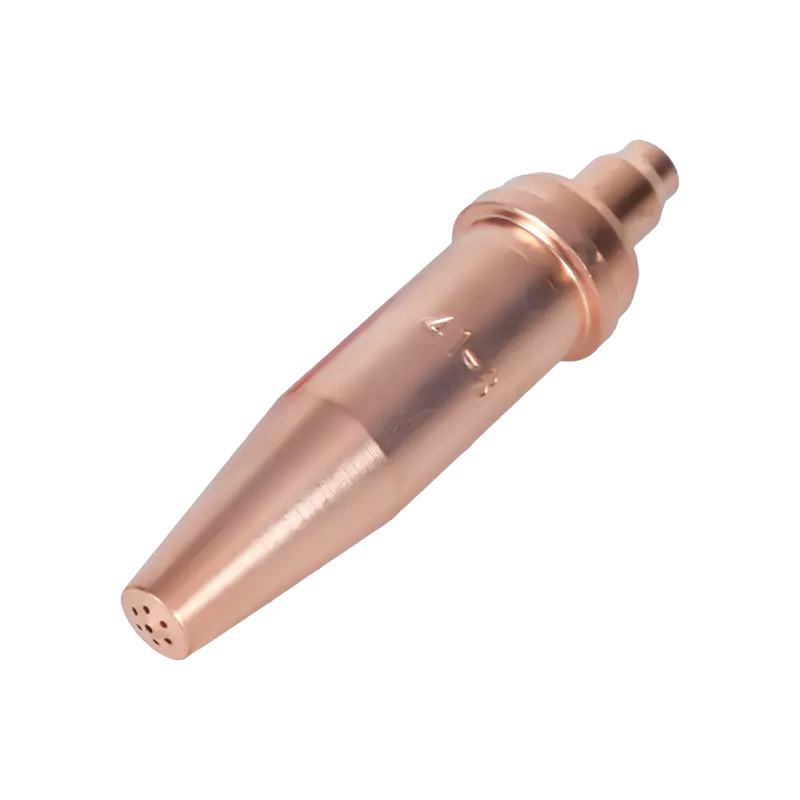
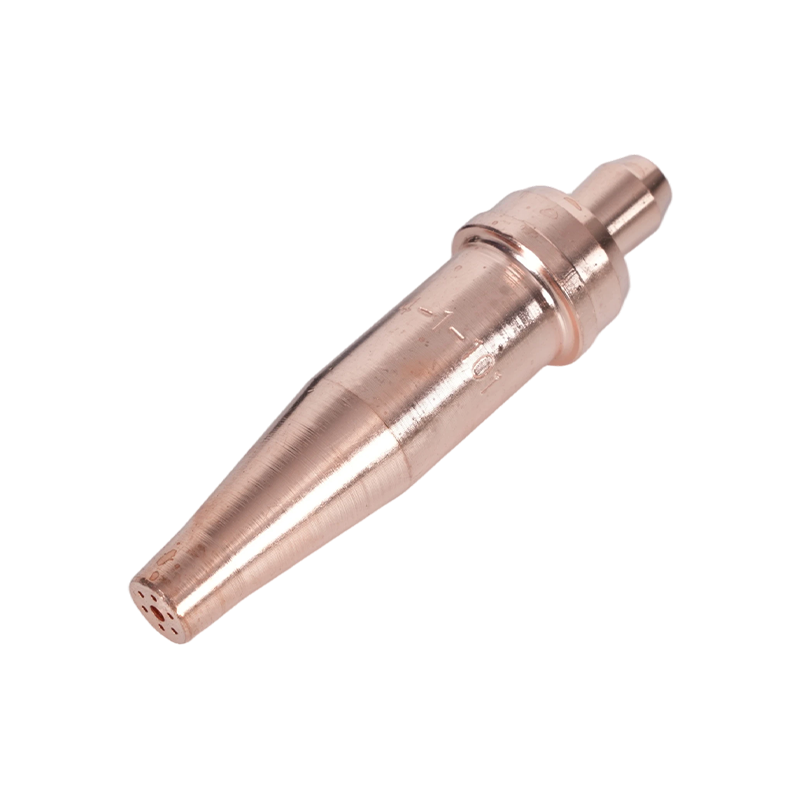 1-101 serie acetylen brænderspidser Når slidte spidser udvider snittene og øger iltforbruget, tilbyder disse acetylenspidser 76 mm længde, 5-200 mm rækkevidde og bred kompatibilitet med lommelygter. Se produkt →
Sekvensen ændres aldrig rigtigt: inspicer, indstil tryk til diagrammet for spidsen, skyl, tænd for acetylen, juster flammen til neutral, forvarm til orange, skær med konstant bevægelse, og sluk derefter i rækkefølge. Et velholdt outfit med rene spidser gør det meste af arbejdet, før din hånd gør noget.
Hvis du har brug for hjælp til at matche en brænders krop, håndtag eller spids til den gas, du skærer med, eller du vil have mængder og leveringstider til en butik eller et forhandlerprogram, vores team kan guide dig gennem mulighederne .