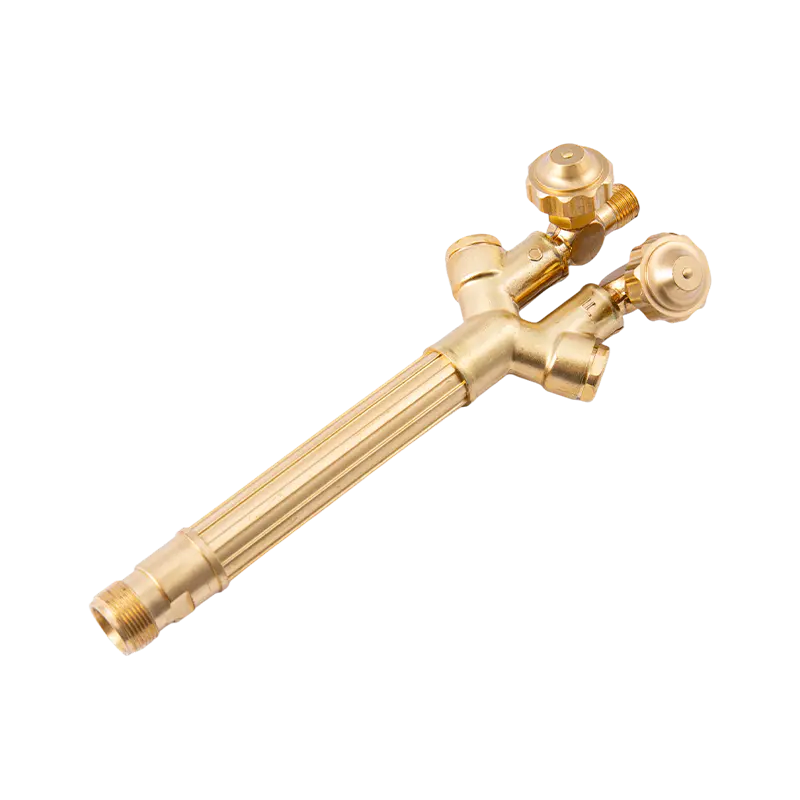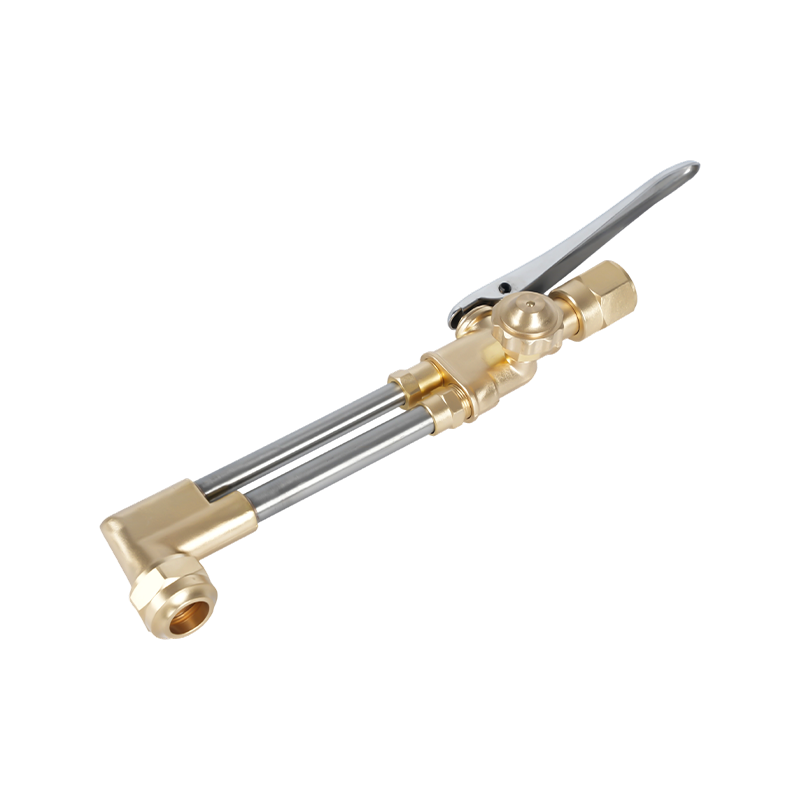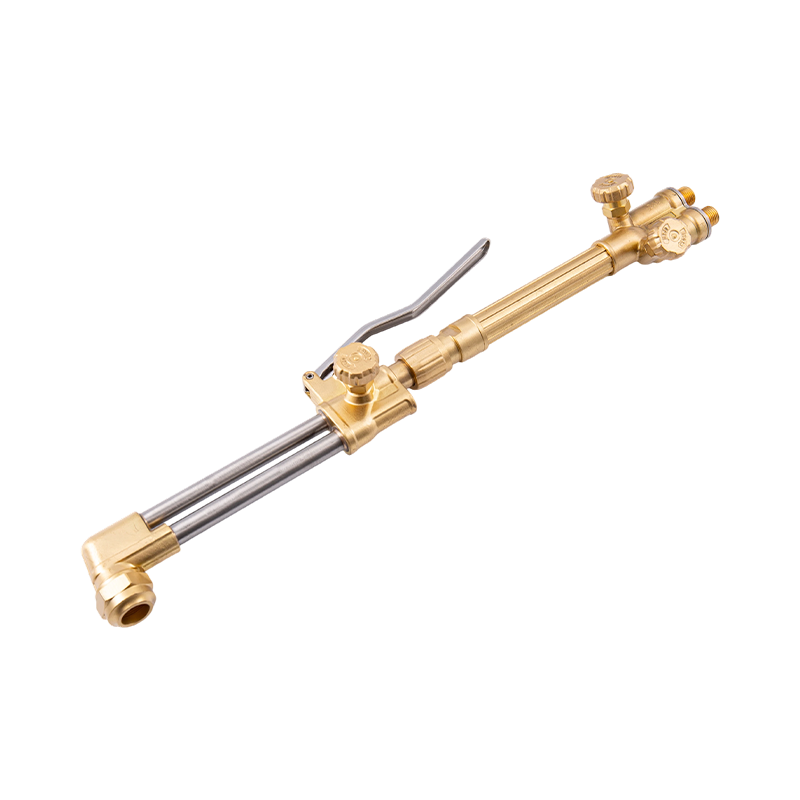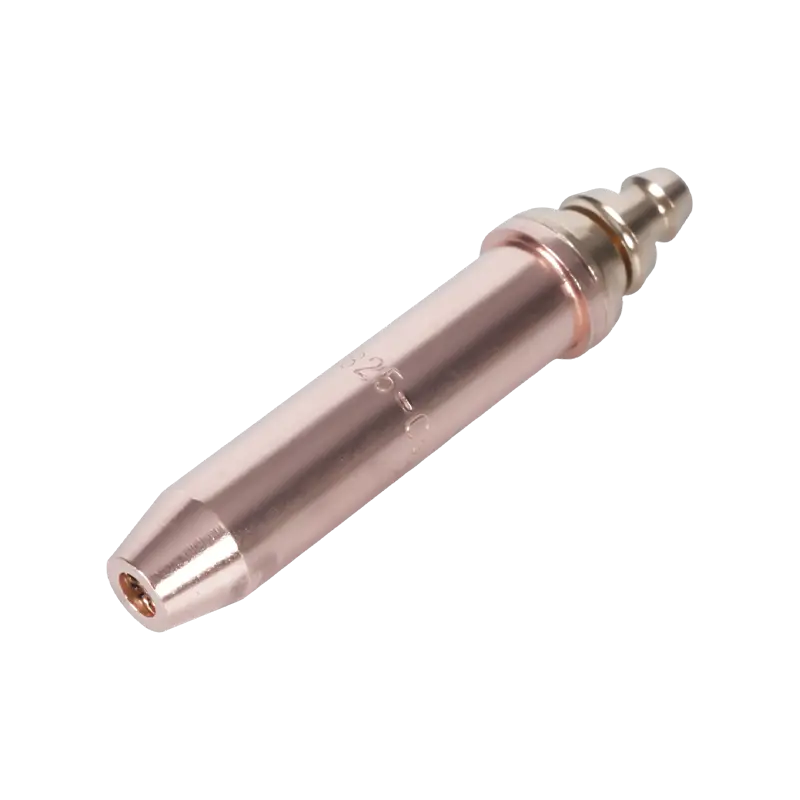
En fabrikant, der forbereder sig på at skære 25 mm stålplade, har et praktisk spørgsmål: hvor varm er en acetylenbrænder? Det nyttige svar er omkring 3.150 til 3.330 °C (5.700 til 6.030 °F), når acetylen brænder med ilt i en korrekt justeret lommelygte. Det er den maksimale flammetemperatur, ikke metallets temperatur eller gennemsnitstemperaturen for hele flammen. Den varmeste region er en lille zone lige foran den lyse indre kegle.
Acetylen brændt i luften er meget køligere, omkring 2.400 til 2.500°C. Det er stadig varmt nok til lodning og små opvarmningsopgaver, men det er ikke flammen, der bruges til seriøs stålskæring. Når ilt er tilsat, stiger flammetemperaturen kraftigt, og brænderen kan skære, svejse, lodde eller opvarme metal hurtigt. Tallet bevæger sig med gasforhold, spidsstørrelse, oxygenrenhed og driftstryk, så behandl enhver enkelt figur som et arbejdsområde frem for en laboratoriekonstant.
Det korte svar: Hvor varm er en acetylenfakkel?
I en neutral oxy-acetylenflamme er den maksimale temperatur almindeligvis angivet til 3.150°C. Andre pålidelige referencer placerer toppen nærmere 3.300°C. Forskellen kommer fra målemetode, iltrenhed, spidsdesign og det nøjagtige punkt, hvor temperaturen tages. Til butiksplanlægning er et område på 3.150 til 3.330°C praktisk og ærligt.
Flammen har to hovedzoner. Den indre kegle er, hvor acetylen og ilt begynder at reagere. Den ydre kappe er der, hvor de resterende gasser brænder med omgivende luft. Den højeste temperatur er ikke ved spidsmunden og ikke i den lange ydre fjer. Den sidder lige ud over den indre kegle, hvor den primære forbrænding er mest komplet. Derfor justerer en svejser flammen med øjet: længden og formen af den indre kegle fortæller mere om varmekoncentrationen end en måleraflæsning alene.
Hvorfor en oxy-acetylenflamme når så høj varme
Acetylen er C2H2, et kompakt kulbrinte med høj forbrændingsvarme. Når den reagerer med ren ilt, frigiver den primære reaktion en stor mængde energi i et meget lille volumen. Flammen har også en høj flammehastighed, så reaktionen holder sig stabil i spidsen og giver en koncentreret varmekilde.
Propan, naturgas og MAPP-gas kan alle skære stål, når de er parret med oxygen, men deres flammetemperaturer er lavere. Lavere temperatur er ikke automatisk en ulempe. Propan er ofte billigere og sikrere at opbevare, og det giver et bredere varmemønster, der kan være nyttigt til opvarmning. Til hurtig forvarmning, snæver snit og højtemperatursvejsning eller lodning er acetylen fortsat benchmark-brændstofgassen.
Flammetemperatursammenligning for almindelige brændstofgasser
| Brændstofgas med ilt | Typisk maksimal flammetemperatur | Praktisk note |
|---|---|---|
| Acetylen | 3.150–3.330 °C (5.700–6.030 °F) | Højeste temperatur; hurtig forvarmning og koncentreret flamme |
| Propan | 2.800–2.900 °C (5.070–5.250 °F) | Lavere temperatur; god til opvarmning og langsommere skæring |
| MAPP | 2.900–3.000 °C (5.250–5.430 °F) | Mellemområde; bruges ofte, hvor acetylenlagring er begrænset |
| Naturgas | 2.700–2.800 °C (4.890–5.070 °F) | Laveste af denne gruppe; praktisk, hvor rørgas er tilgængelig |
| Acetylen in air | 2.400–2.500 °C (4.350–4.530 °F) | Bruges ikke til kraftig skæring; lille opvarmning og lodning |
Til skæring behøver flammen ikke at smelte stålet. Den skal bringe en lille plet til optændingstemperaturen, ca. 870°C for blødt stål, hvorefter iltstrømmen brænder jernet. En varmere acetylenflamme når det punkt hurtigere og tilfører mindre total varme i pladen, hvilket hjælper med at kontrollere forvrængning.
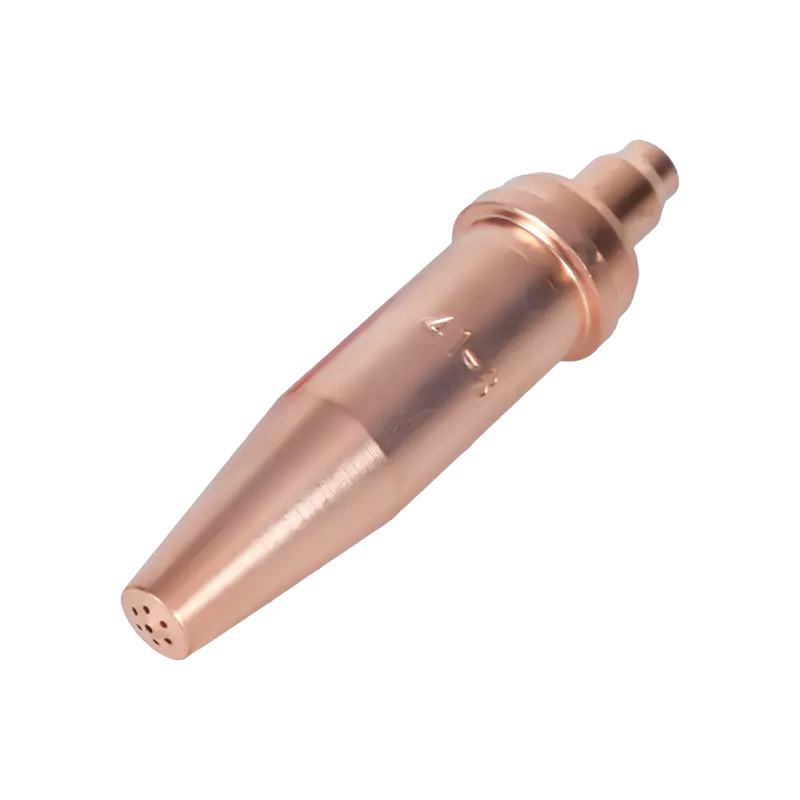
 1502 Series Acetylen skærebrænderspids til metalskæring Acetylen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Se produkt →
Hvad ændrer den rigtige temperatur ved spidsen
Flere variabler afgør, om flammen opfører sig som et 3.150°C værktøj eller et skuffende 2.800°C. Det er de samme variabler, der bestemmer skærekvalitet, gasforbrug og sikkerhed.
- Iltrenhed: 99,5 % oxygen giver en skarpere, varmere flamme end ilt med lavere renhed eller forurenet forsyning.
- Gasforhold: En neutral flamme har en klar, afrundet indre kegle. En oxiderende flamme er kortere og kraftigere; en karburerende flamme har et fjeragtigt acetylenoverskud. Kun den neutrale eller let oxiderende flamme bruges til det meste af skæringen.
- Spidsstørrelse og tilstand: En slidt, forstørret eller blokeret åbning ændrer gashastighed og flammeform. En spids vurderet til pladetykkelsen holder varmen koncentreret.
- Regulatortryk og flow: For lidt flow giver en blød flamme. For meget flow kan løfte flammen eller affaldsgassen uden at tilføre nyttig varme.
- Spidsrengøring og sprøjt: Snavs, slagger og olie forstyrrer gasblandingen. Rene spidser skærer hurtigere og sikrere.
- Teknik: Rejsehastighed, standoff og forvarmningstid afgør, hvor meget af flammens varme, der når metallet.
En brænder, der er korrekt tilpasset opgaven, giver en stabil indre kegle og en stabil skærende iltstrøm. Hvis flammen ændrer form, når der trykkes på skærehåndtaget, er spids- eller trykindstillingen forkert, og den effektive varme ved skæringen falder.
Hvor varmt er varmt nok til skæring, svejsning og opvarmning?
Skæring
Til oxy-acetylenskæring forvarmer flammen stålet til dets antændelsestemperatur, normalt omkring 870°C (1.600°F) for blødt stål. På det tidspunkt reagerer iltstrålen med jern og blæser smeltet oxid ud af skæret. Flammetemperaturen på 3.000°C eller mere giver en stor margin, så skærehastigheden afhænger mere af forvarmningseffektiviteten og iltflowet end af den rå flammetemperatur.
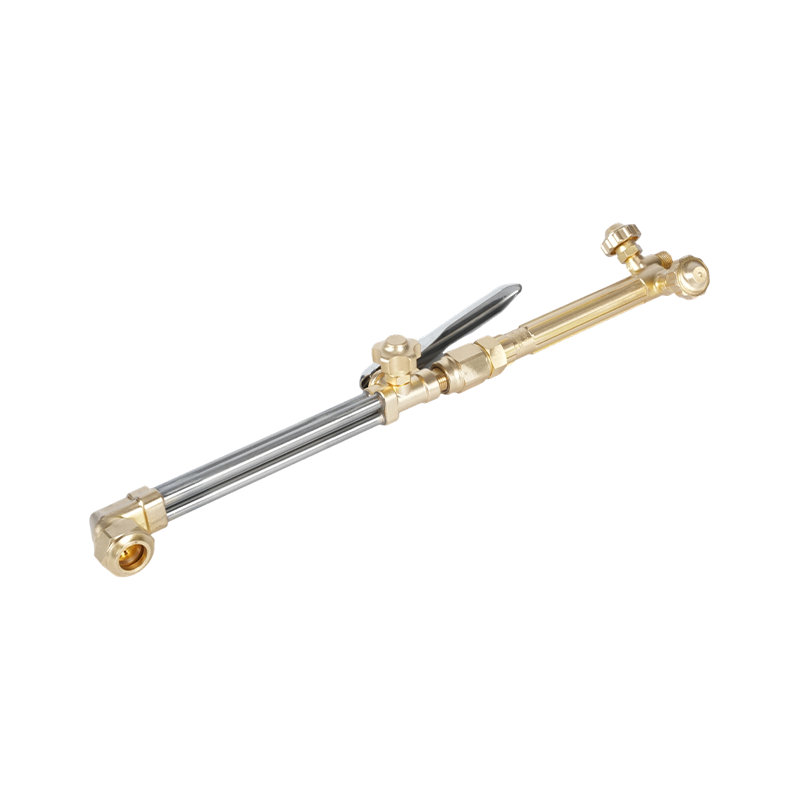
 E250 Heavy-Duty håndholdt acetylenbrænder til professionel skæring Kraftig håndholdt brænder til acetylen- eller propanskæring, med rustfrit stålhåndtag, nåleventiler og op til 250 mm kapacitet. Se produkt →
Svejsning og lodning
Stål smelter ved omkring 1.370 til 1.530°C, afhængigt af legering. En oxy-acetylen flamme overstiger let det, hvorfor den kan svejse stål, lodde kobberlegeringer og sølv-loddeforbindelser. Risikoen er overophedning. En flamme, der er for varm til fyldstoffet og uædle metaller, kan brænde legeringselementer, skabe porøsitet eller vride tynde dele.
Opvarmning
Opvarmning jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Sikkerhed og udstyrsvalg, der påvirker temperaturen
Temperatur er også et problem med energilagring. En fakkelflamme over 3.000°C kan antænde nærliggende materialer, beskadige slanger og forvandle et lille bagslag til et tilbageblik. Tilbageslagsdæmpere, kontraventiler og korrekte regulatorindstillinger sænker ikke flammetemperaturen, men de forhindrer flammen i at rejse tilbage i slangen eller cylinderen.
Brug tilbageslagsdæmpere på både ilt- og brændstofgasledningerne. Hold slanger væk fra varmt metal og slagger. Tjek for utætheder med sæbevand, aldrig en flamme. Rens ledningerne i henhold til brænderproducentens procedure. Hvis flammen springer, hviner eller skifter farve, mens du arbejder, skal du slukke for faklen og finde årsagen, før du fortsætter. Disse vaner betyder mere end nogen enkelt temperaturvurdering.
 C588 Series Acetylen fakkel Flashback Arrestor Tilbageslagsafleder af messing til acetylensvejsning og -skæring, der understøtter sikker gaslevering og beskyttelse mod omvendt strømning i fremstillings-, konstruktions- og vedligeholdelsesarbejde. Se produkt →
For en dybere tjekliste, se denne guide til sikkerhedsforanstaltninger ved brug af en skærebrænder .
Praktiske købsovervejelser for acetylenbrændere
Når du sammenligner acetylenbrændere og -spidser, skal du ikke købe kun på den angivne toptemperatur. Se på gasservicen, afgiftsgraden og den måde, hvorpå spidsen er bearbejdet. Et kraftigt håndtag med en messingkrop holder til gentagen opvarmning og modstår trådslid bedre end et let håndtag. En skærespids med en ren, korrekt størrelse åbning giver en stabil flamme og en smal spids.
Tilpas spidsen til pladetykkelsen og brændstofgassen. Acetylenspidser kan ikke udskiftes med propanspidser, fordi åbnings- og strømningsegenskaberne er forskellige. Regionale standarder har også betydning: Amerikanske, australske, britiske og japanske brænderforbindelser bruger forskellige gevind og sædevinkler. Hvis du udskifter en brænder på en eksisterende manifold, skal du bekræfte forbindelsesstilen, før du bestiller.
For producenter og store producenter er konsistens et forsyningskædeproblem. En leverandør, der smeder sine egne håndtag og maskinspidser internt, kan holde åbningstolerancer og legeringskvalitet fra batch til batch. Hvis brænderen skal passe til en eksisterende tegning eller gaspanel, sendes tegning, gastype og arbejdstryk til leverandøren inden produktion. Det kan du kontakt producenten for at bekræfte kompatibilitet og leveringstid.
For at opsummere: en acetylenbrænder med ilt når omkring 3.150 til 3.330°C på sit varmeste punkt, og den varme er koncentreret lige ud over den indre kegle. Det nøjagtige antal i din butik afhænger af iltrenhed, gasforhold, spidstilstand og trykindstillinger. Sæt en neutral flamme, brug den rigtige spids, og behandl sikkerhedsanordninger som en del af temperaturkontrolsystemet. Gør det, og flammen vil skære, svejse eller varme forudsigeligt i stedet for bare at brænde varmt.