En korrekt justeret oxy-acetylenbrænder producerer en neutral flamme på omkring 3.300°C (6.000°F) ved spidsen af den indvendige kegle, og normale arbejdsværdier forbliver i området 3.100–3.300°C (5.600–6.000°F). Det gør den til den varmeste praktiske gasflamme inden for metalbearbejdning, klart foran oxygen-propan- eller oxygen-MAPP-flammer.
Denne varme er grunden til, at oxy-acetylenudstyr forbliver standard til gassvejsning, skæring, lodning og lokal opvarmning efter mere end et århundredes industriel brug. Afsnittene nedenfor forklarer, hvor temperaturen kommer fra, hvordan den er fordelt over flammen, og hvad det betyder, når du vælger, opsætter eller betjener en lommelygte.
Hvad måler vi præcist, når vi taler om flammetemperatur
En "acetylen fakkel" på butikssprog er en oxy-acetylen fakkel: acetylenbrændstof blandet med ilt i stedet for atmosfærisk luft. Flammen er ikke én ensartet varmeblok. Den har tre zoner med meget forskellige temperaturer, og det er vigtigt for hvert job at vide, hvilken zone der måles.
| Flamme zone | Omtrentlig temperatur | Rolle i jobbet |
|---|---|---|
| Indvendig kegle (primær flamme) | 3.100–3.300 °C (5.600–6.000 °F) | Hotteste zone; bruges til svejsning og til skæring af forvarme |
| Midterste kuvert (sekundær flamme) | 1.800–2.800 °C (3.300–5.100 °F) | Blødere varmeområde til lodning og forvarmning |
| Yderkanten af flammen | 500–1.200 °C (900–2.200 °F) | Afskærmning; spreder varme over et større område |
For de fleste skære- og svejseoperationer er tallet, der betyder noget, temperaturen på den indre kegle, fordi det er det punkt, du sigter mod metallet. Den kølige ydre kuvert er stadig varm nok til forvarmning af emner og lodning. De tre flammeindstillinger ændrer billedet:
- Neutral flamme — balanceret oxygen og acetylen; leverer den højeste rene arbejdsvarme og er den korrekte indstilling til stort set al skæring og svejsning.
- Karburerende flamme — overskydende acetylen; kører køligere, producerer sod og tilfører kulstof. Brug det kun til specielle tilfælde såsom flammehærdning.
- Oxiderende flamme — overskydende ilt; brænder med et skarpere sus og kan være lidt varmere, men det oxiderer svejsemetallet og er forbeholdt et par bronzejob.
Så når nogen citerer temperaturen på en acetylen fakkel, mener de den neutrale flammes indre kegle. Fordi den neutrale flamme er referencepunktet, bruger resten af denne artikel den, medmindre andet er angivet.
Hvorfor acetylen producerer den varmeste gasflamme
Acetylen (C2H2) frigiver en stor mængde varme pr. gasenhed under forbrændingen, men det er ikke alene derfor, det vinder. Den afgørende egenskab er flammehastighed. Acetylen-oxygen-reaktionen forplanter sig meget hurtigere end propan- eller MAPP-reaktioner, så den frigivne energi koncentreres i en lille, intens zone i stedet for at sprede sig. Propan leverer mere samlet energi pr. kilogram brændstof, men dens flamme er bredere og køligere, fordi reaktionen er langsommere.
| Brændstof gas | Omtrentlig maksimal temperatur med ilt |
|---|---|
| Acetylen (C2H2) | 3.100–3.300 °C (5.600–6.000 °F) |
| MAPP gas | 2.900–3.000 °C (5.300–5.400 °F) |
| Propan (C3H8) | omkring 2.800°C (5.100°F) |
| Naturgas (metan) | omkring 2.700°C (4.900°F) |
Hvis du kører acetylen med almindelig luft, falder temperaturen til omkring 2.400°C (4.400°F), hvilket er grunden til, at butiksluftforsyninger ikke bruges til at skære stål. Den høje temperatur kombineret med koncentreret varmeafgivelse er også grunden til, at acetylen fortsat er den foretrukne gas til smeltesvejsning af stål frem for kun til opvarmning.
Hvad 3.300°C (6.000°F) betyder i praksis
Den fulde flammetemperatur er ikke det, der smelter stål ved skæring. Oxybrændstofskæring virker ved at bringe kulstofstål til dets antændelsestemperatur i en iltstrøm, omkring 870–980°C (1.600–1.800°F) afhængigt af legeringen. Brænderflammen udfører forvarmningen; ilthåndtaget brænder så det varme jern og blæser det væk. Derfor har en tyk plade brug for en længere forvarmning, men udskæringen kører derefter med en konstant hastighed.
- Skæring — forvarm kanten til lys rød, og start derefter iltstrålen; den indvendige kegletemperatur giver masser af margen selv i kolde værksteder.
- Fusion svejsning — den indvendige kegle smelter uædle metallet hurtigt nok til, at fyldstang og uædle metal smelter sammen i en vandpyt uden at overophede det omkringliggende område.
- Lodning og sølvlodning — den kontrollerbare ydre flamme opvarmer parrende dele hurtigt, mens fyldmetallet holdes under dets smelteområde, indtil du har brug for det.
- Opvarmning, bøjning og opretning — det brede flammehylster hjælper med at krympe og rette aksler og plader, hvor langsom, jævn opvarmning betyder mere end toptemperaturen.
Kort sagt giver den høje toptemperatur dig fart og kontrol. En flamme med lavere temperatur, såsom propan, kan stadig skære stål, hvis operatøren er tålmodig, men produktionsbutikker vælger oxy-acetylen, fordi varmen kommer hurtigt og kan rettes præcist.
Hvorfor den rigtige flamme kører varmere eller køligere end bogværdien
Producenter citerer ideelle flammetemperaturer målt i et laboratorium. På en rigtig bænk trækker flere ting arbejdsværdien væk fra dette tal:
- Gasforhold — drift fra den neutrale indstilling ændrer flammens karakter; en karburerende flamme afkøler zonen og dækker arbejdet med sod.
- Tip størrelse — en spids valgt til tynd plade frembringer en lille flamme, der udsulter tyk plade af varme; en spids for stor til jobbet skaber støj og spild.
- Tip tilstand — kulstofopbygning, sprøjt eller et beskadiget sæde forvrænger flammekeglen og sænker den effektive varmeoverførsel skarpt.
- Arbejdsafstand — den indre kegle skal svæve ca. 2-4 mm fra værket; for langt tilbage, og det meste af varmen går tabt til luften.
- Gasforsyningskvalitet — fugt, lækager eller uoverensstemmende trykindstillinger får flammen til at sputtere og afkøle zonen ujævnt.
Ingen af disse problemer betyder, at brænderen ikke kan nå den nominelle temperatur. De betyder, at udstyrets indstilling og tilstand bestemmer, hvad du rent faktisk får ved arbejdsemnet.
At vælge en spids og en lommelygte, der leverer varmen
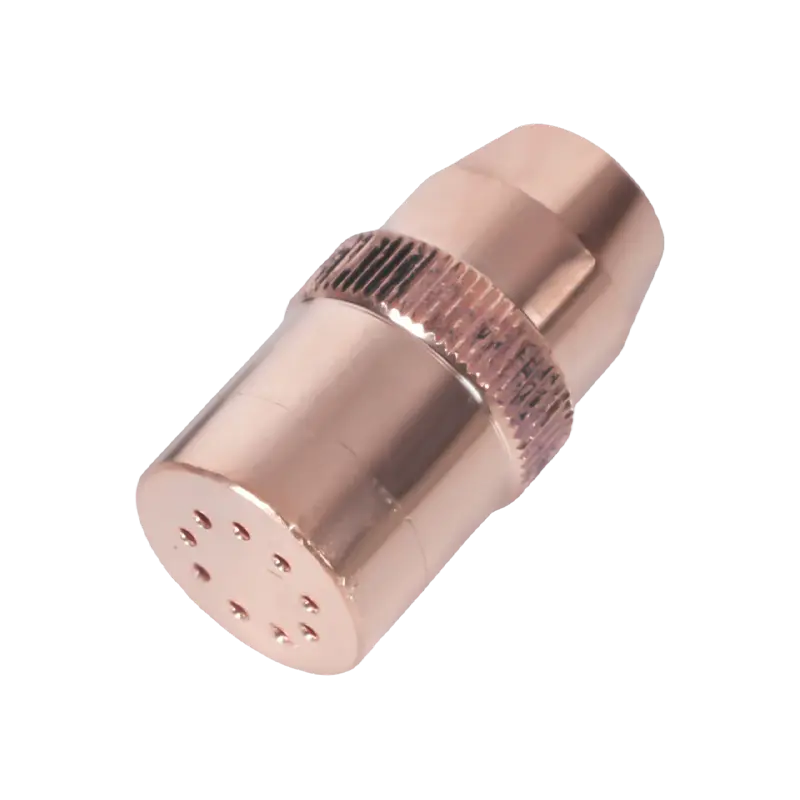
Den nemmeste måde at miste det meste af den teoretiske temperaturfordel ved acetylen er at bruge den forkerte dyse. Acetylen-skærespidser har mindre gaspassager end propanspidser, og de kan ikke udskiftes mellem brændstoftyper. Til enhver opgave skal du matche tre ting: spidsserien til brænderen, spidsstørrelsen til pladetykkelsen og skæretilbehøret til håndtagsklassen (let, medium eller tung). I vores egen produktion ser vi, at et uoverensstemmende sæt næsten altid er årsagen til, at en butik rapporterer, at dens fakkel "ikke bliver varm nok."
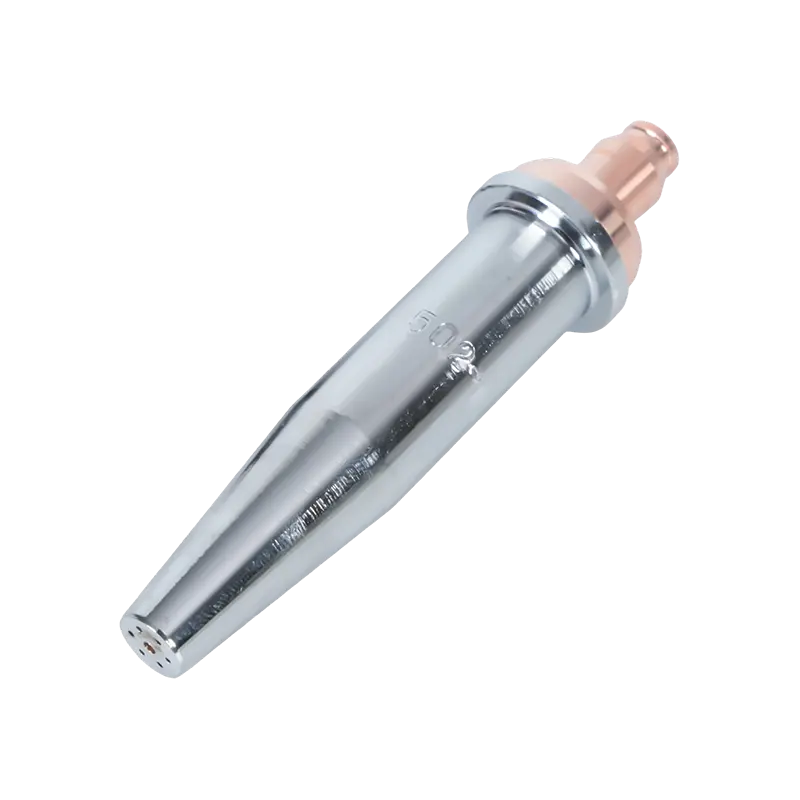
Acetylenspidser produceres i mange nummererede serier, der passer til forskellige brændermærker og regionale standarder. Hvis du opretter en station, er det værd at læse valg og vedligeholdelsesvejledning til skærebrænderspidser og dyser så du bestiller den rigtige sædestørrelse og gasboring første gang.
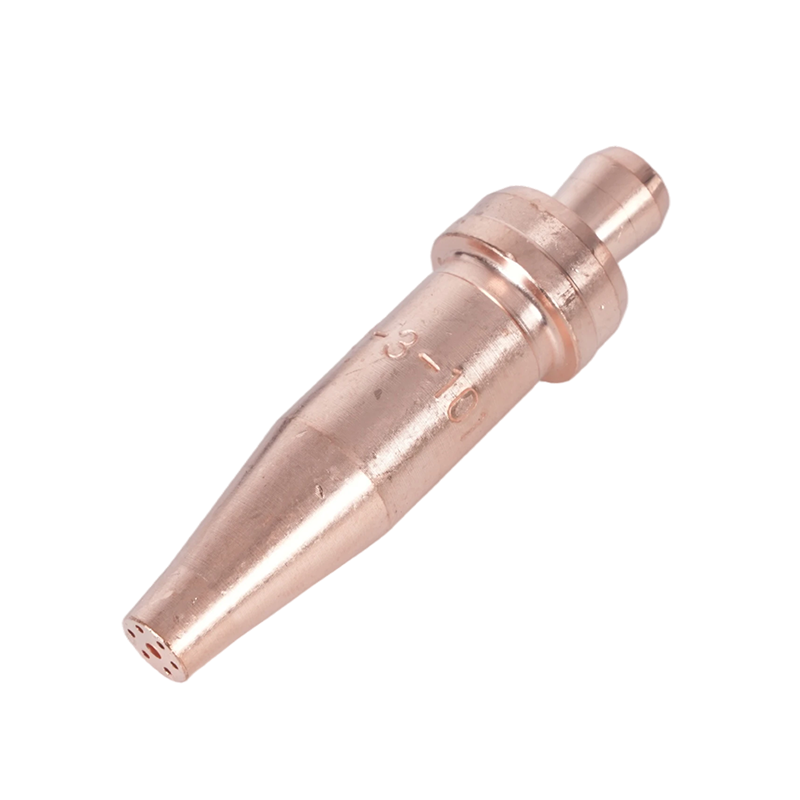
 1-101 serie acetylen skærebrænderspidser Disse standardiserede 76 mm acetylenspidser passer til flere lommelygtemodeller og håndterer stål fra 5 til 200 mm, hvilket gør dem til et praktisk valg, når du skal vælge den rigtige spidsstørrelse til din station. Se produkt →
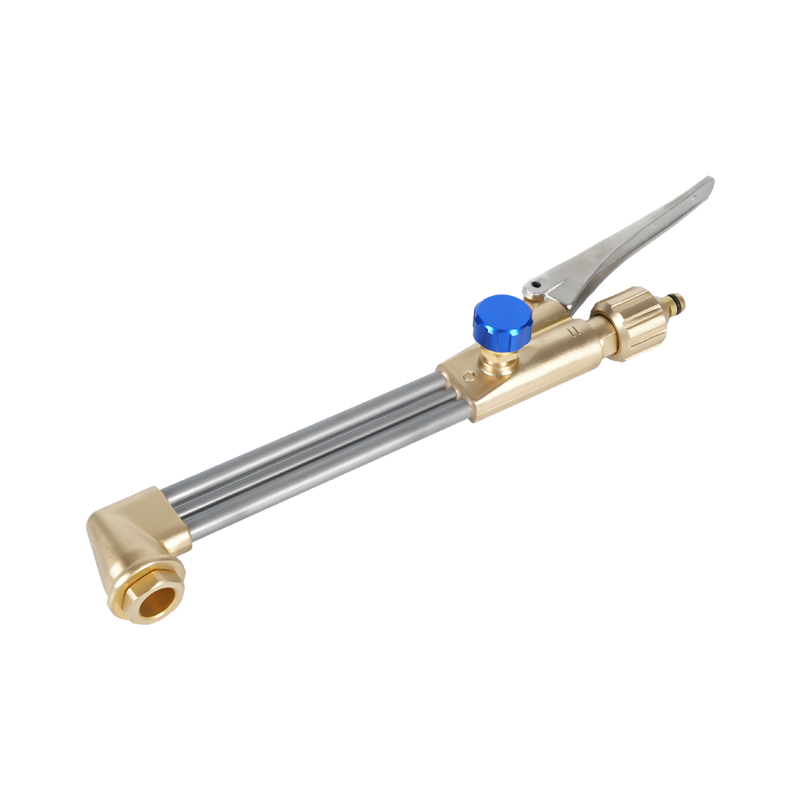
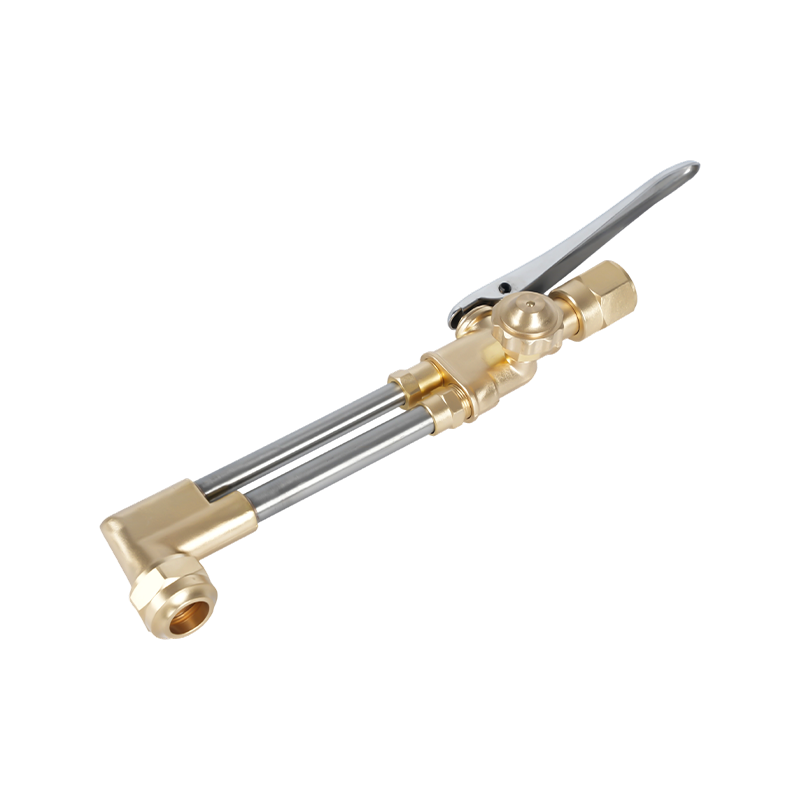
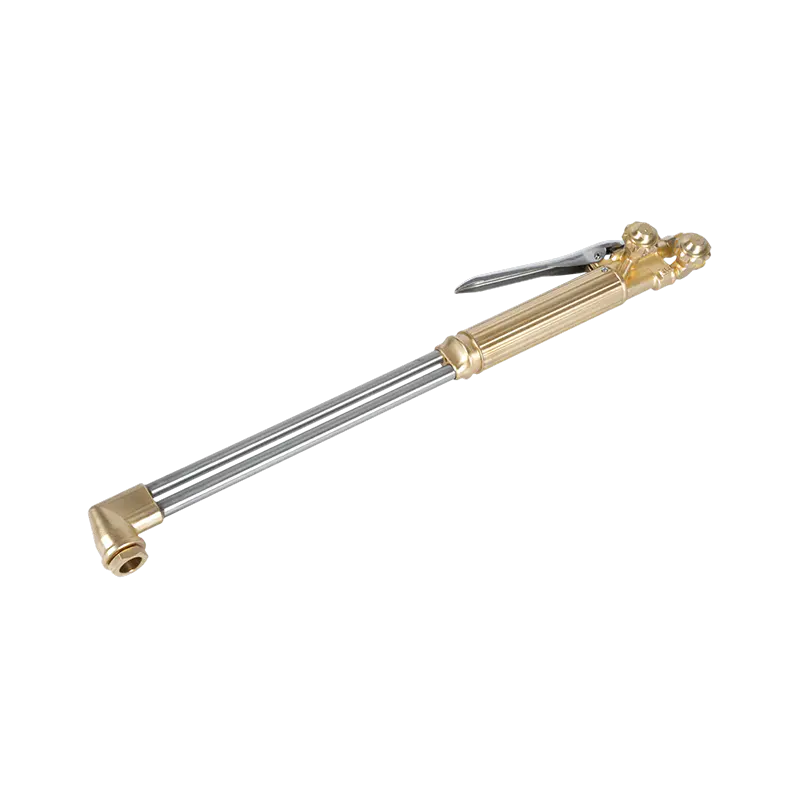
På brændersiden er en kraftig skærebrænder det rigtige grundlag for den daglige stålskæring: den holder redskabet fast, giver en jævn gasstrøm og håndterer tykkere plade med kortere forvarmningstider. For brugere, der arbejder med både oxy-acetylen og propan, er en lommelygte designet til at skifte mellem de to gasser praktisk, forudsat at fastgørelsen og spidserne skiftes sammen.
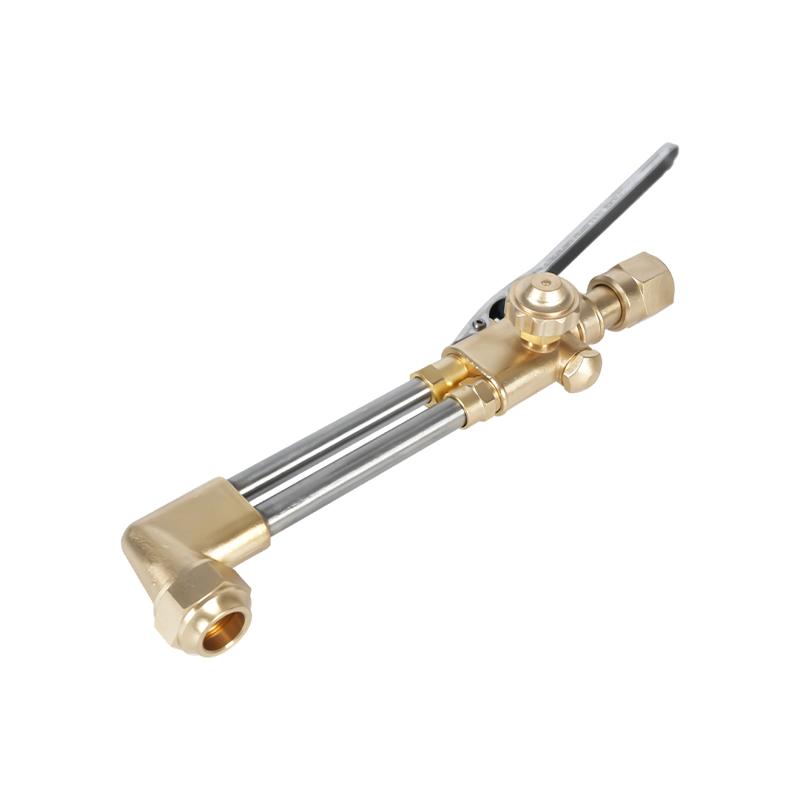
 A217 Heavy Duty Oxy Acetylen Propan skærebrændersæt Dette kraftige sæt parrer A212-tilbehøret med A211-håndtaget og tilbyder jævn gasstrømskontrol til skæring, lodning eller opvarmning. Den passer til brugere, der har brug for en robust, alsidig lommelygte. Se produkt →
Tjek også den regionale stil, før du køber komponenter: amerikansk stil, australsk stil, britisk stil og japansk stil fakler og spidser er ikke udskiftelige. Køb fra en producent, der dækker din lokale standard, så udskiftningsspidser forbliver tilgængelige i brænderens levetid.
Arbejder sikkert ved disse temperaturer
Ved 3.300°C er den reelle risiko ikke selve flammen, men alt omkring den. Tilbagestrømning af flammen ind i slangen eller mixeren skaber et tilbageslag, som kan sprænge en linje eller beskadige brænderen på millisekunder. Standardbeskyttelsen er en tilbageslagsdæmper monteret ved brænderen og ved regulatoren, plus en kontraventil, hvor reglerne kræver en.
 B288 Series Oxy Acetylen Flashback Arrestor Denne afleder er designet til at forhindre tilbageslag og omvendt gasstrøm og tilføjer væsentlig beskyttelse til din lommelygte og regulator. Det hjælper med at holde gasledninger sikre under skærearbejde ved høj temperatur. Se produkt →
- Acetylen tryk — Indstil aldrig acetylenregulatoren over 15 psi (ca. 1,0 bar); acetylen bliver ustabilt og kan nedbrydes ved højere tryk.
- Cylinderhåndtering — hold acetylencylindre oprejst, fastgør dem og opbevar dem væk fra varmekilder.
- Fittings og slanger — hold iltfittings fri for olie og fedt, og inspicér slanger for revner før hvert tungt arbejde.
- Ventilation og PPE — arbejd i et ventileret rum og brug svejsehandsker og skyggefulde øjenværn, der passer til gasarbejde.
Intet af dette er valgfrit ved disse temperaturer. En tilbageslagsafleder koster lidt sammenlignet med den ledning, den beskytter, og den samme logik gælder for en korrekt rengjort spids: hver komponent i gasbanen er en del af værktøjets ydeevne.
Hvis du opretter en station og vil have ét pålideligt svar: Den neutrale oxy-acetylenflamme når omkring 3.100–3.300 °C (5.600–6.000 °F) ved den indvendige kegle, og arbejdstemperaturen afhænger af spidsens størrelse, spidsens tilstand og hvor tæt du holder flammen på metallet. Brændstoffet er ikke den begrænsende faktor; matchningen af lommelygte, spids, tryk og sikkerhedsudstyr er.
Hvis du køber brænderlegemer, skærer tilbehør eller udskiftningsspidser, kontakt vores team med den pladetykkelse, brændstofgas og regionale standard, du arbejder efter, og du kan få komponenter tilpasset den flammetemperatur, dit job faktisk har brug for.