Tænd en korrekt justeret oxy-acetylenbrænder, og spidsen af den indre kegle sidder et sted mellem 5.600°F og 6.300°F (3.100–3.480°C). Det gør acetylen, når det brændes med ren oxygen, til den varmeste af de almindelige brændstofgasser, der bruges i håndholdt svejse- og skæreudstyr. Disse tal er ikke bare trivialiteter. De fortæller dig, hvilke metaller brænderen kan svejse, hvor hurtigt den kan skære en plade, og hvorfor tilbageslagsbeskyttelse hører til i gasledningen.
Hvor den varmeste temperatur faktisk er
Flammen fra en oxy-acetylen fakkel er ikke en ensartet varmekugle. Den har en skarp indre kegle, hvor acetylen og ilt blandes og reagerer først, og en større ydre kappe, der er køligere. Temperaturen ved spidsen af den indre kegle er den figur, folk citerer, når de siger, at en acetylenbrænder bliver omkring 5.600°F. Den koncentrerede zone er, hvor du placerer arbejdet, når du ønsker maksimal varmetilførsel.
Tre almindelige flammeindstillinger giver lidt forskellige temperaturer:
- Neutral flamme (omtrent lige ilt og acetylen): omkring 5.600°F (3.100°C). Bedst til de fleste svejsninger og lodning, fordi det hverken tilfører kulstof eller overskydende ilt til svejsebassinet.
- Karburerende flamme (overskydende acetylen): omkring 5.000–5.400 °F. Efterlader en kulstofrig zone, nyttig til hårdbelægning, men ikke til rene stålsvejsninger.
- Oxiderende flamme (overskydende ilt): kan nå den øvre del af området, op til omkring 6.300°F. Det brænder varmere, men tilføjer ilt; det bruges hovedsageligt til messing- og bronzearbejde og nogle skæreoperationer.
Ren acetylen, der brænder i luft, uden iltcylinderen, når kun omkring 4.000°F (2.200°C). Ilttilførslen er det, der presser flammen forbi 5.000°F, hvorfor en fuld oxy-acetylen rig er standarden for seriøs skæring og svejsning.
Hvordan acetylen sammenlignes med andre brændstofgasser
Acetylen er ikke det eneste brændstof, du kan putte i en lommelygte, men det producerer den højeste flammetemperatur på en neutral indstilling. Hvis du vejer acetylen mod et billigere brændstof som propan eller propylen, forklarer temperaturgabet det meste af ydelsesforskellen.
| Brændstof gas | Oxy-brændstof flammetemperatur (ca.) | Typisk brug |
|---|---|---|
| Acetylen | 5.600–6.300 °F (3.100–3.480 °C) | Skæring, svejsning, lodning, opvarmning |
| Propan | ~4.100°F (2.250°C) | Skæring, opvarmning, lodning |
| Propylen | ~5.200°F (2.870°C) | Skæring, opvarmning |
| MAPP gas | ~5.300°F (2.930°C) | Lodning, lodning, let skæring |
| Luft-acetylen | ~4.000°F (2.200°C) | Let lodning, lodning, VVS-arbejde |
Propan sidder omkring 1.500 ° F under acetylen, når begge er brændt med ilt. Du kan stadig skære pladestål med propan, men forvarmningen tager længere tid, skærehastigheden falder, og du har brug for propanspecifikke spidser. Acetylen giver også en mere koncentreret varmezone, hvorfor montører bliver ved med at vende tilbage til det, når svejsekvalitet og hastighed betyder noget.
Hvad disse temperaturer betyder for metallet
Flammetemperaturen sætter loftet; hvad der rent faktisk sker afhænger af, hvor meget af den varme der når arbejdsemnet. Her er omtrentlige smeltepunkter sammenlignet med, hvad faklen kan levere:
| Materiale | Smeltepunkt (ca.) | Oxy-acetylen resultat |
|---|---|---|
| Aluminium | ~1.220°F (660°C) | Smelter let; brænder brugt til lodning og tyndt arbejde |
| Messing / bronze | ~1.700–1.900°F | Smelter; almindeligvis loddet med en oxiderende flamme |
| Kobber | ~1.980°F (1.084°C) | Smelter; brænder brugt til lodning og opvarmning |
| Støbejern | ~2.200°F (1.200°C) | Smelter; kan svejses med støbejernsstænger |
| Kulstofstål | ~2.500–2.800°F (1.370–1.540°C) | Svejser og skærer let |
| Wolfram | ~6.170°F (3.410°C) | Kan ikke smeltes med en håndlygte |
Tabellen besvarer også et spørgsmål, der ofte dukker op: Hvis flammen når 6.300°F, og wolfram smelter ved omkring 6.170°F, hvorfor kan en lommelygte så ikke smelte wolfram? Fordi emnet aldrig ser flammens højeste temperatur. Den varme indre kegle er lille, og varme tabes kontinuerligt til den omgivende luft, brænderens krop og ledning gennem selve metallet. Før en 6.000°F flamme over en blok af wolfram, og overfladen bliver meget varm, men den kan ikke akkumulere nok energi til at nå sit smeltepunkt, før varmen forsvinder.
For at skære stål behøver du ikke at smelte hele pladen. Brænderen forvarmer stålet til omkring 1.600–1.800 °F, indtil det lyser lyserødt, hvorefter ilthåndtaget sprænger ren ilt på stedet. Stålet brænder i betydningen hurtig oxidation, og det smeltede oxid blæser ud af skæret. Derfor har en skærebrænder en separat iltblæsning, og derfor har skærespidsens design lige så stor betydning som flammetemperaturen.
Faktorer fra den virkelige verden, der ændrer den varme, du leverer
To identiske brændere kan opføre sig meget forskelligt baseret på forbrugsstoffer og gasindstillinger. Hvis skærespidsen har den forkerte størrelse, sædet har et hak, eller trykket er slukket, kan flammen se normal ud, mens emnet aldrig bliver varmt nok.
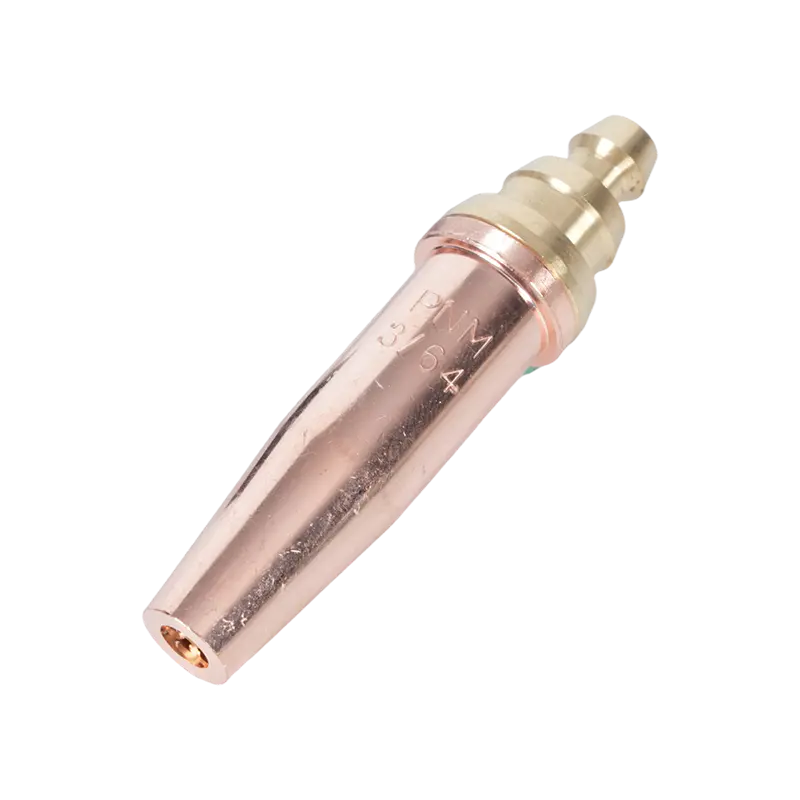
- Spids størrelse og stand. En spids størrelse til tyk plade har større porte og leverer mere varme. En slidt eller snavset spids forvrænger flammen og bremser snittet.
- Gastryk. For lavt og flammen springer eller løber tilbage; for højt, og det løfter sig af spidsen. Begge forhold reducerer den varme, der faktisk overføres til metallet.
- Afstand fra arbejdet. Den varmeste zone sidder omkring 1/8 til 1/4 tomme forbi den indre keglespids. Holder du lommelygten længere væk, falder temperaturen overraskende hurtigt.
- Emnemasse. En tung støbning trækker varmen væk hurtigere end tynd plade. Du kompenserer med en større spids eller en længere forvarmning.
- Ilt renhed. Ilt skal være mindst 99,5 %. Forurenet gas sænker flammetemperaturen og efterlader en ru skærekant.
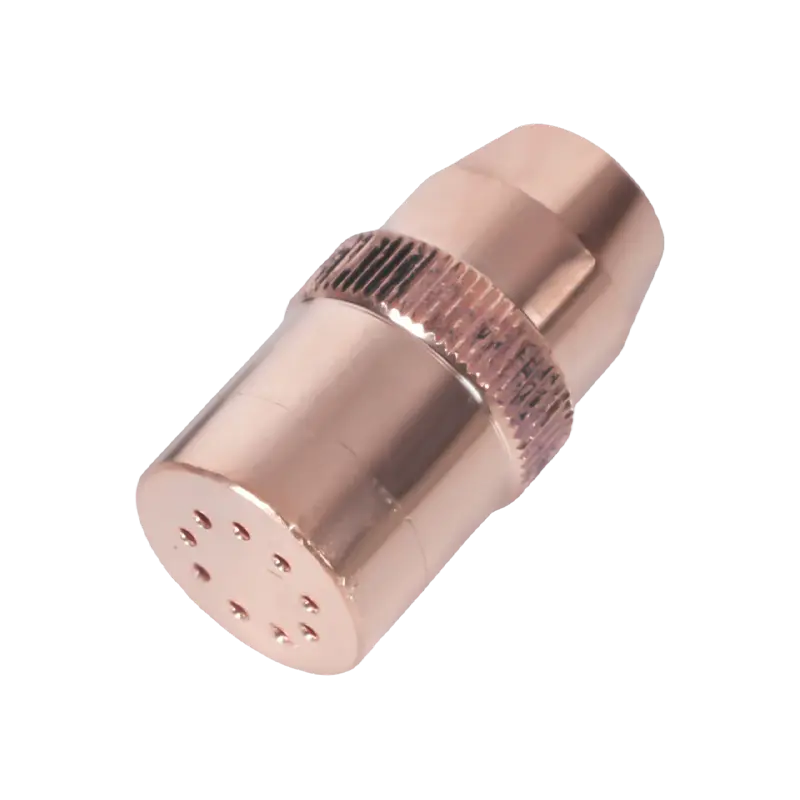
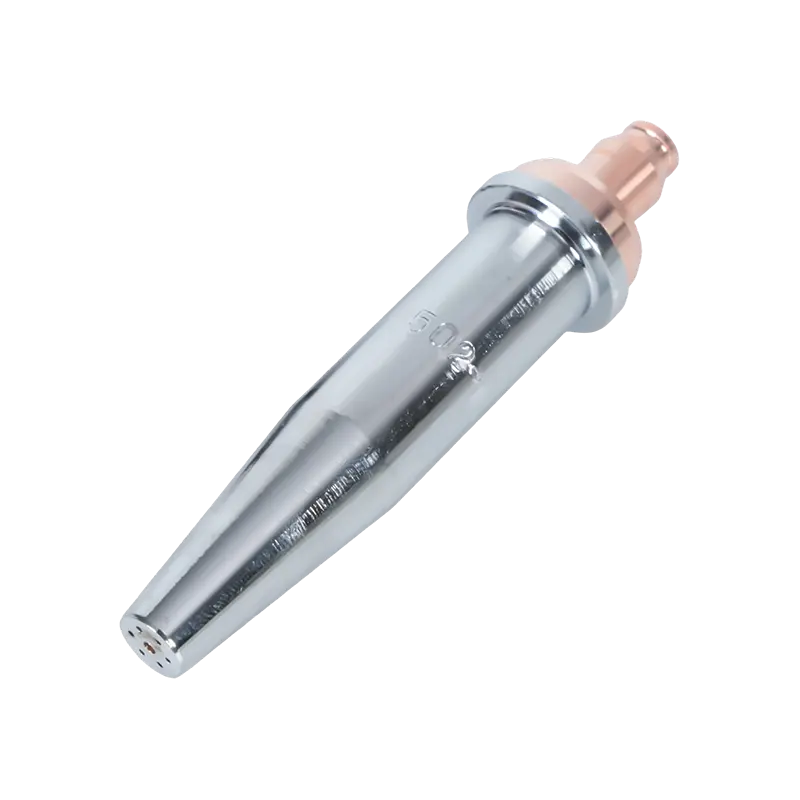
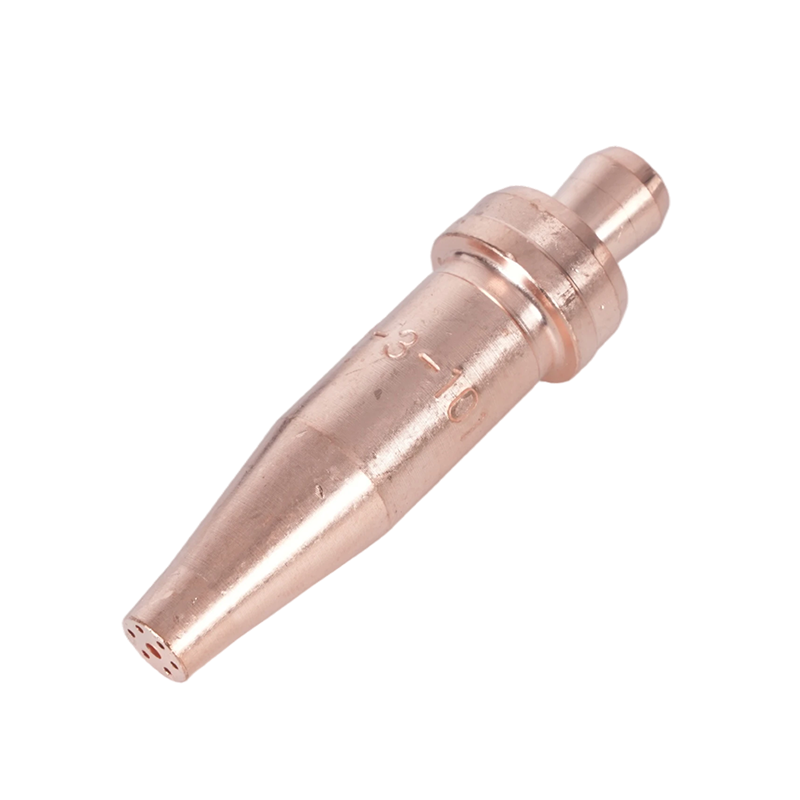
Disse variabler er grunden til, at butikker har en række spidsstørrelser i skuffen. Til et kraftigt snit på rent stål leverer en passende amerikansk standard acetylenspids, såsom 6290-serien, forvarmningen og skærestrålerne, som jobbet har brug for.
 6290 Series Acetylen Skærespidsdyse til amerikansk-stil brændere Denne acetylenspids dækker skæretykkelser fra 1 mm til 300 mm og passer til A735 og A623 brændere, hvilket gør den til et alsidigt valg for butikker, der har brug for én dyse til varieret stålværk. Se produkt →
At vælge en lommelygte, der holder flammen konsistent
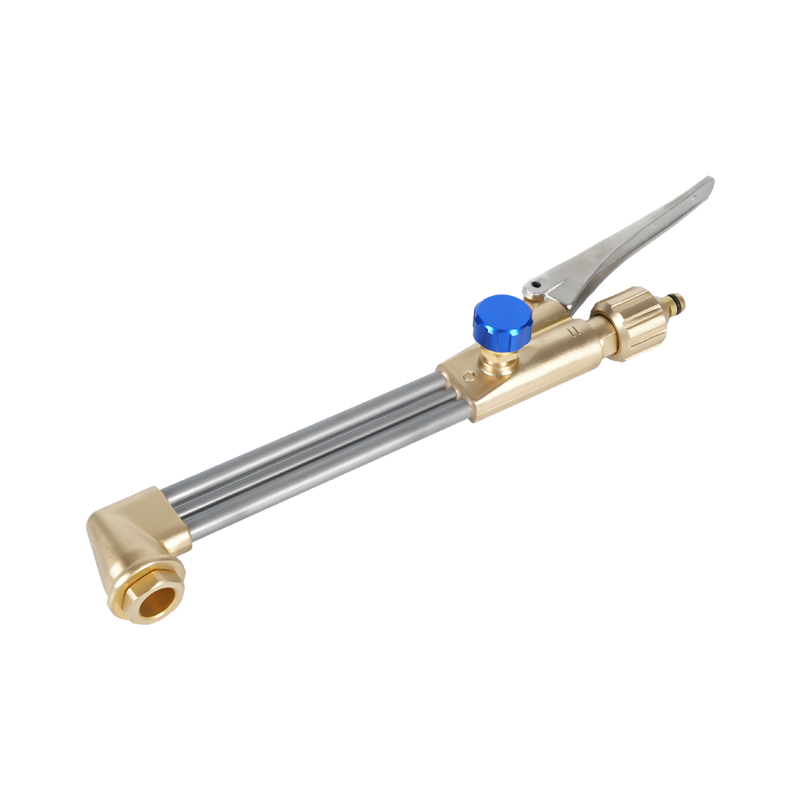
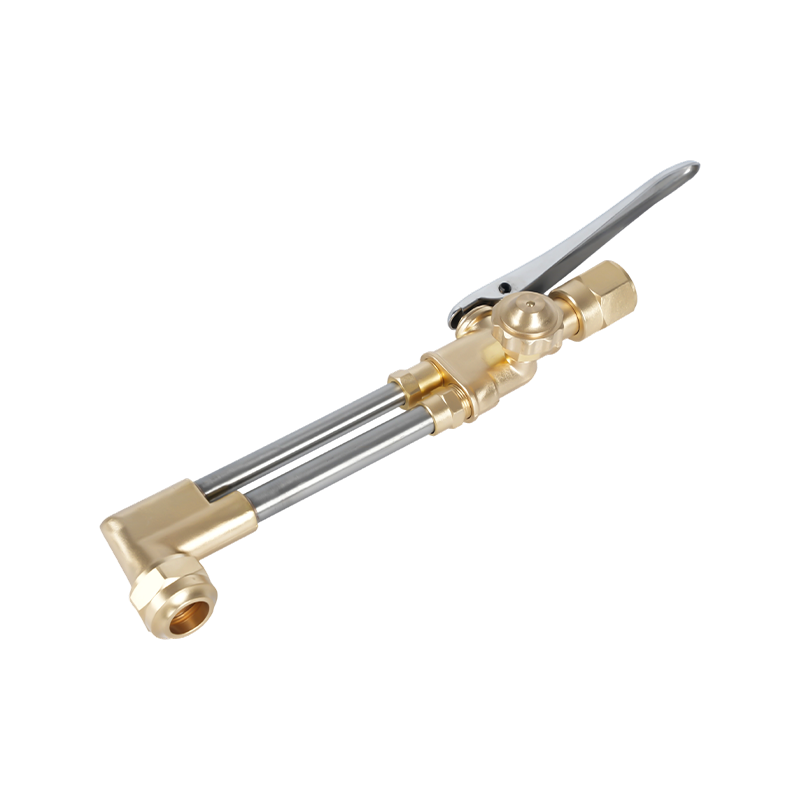
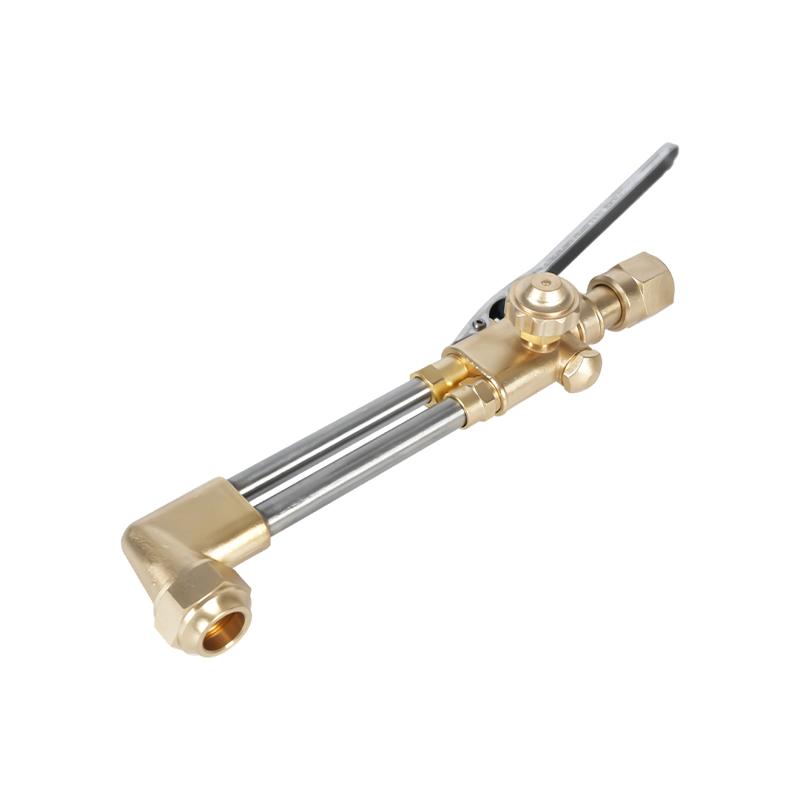
Brænderens krop og håndtag er ansvarlige for at blande gasserne i det rigtige forhold og holde flammen stabil. En velbygget håndbrænder forsegler ventilerne ordentligt, holder spidsen fast og bliver ved med at levere de samme flammeegenskaber i årevis. Til håndholdt skæring, reparationer og vedligeholdelsesarbejde giver en kraftig oxy-acetylen håndbrænder i B400-klassen dig en behagelig håndtagslængde og den gasstrøm, de fleste butikker har brug for.
 B400 Heavy-Duty håndholdt oxy-acetylen skærebrænder Et smedet messinghoved og dobbeltrørsdesign understøtter skæring af op til 300 mm tykt stål, med udskiftelige acetylen- og propandyser til fleksibel, tung brug. Se produkt →
Uanset hvilken lommelygte du vælger, skal du sørge for, at forbrugsstofferne passer til jobbet. Et skæreudstyr og en håndbrænder kan acceptere den samme spidsfamilie, men deres indre gaspassager er forskellige, så brug producentens spidstabel. Det samme princip for valg af spids og pleje er beskrevet mere detaljeret i valg og vedligeholdelse af skærebrænderspidser .
Varme- og tilbageslagssikkerhed
Temperaturer i området 6.000°F skærer ikke kun stål. De antænder alt brændbart i nærheden, og de gør flashback til en reel risiko. Flashback opstår, når flammen forsvinder tilbage i spidsen og bliver ved med at brænde inde i brænderens krop eller slange, hvilket kan ødelægge udstyr og skade operatøren på få sekunder. Den mest direkte beskyttelse er en tilbageslagsdæmper, der er installeret mellem brænderen og regulatoren. Til oxy-acetylen arbejde stopper en kvalitetsmodel som B288-serien det omvendte flow og slukker flammen, før den rejser op ad linjen.
 B288 Series Oxy-Acetylen Flashback Arrestor Installeret mellem brænderen og regulatoren forhindrer denne afleder flammevandring og omvendt gasstrøm, hvilket giver væsentlig sikkerhed for oxy-acetylenskæring og svejseoperationer. Se produkt →
Behandl hver cylinder som en højtrykskilde: Åbn acetylenventilen omkring tre fjerdedele af en omgang, tøm slangerne før tænding, og brug aldrig olie eller fedt i nærheden af iltfittings. Hvis en fakkel giver bagslag gentagne gange, skal du lukke alt ned og inspicere spidsen, sædet og slangerne, før du tænder igen. Følg standard skærebrænderens sikkerhedsforanstaltninger trin for trin, og hold en ildslukker inden for rækkevidde.
En acetylenbrænder bliver varm nok, omkring 5.600–6.300 °F, når den kombineres med ilt, til at svejse de fleste almindelige metaller, skære stålplader og håndtere slaglodning og opvarmningsarbejde, som elektrisk værktøj ikke let kan matche. Den virkelige færdighed er at konvertere denne flammetemperatur til nyttig varme ved arbejdsemnet: den rigtige spids, de korrekte gasindstillinger og en brænder og sikkerhedslinje, du kan stole på, støttet af en producent, der bygger svejse- og skæreudstyr in-house.