Spørg enhver producent, hvor varm en oxy-fuel skærebrænder bliver, og du vil høre forskellige svar afhængigt af, om de taler om flammen, stålet eller selve snittet. Det direkte svar er, at en oxygen-acetylenflamme når omkring 3.160 °C (5.720 °F) ved den indvendige kegle, mens en oxygen-propanflamme topper omkring 2.828 °C (5.120 °F). Det praktiske svar er mere nyttigt: den temperatur, der faktisk giver et rent snit, er lavere, fordi oxy-fuel skæring drives af en oxygen-stål-reaktion, ikke af flammen, der smelter materialet.
Flammetemperatur ved brændstofgas
Temperaturværdierne nedenfor antager en neutral flamme, tørre gasser og en lommelygte i god stand. De er referencepunkter, ikke garanterede værdier for hver dyse på hvert håndtag.
| Brændstof gas | Max flammetemperatur i ilt | Typisk brug |
|---|---|---|
| Acetylen | ca. 3.160°C (5.720°F) | Skæring, svejsning, lodning; koncentreret varme |
| Propan | ca. 2.828°C (5.120°F) | Skæring, opvarmning, tørklæde; større forvarmning |
| Propylen | ca. 2.850°C (5.160°F) | Skæring, lodning; god balance |
| MAPP gas | ca. 2.900°C (5.250°F) | Lodning, skæring, lodning |
| Naturgas | ca. 2.770°C (5.020°F) | Planteskæring i høj volumen |
Acetylen holder stadig toppositionen for koncentreret varmeafgivelse. Propan producerer en bredere flamme, som kan forvarme et bredere område, men sænker spidstemperaturen. Derfor har mange butikker begge dele: Acetylen til finskæring og svejsning, propan til kraftig forvarmning og generel produktionsskæring.
Aflæsning af den indre kegle
Den indre kegle af en neutral oxy-acetylenflamme er den varmeste region. Når du justerer brænderen fra en karburerende flamme til en neutral flamme, bliver den indre kegle skarpt defineret, og temperaturen stiger tæt på maksimum. En blød, pjaltet kegle betyder, at blandingen ikke er korrekt, og den effektive skæretemperatur falder, selvom gastrykket ikke har ændret sig.
Acetylen versus propan i praksis
Tabellen forklarer, hvorfor acetylen bruges, når der er behov for en koncentreret varmekilde. Propan koster mindre og giver en blødere, større flamme. Til skæring af stålplade kan begge gasser fungere, men spidsdesignet skal passe til gassen. En spids størrelse til acetylen vil ikke producere den rigtige flammestruktur med propan og omvendt.
Hvorfor skæretemperaturen ikke er flammetemperaturen
Oxy-brændstofskæring smelter ikke stålet væk. Den bruger forvarmningsflammen til at bringe stål med lavt kulstofindhold op på dets antændelsestemperatur og leder derefter en højtryksiltstrøm ind i den opvarmede zone. Jernet oxiderer hurtigt og frigiver varme, der opretholder skærevirkningen under overfladen.
Forvarm og skære iltstrømmen
For stål med lavt kulstofindhold behøver forvarmningen kun at bringe en lille zone til omkring 870°C til 930°C (1.600°F til 1.700°F). Når først skæreilten flyder, leverer oxidationsreaktionen det meste af den varme, der holder skæret i bevægelse. Dette er grunden til, at en skærebrænder kan skære gennem tyk plade, selvom flammen alene ikke kan smelte den samme plade hurtigt.
Hvorfor en varmere flamme ikke altid er et hurtigere snit
En flamme, der er for varm, kan smelte den øverste kant, før iltstrømmen kan etablere et rent skær. Resultatet er en afrundet overkant, tung slagge og langsommere rejsehastighed. Den korrekte fremgangsmåde er at indstille en neutral flamme, bruge den rigtige spidsstørrelse til pladetykkelsen og bevæge sig med en hastighed, der holder skæreilten foran smeltelinjen.
Ilt renhed sætter loftet
Til oxyfuel-skæring er iltrenhed en del af temperaturligningen. Industriel skæreilt er normalt 99,5 % eller bedre. Hvis renheden falder, sænkes oxidationsreaktionen, snittet bliver ujævnt, og snittet kræver mere forvarmning. En lommelygte kan vise en korrekt flammetemperatur, men stadig skære dårligt, når iltforsyningen er forurenet.
Dette forklarer også, hvorfor oxyfuel-skæring fungerer godt på stål med lavt kulstofindhold, men ikke på rustfrit stål eller aluminium. Disse metaller danner oxider, der ikke opretholder den samme reaktion, så en højere flammetemperatur gør dem ikke nemmere at skære.
Praktisk valg af lommelygte og spids
Temperaturtal betyder mest, når de er tilsluttet udstyret. Brændstofgassen sætter varmeloftet, men brænderspidsen styrer, hvor denne varme leveres, og hvor stabil flammen forbliver under skæreforhold.
Spidsstørrelse og flammeform
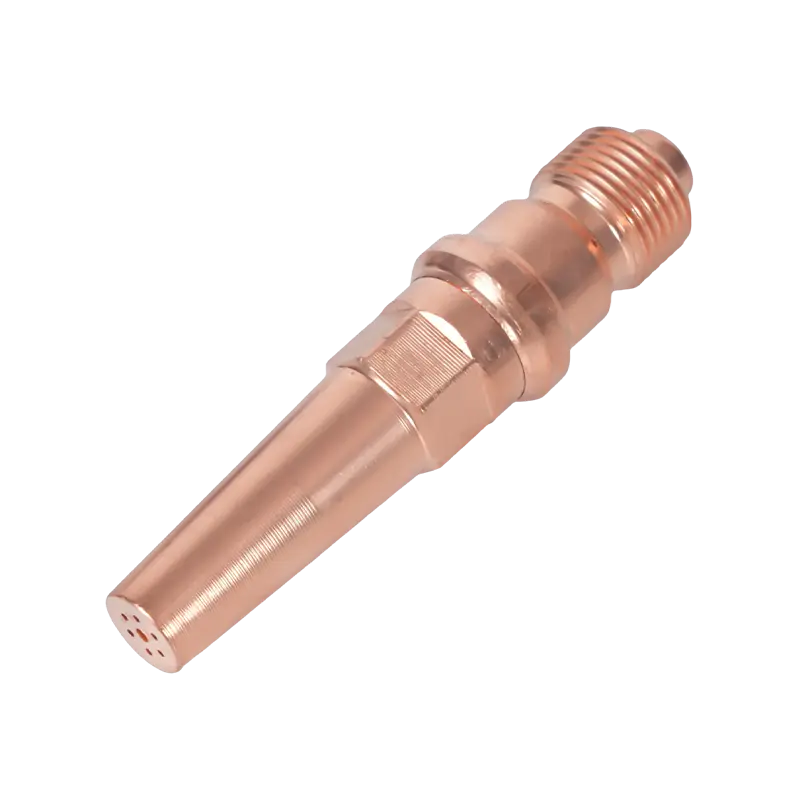
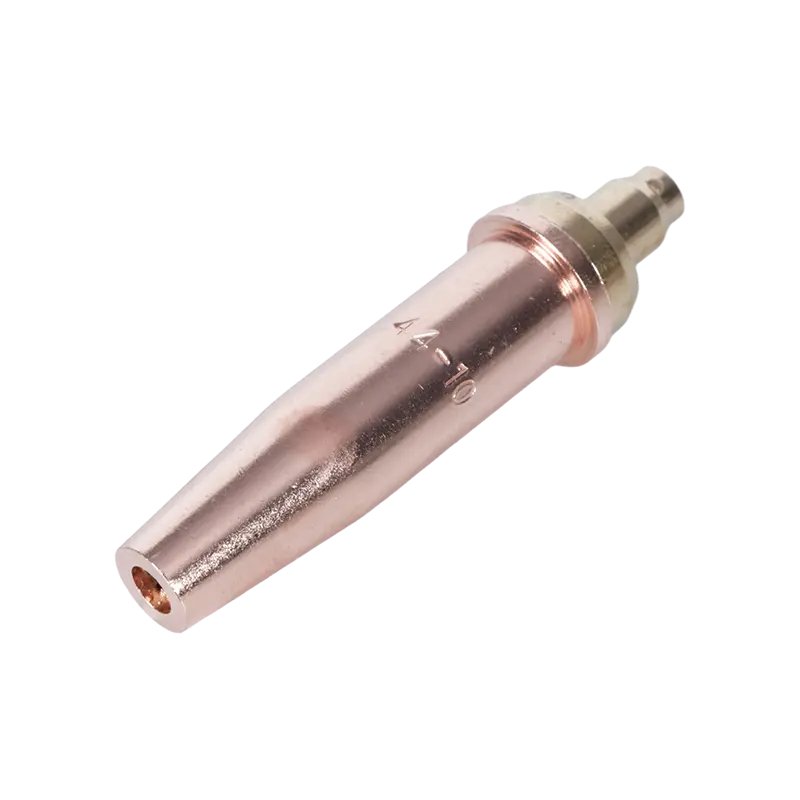
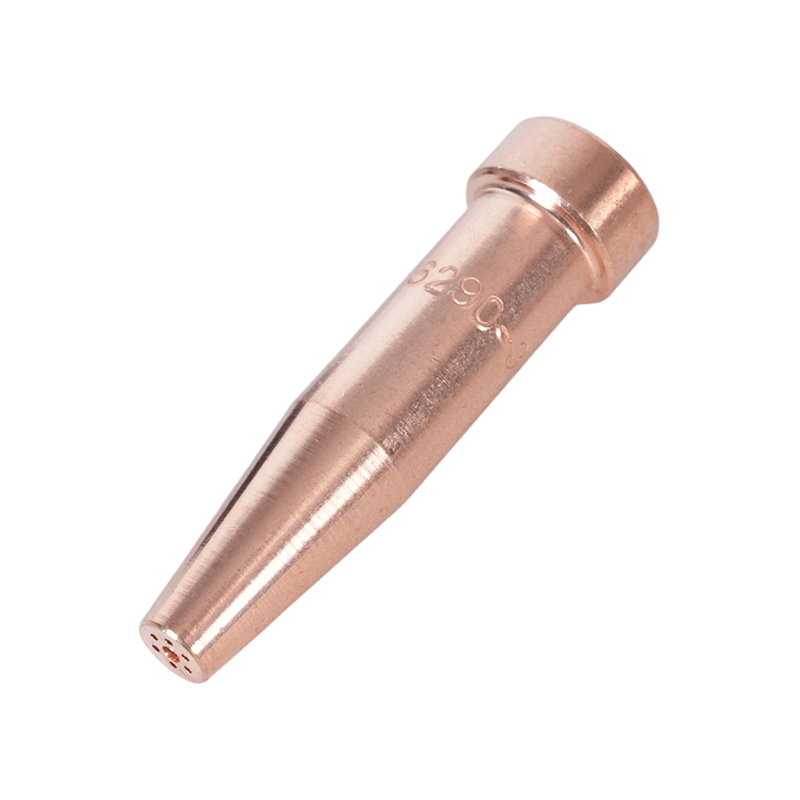
Valg af tip er det første sted, operatører føler forskelle i temperaturkontrol. Hvis spidsen er for lille, mangler forvarmningsflammen den varmetilførsel, der er nødvendig for at holde antændelsestemperaturen foran snittet. Hvis den er for stor, overophedes flammen overkanten og udvider snittet. For fakler i amerikansk stil er et pålideligt udgangspunkt et spids, der er tilpasset både fakkelhåndtaget og brændstofgassen, som f.eks. 6290-serien acetylen skærespidser til amerikansk-stil brændere . Disse spidser bevarer den indre keglestabilitet, der holder skæretemperaturen koncentreret, hvor den hører hjemme.
 6290 Series Acetylen skærespidsdyse til amerikansk skærebrænder Suppli WELDMAN er den bedste kinesiske 6290-serie acetylen-skærespidsdyse til leverandør og virksomhed i amerikansk stil skærebrænder, engros 6290-serien... Se produkt →
Brænderhus og driftsklassificering
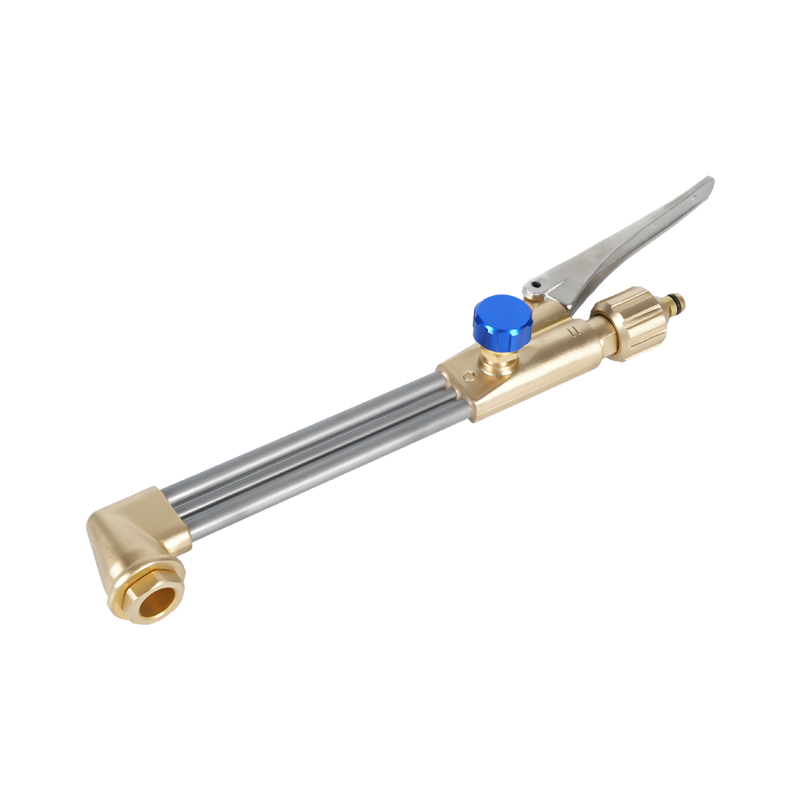
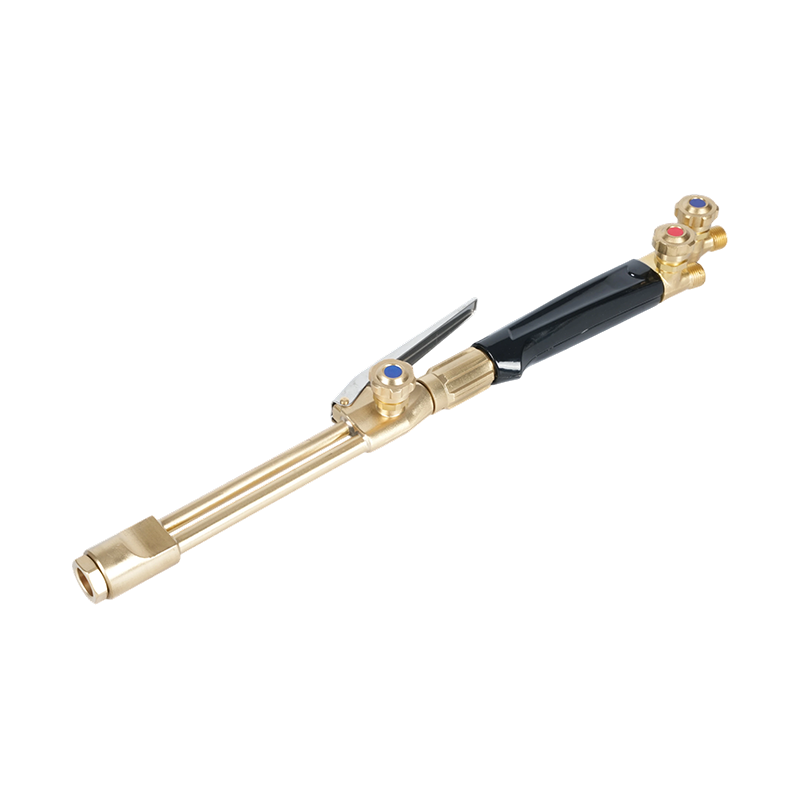
Brænderens krop ændrer også, hvordan denne temperatur føles i operatørens hænder. En letvægtsbrænder kan være behagelig til korte job, men til længerevarende skæring på plade holder et kraftigt design den samme spidsvinkel med mindre operatørtræthed og forbliver køligere i nærheden af ventilerne. A kraftig håndholdt oxy-acetylen skærebrænder med korrekt afstemte rør er nemmere at kontrollere, hvilket igen giver en mere ensartet skæretemperatur i hele pladens længde.
 B400 Heavy-Duty Håndholdt Oxygen Acetylen Skærebrænder Leverandører, Engros Com WELDMAN er den bedste Kina B400 Heavy-Duty Håndholdt Oxygen Acetylen Cutting Torch Leverandør og Virksomhed, Engros B400 Heavy-Duty Håndholdt Oxy... Se produkt →
Gasforsyning og regulatoropsætning
Regulatoren er en del af temperaturkæden. En regulator, der driver eller kryber, ændrer gashastigheden og flammeformen, selvom spidsen forbliver den samme. Start med de tryk, der er angivet for spidsstørrelsen, sæt en neutral flamme, og finjuster derefter, indtil den indre kegle er sprød. For den fulde rækkefølge af kontroller, start med vores skærebrænderspids valg, opsætning og vedligeholdelsesvejledning , som dækker dysestørrelser, siddeflader og almindelige opsætningsfejl.
Sikkerhed og gashåndtering
Den samme høje temperatur, der gør skæring med oxyfuel praktisk, kan starte en alvorlig brand på få sekunder. Et par gram olie i en iltfitting, en revnet slange eller en manglende tilbageslagsdæmper kan gøre et normalt snit til en butiksnødsituation.
Tryk, tilbageslagsbeskyttelse og slanger
Høj flammetemperatur er kun sikker, når brændstofgassen ikke kan strømme baglæns ind i iltslangen. Kontraventiler alene stopper ikke et tilbageslag. En ordentlig oxy-acetylen flashback afleder som f.eks B288 serie oxy-acetylen tilbageslagsdæmper stopper reaktionen, før den bevæger sig længere op ad linjen. Operatører skal også inspicere slanger, cylinderfittings og regulatorforbindelser på en regelmæssig tidsplan. Det fulde regelsæt er dækket i vores resumé af sikkerhedsforanstaltninger for iltbrændstofbrænder , men den korte version er: ingen olie, ingen beskadigede slanger, ingen improviserede reparationer.
 B288 Series Oxy Acetylen Flashback Arrestor Suppliers, Wholesale Company - NING WELDMAN er den bedste Kina B288 Series Oxy Acetylene Flashback Arrestor Leverandør og Selskab, Engros B288 Series Oxy Acetylen Flashback Arr... Se produkt →
Sætte skærebrændertemperaturen i gang
Når du vælger en skæreopsætning, skal du bruge temperaturtabellen som udgangspunkt, ikke det endelige svar. Brændstofgassen bestemmer varmeloftet, spidsdesignet styrer, hvor denne varme leveres, og sikkerhedsudstyret afgør, om systemet er brugbart. Hvis du vil matche en lommelygte, håndtag og gaskonfiguration til din pladetykkelse og driftscyklus, kontakt vores ingeniørteam med dine driftsbetingelser.