Stangsvejsning vs. buesvejsning: Rydder op i forvirringen
Denne sammenligning slår folk op, før den overhovedet starter, fordi de to ting, der sammenlignes, faktisk ikke er separate kategorier. Stangsvejsning er en form for buesvejsning — ikke en konkurrerende proces, der sidder ved siden af. "Buesvejsning" er paraplybetegnelsen for enhver proces, der bruger en elektrisk lysbue til at smelte metal, og stick, MIG, TIG og fluxkerne falder alle ind under denne paraply.
Hvad de fleste mennesker mener, når de spørger "stick vs. arc", er virkelig "stick vs. de andre buesvejseprocesser" - normalt MIG eller TIG. Sticks formelle navn er afskærmet metalbuesvejsning (SMAW), nogle gange kaldet manuel metalbuesvejsning uden for USA. Det fik kaldenavnet "buesvejsning" blandt ældre håndværkere, simpelthen fordi det i årtier var den lysbueproces, som alle brugte som standard.
Hvordan Stick Welding (SMAW) faktisk fungerer
En stavsvejser kører strøm gennem en forbrugselektrode - en metalstang belagt med flux - holdt i en klemme. At slå stangen mod emnet skaber en bue, og varmen smelter både basismetallet og selve stangen. Efterhånden som fluxbelægningen brænder af, producerer den en beskyttelsesgas omkring svejsebassinet og efterlader et lag slagger oven på det kølende metal, som begge forhindrer atmosfærisk ilt og nitrogen i at forurene samlingen.
Det slaggelag er afvejningen for, hvor tilgivende processen er. I modsætning til MIG eller TIG, som har brug for en beskyttelsesgas, der føres gennem pistolen og en relativt ren overflade for at fungere godt, kan en stavelektrode brænde lige gennem mølleskala, let rust eller maling og stadig producere en sund svejsning. Omkostningerne er et trin til spåntagning og stålbørstning efter hver passage for at rydde slaggen, før den næste går ned.
Stick kontra andre buesvejsningsprocesser: MIG, TIG, Flux-Core
Når først pinden er korrekt indrammet som én buesvejseproces blandt flere, er den mere brugbare sammenligning, hvordan den står i forhold til de andre på de målinger, der faktisk påvirker et job.
| Faktor | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Udgifter til udstyr | Laveste | Moderat | Højest |
| Udendørs/blæsende brug | Fremragende | Dårlig | Dårlig |
| Overfladeforberedelse er nødvendig | Minimal | Betydende | Betydende |
| Oprydning efter svejsning | Slaggeflisning påkrævet | Minimal | Minimal |
| Bedst på tykt materiale | Ja, over ⅜ tomme | Bedre på tyndt materiale | Bedre på tyndt materiale |
| Læringskurve | Moderat to steep | Det nemmeste | Stejleste |
Sticks største strukturelle fordel er uafhængighed - ingen afskærmningsgasflaske betyder, at ingen gas bliver blæst væk af vinden, og en pindmaskine kan være lille nok til at bære til en arbejdsplads i stedet for at køre til den. MIG bytter den bærbarhed for hastighed og en meget kortere indlæringskurve, hvorfor det dominerer butiksfabrikationsarbejde. TIG bytter hastighed for kontrol og svejsekvalitet, hvilket gør det til et valg, når udseende og præcision betyder mere end produktionshastigheden.
Når stavsvejsning er det rigtige opkald
Stick fortjener sit hold i situationer, hvor de andre processer kæmper. Udendørs konstruktionsarbejde, reparation af gård og ranch, rørledningskonstruktion og feltarbejde generelt favoriserer stick, fordi der ikke er nogen beskyttelsesgas at tabe i en leg. Tykkere konstruktionsstål - plade og bjælke over ⅜ tomme - tåler en stavsvejsning godt, og processen håndterer snavset, rustent eller malet metal, der ville ødelægge en MIG-svejsesøms kvalitet uden omfattende slibning først.
Det vinder også på udstyrets enkelhed. En stavsvejser, en håndfuld elektrodebokse og en jordklemme er et komplet setup, der passer i en lastbil, hvilket betyder noget for alle, der udfører reparationsarbejde væk fra et fast værksted.
Beyond the Arc: What Else a Welding Shop Needs
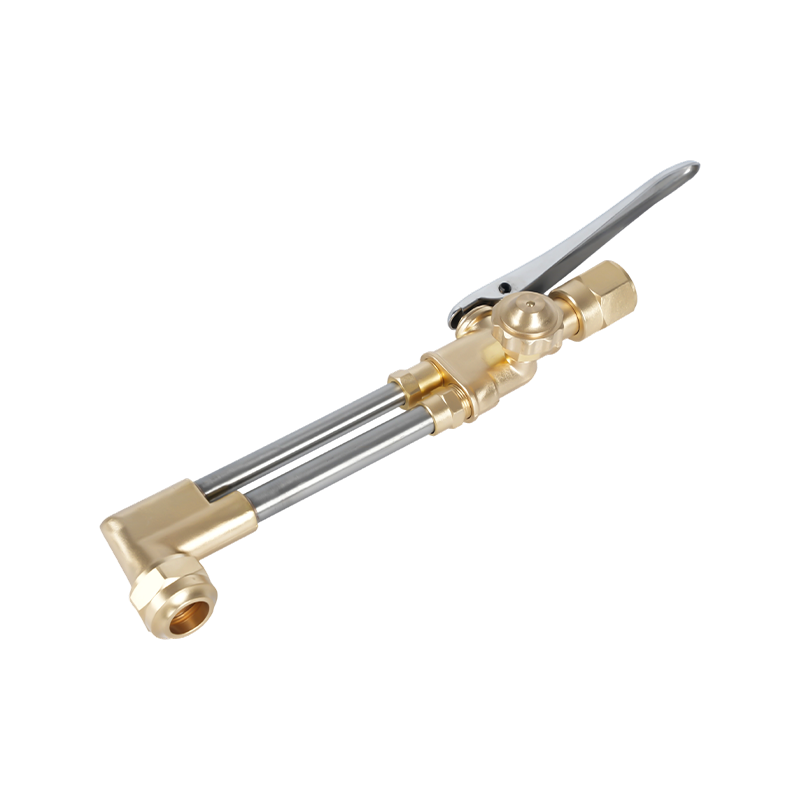
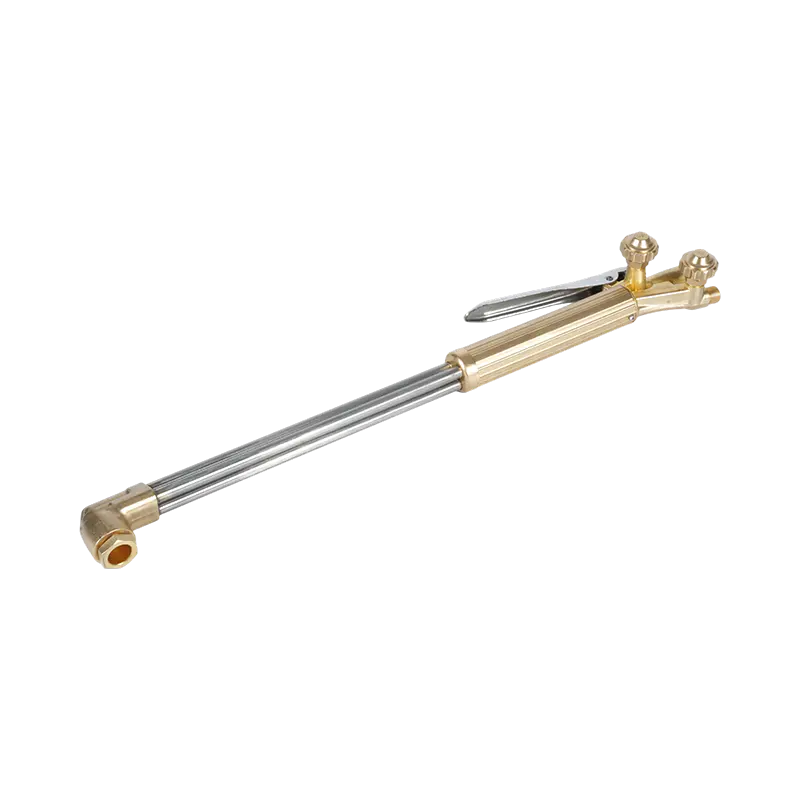
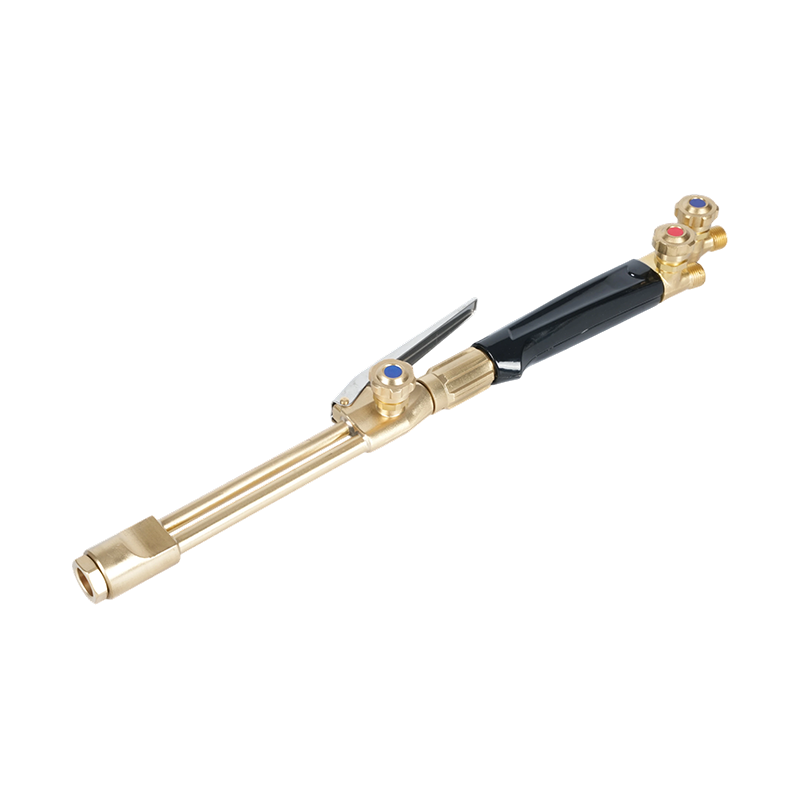
At vælge en lysbueproces er kun en del af arbejdsgangen. De fleste stavsvejseopgaver starter og slutter med trin, der ikke har noget at gøre med selve lysbuen. Stål skal normalt skæres til, før det nogensinde når svejsebordet, hvilket er der håndskærebrændere til klargøring og dimensionering af stål før en svejsning kom ind — oxybrændselsskæring er fortsat standardmåden at skære tyk plade på på stedet uden et plasmabord.
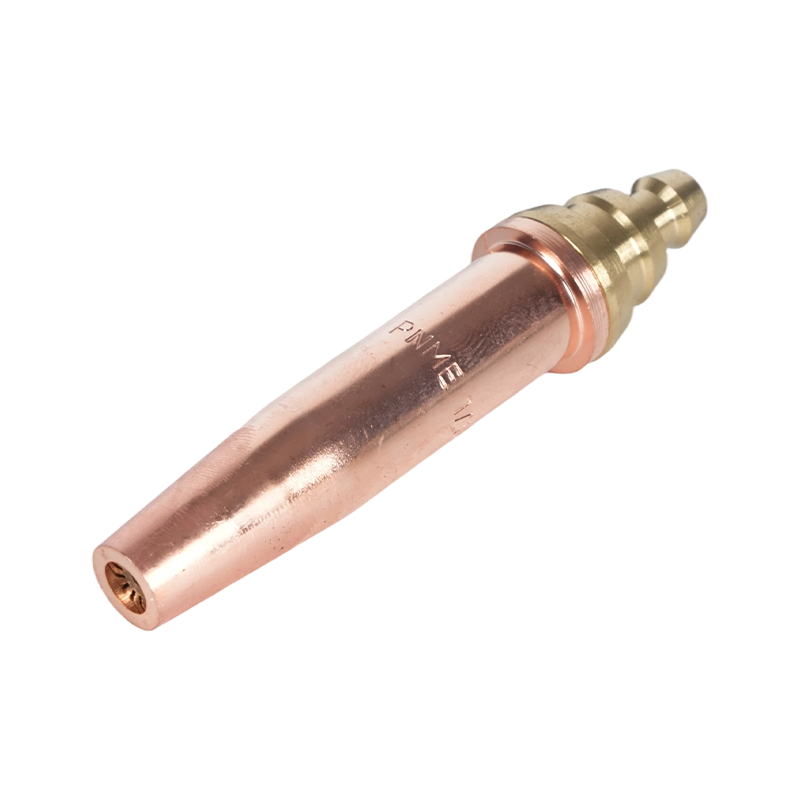
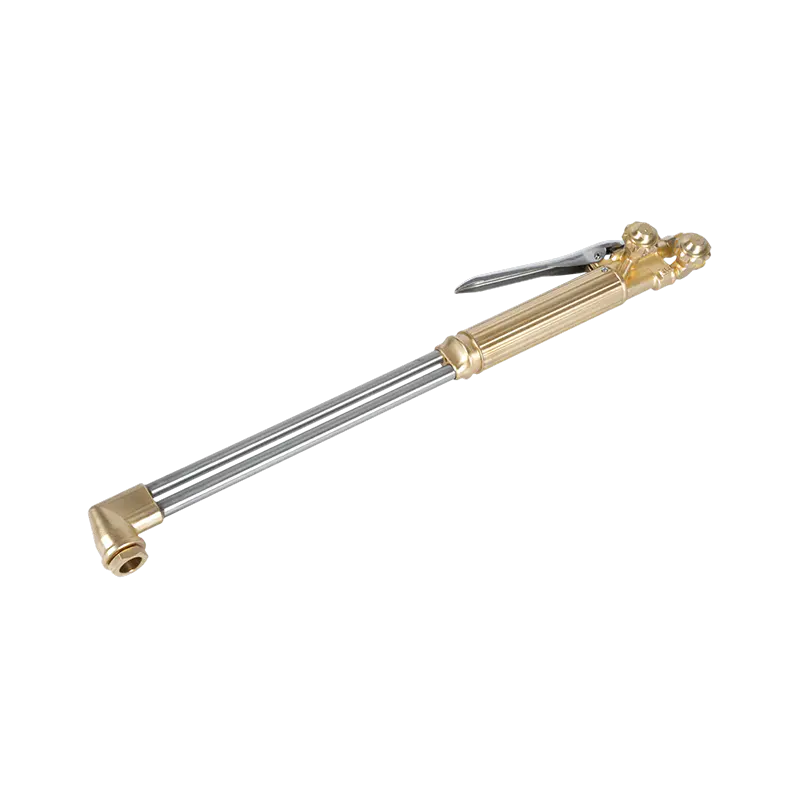
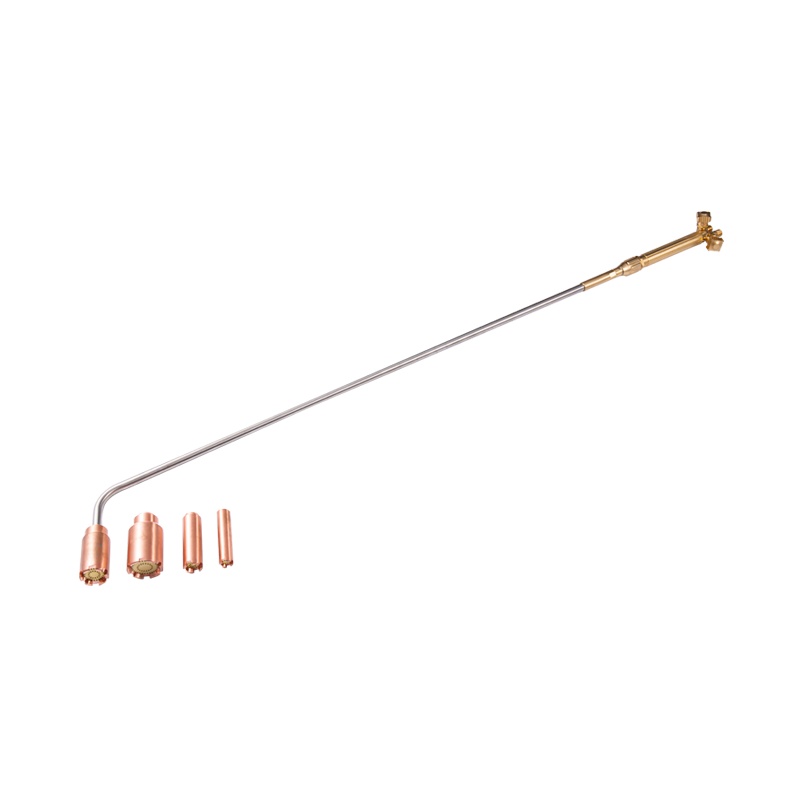
Tykke sektioner drager også fordel af et forvarmningsforløb, før elektroden nogensinde rører samlingen, da at bringe koldt stål op på temperatur reducerer risikoen for revner, når svejsningen afkøles. En oxy-fuel varmebrænder til at forvarme tykt stål før svejsning håndtag, der træder på materiale, der er for tungt til, at en simpel brænderspids kan varme jævnt. Det er også vigtigt at få den rigtige flammestørrelse til jobbet – skærebrænderspidser tilpasset metaltykkelsen hold snittet rent, og reducer spildgas på både forberedelses- og eftersvejsearbejde.
Forbliv sikker omkring buesvejseudstyr
Buesvejsning indebærer sine egne farer adskilt fra alt oxy-fuel arbejde, der foregår i samme butik. Elektrisk stød er den primære bekymring med stick-udstyr specifikt, og OSHAs standard for lysbuesvejsning og skæring opstiller krav til jording, elektrodeholderplacering og kabeltilstand specifikt for at reducere denne risiko.
Hvor stavsvejsning deler et arbejdsområde med udstyr til skæring eller opvarmning af oxybrændstof, kræver sikkerhed på gassiden lige så stor opmærksomhed. A korrekt bedømt gastryksregulator holder cylindertrykket inden for sikre grænser for brænderen nedstrøms, og flashback-afledere, der forhindrer en brand i at rejse tilbage til gasledningen er ikke til forhandling på enhver slange, der løber til åben ild. For et nærmere kig på fakkelspecifikke forholdsregler, vores sikkerhedsvejledning til brug af skærebrænderen dækker PPE, gasstyring og vedligeholdelsestjek i mere dybde.