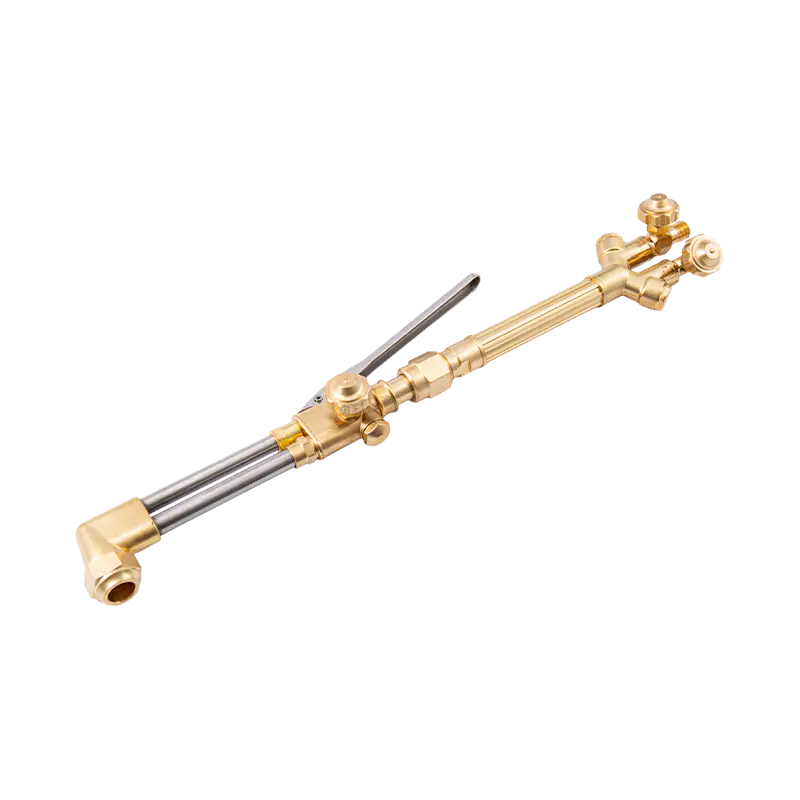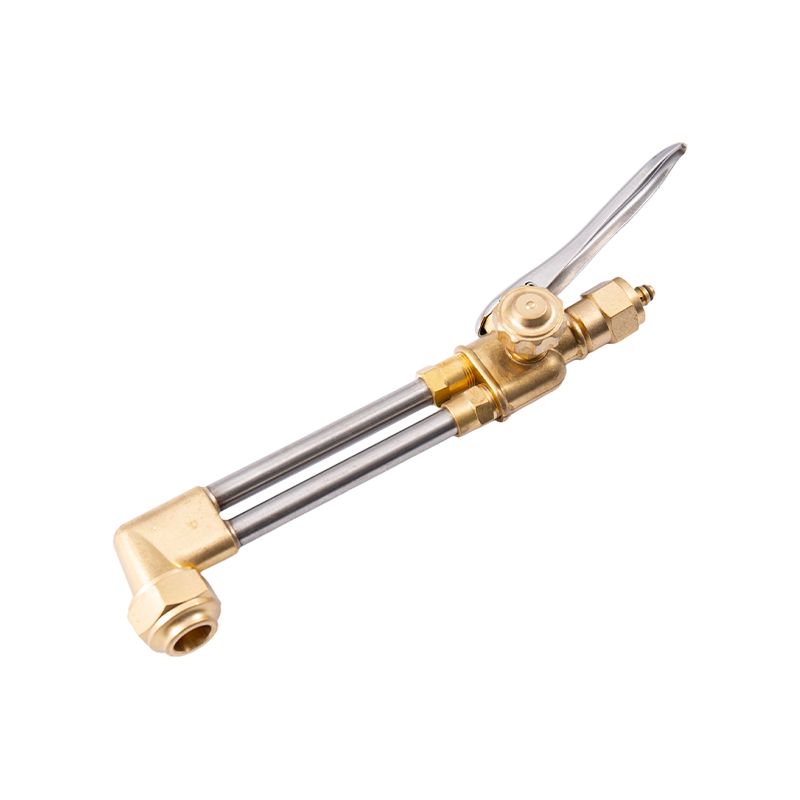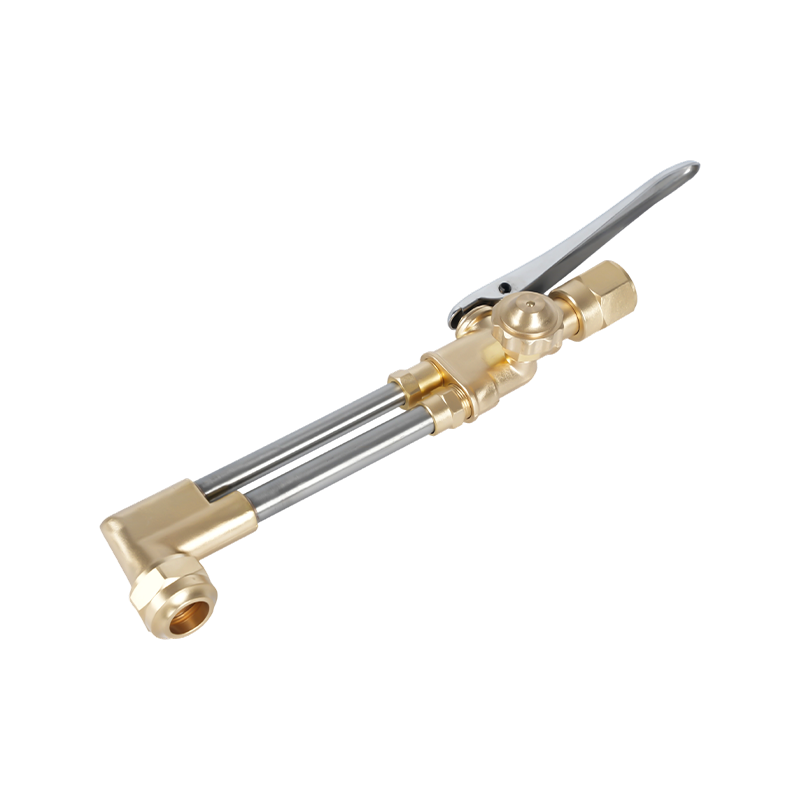
En butik har et parti på 20 mm plade, der venter på skærebordet. Formanden indstiller regulatorerne til de samme tryk, som virkede for 6 mm plade dagen før, tænder brænderen og får et snit, der springer, sprutter og efterlader dybe træklinjer. Han prøver endnu en lille justering, så en anden, og hvert snit er lidt værre.
Den hurtigere tilgang er at stoppe med at justere blindt og tjekke indstillingsskemaet for oxygenacetylenbrænderen. Diagrammet forbinder spidsstørrelse, metaltykkelse og regulatortryk, så brænderen er indstillet korrekt, før flammen tændes. Når den rigtige spids matches med de rigtige tryk, er snittet rent, slaggen er let, og spidsen overlever meget længere.
Hvad et fakkelindstillingsdiagram faktisk indeholder
Et skema for oxy-fuel skæring er normalt trykt på et kort, en plakat eller direkte på brænderens håndtag. Den viser spidsnumrene i en serie, rækken af materialetykkelser, som hver spids kan håndtere, og de anbefalede tryk til skæring af ilt og brændstofgas. Nogle diagrammer noterer også, om spidsen producerer en let, medium eller tung forvarmningsflamme, hvilket betyder noget, når stålet har rust, kalk eller maling.
Trykværdierne er kun garanteret for spidsserien, der er nævnt på skemaet. Spidsnummereringssystemer adskiller sig mellem producenter, og selv to spidser stemplet med samme nummer kan have forskellige åbningsstørrelser. Behandl kun et diagram fra et mærke som en grov guide, når du bruger et andet mærkes tip.
Match spidsen til metaltykkelsen først
Spidsnummeret, normalt stemplet på den sekskantede krop, styrer størrelsen af iltåbningen og forvarmningsflammen. Installer spidsen, der passer til tykkelsen af stålet, før du rører ved regulatorerne. En spids, der er for lille, kan ikke levere nok skæreilt til tyk plade, så skærestrømmen mister momentum halvvejs nede. En spids, der er for stor, åbner et bredt snit, spilder gas og øger risikoen for at smelte overkanten.
Tabellen nedenfor viser typiske udgangspunkter for en mellemstærk oxy-acetylen skærespids serie, der arbejder på blødt stål. Værdierne er tæt på de tal, der findes på almindelige producentdiagrammer, men bekræft dem altid i forhold til det diagram, som din lommelygteproducent giver.
| Tip størrelse | Materiale tykkelse | Skæring af ilt (psi) | Acetylen (psi) |
|---|---|---|---|
| 00 | Op til 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
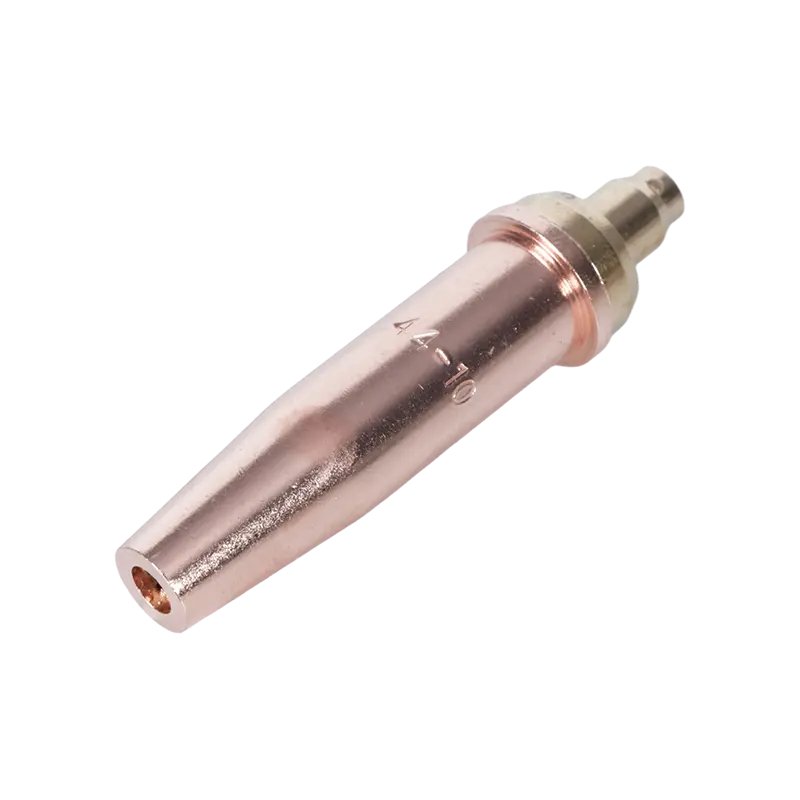
Hvis diagrammet mangler, er det stemplede tipnummer stadig udgangspunktet. 1101 serie acetylen skærespidser dække almindelige butiksstørrelser fra let plade til medium plade og er markeret tydeligt nok til at identificere, før du justerer regulatorerne. For et bredere blik på, hvordan spidsdesign påvirker opsætning og levetid, se denne praktiske guide til valg af skærebrænderspids, opsætning og vedligeholdelse .
 1-101-serien Acetylen brænderspidsleverandører, engrosvirksomhed - NINGBO WELDMAN WELDMAN er topleverandør og virksomhed i Kina 1-101-serien af acetylenbrænderspidser, engros 1-101-serien af acetylenbrænderspidser til salg, 1-... Se produkt →
Trykområder efter betjening
Skæreskemaet er kun en del af billedet. Den samme brænderopsætning bruges til svejsning, lodning, opvarmning og skæring, og hvert job kræver en anden trykbalance. Tabellen nedenfor opsummerer de intervaller, der oftest vises på producentens diagrammer for små og mellemstore tips.
| Betjening | Ilt (psi) | Acetylen (psi) |
|---|---|---|
| Svejsning, lille spids | 5-10 | 3-7 |
| Lodning og opvarmning | 3-5 | 3-5 |
| Skæring, lille spids | 20-40 | 5-10 |
| Skærende, tung spids | 40-50 | 7-10 |
Bemærk, at skæreilttrykket altid er den højeste værdi i sættet. Den skærende iltstrøm udfører to opgaver: den oxiderer jernet i snittet og blæser det smeltede oxid ud af snittet. Ingen af opgaverne udføres ordentligt, hvis trykket er for lavt. Acetylensiden forbliver i et smalt bånd, fordi forvarmningsflammen kun behøver nok brændstof til at holde et lille metalområde ved antændelsestemperaturen.
Der er én hård grænse, der gælder for hver acetylenopsætning. Acetylen bliver ustabilt over ca 15 psi og kan nedbrydes med eksplosiv kraft. Regulatortryk over denne værdi er farlige, uanset hvad et diagram antyder. Hvis en spids kræver mere acetylentryk end den sikre grænse, er spidsen for stor til leveringssystemet, eller slangerne er for lange.
Hvorfor diagrammet er en baseline, ikke en garanti
Diagrammer er udviklet med en ny spids, et rent skæreudstyr og rimeligt korte slanger. Virkelige værkstedsforhold er forskellige. En regulator, der er blevet slået af en vogn, kan være 5 psi høj. Et langt slangeløb falder trykket mellem cylinderen og brænderen, især når iltbehovet er højt. En spids med kulstofaflejringer i boringen frembringer en forvrænget flamme selv ved det nøjagtige tryk vist på skemaet.
Start med diagrammet, og finjuster derefter i små trin. Indstil først en neutral forvarmningsflamme med skæreilten slukket, og tilsæt derefter skærestrømmen. Hvis skæringen er langsom, eller den øverste kant smelter, hæves skæreilten med ca. 5 psi. Hvis slaggen er svær at fjerne, er spidsen sandsynligvis for stor, eller stålet har kraftig belægning. Dokumentér, hvad der virker for dit udstyr; erfarne operatører skriver ofte de korrigerede tryk ud for diagrammet på værkstedets væg.
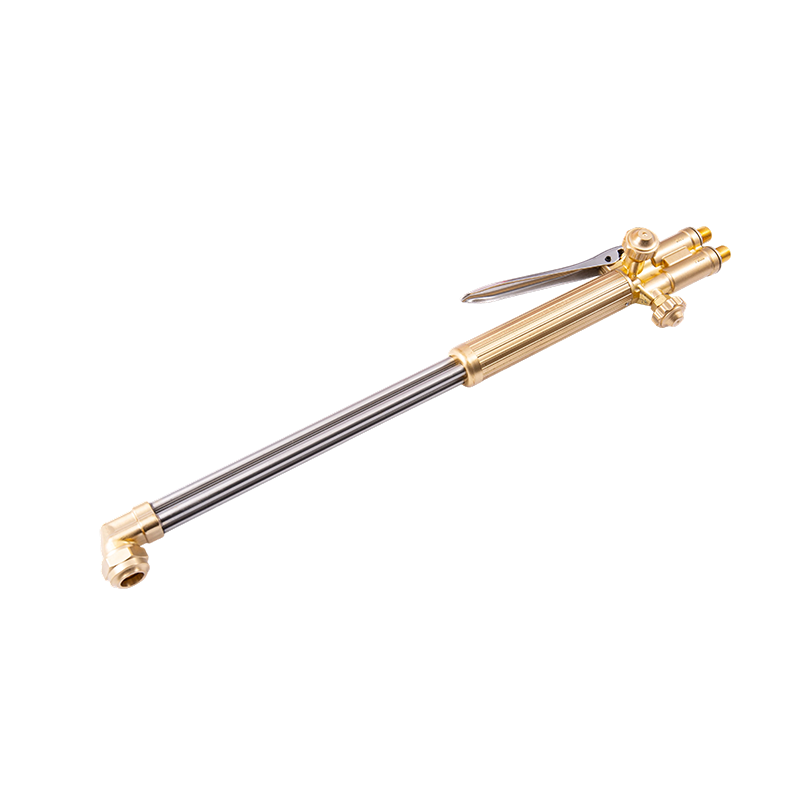
Når skæreudstyret og brænderens håndtag ikke passer sammen, bliver trykket på diagrammet sværere at gengive. A kraftig oxy-acetylen og propan skærebrænder med ren ventilrespons, såsom A212, holder flammen forudsigelig og gør det nemmere at gengive diagramindstillingerne.
 A212 Heavy Duty Oxy Acetylen Propan Skærebrænder Tilbehørsleverandører, hele WELDMAN er topleverandør og virksomhed i Kina A212 Heavy Duty Oxy Acetylen Propan skærebrændertilbehør, Engros A212 Heavy Duty Oxy A... Se produkt →
Almindelige fejl, der viser sig i snittet
De fleste dårlige snit kan spores til en af en håndfuld undgåelige fejl. Kontroller disse, før du ændrer trykket.
- Indstilling af acetylen over 15 psi. Dette er den farligste fejl i oxy-fuel arbejde, og det vil aldrig forbedre skæringen.
- Læsning af et diagram fra en anden tipserie. Tipnummereringssystemer er ikke universelle mellem producenter.
- Indstilling af regulatorerne, mens brænderventilerne er helt lukkede. Aflæsningen driver, når gassen begynder at strømme; Indstil tryk med brænderen åben lige nok til at mærke en let strømning.
- Brug en spids, der er for lille til tallerkenen. Forvarmningsflammen kan ikke hæve kanten til antændelsestemperatur, og skærestrømmen mister momentum, før den når bunden af snittet.
- Ignorerer tilstanden af spidssædet og boringen. Et beskadiget sæde lækker forvarmningsgas forbi gevindene, og en snavset boring forvrænger skærestrømmen.
- Start af skæringen før stålet når antændelsestemperatur. At vente et ekstra sekund på kanten er billigere end et mislykket klip.
Selve flammen er den bedste indikator i realtid. En neutral flamme, med en skarp hvid indre kegle og ingen fjer på acetylensiden, giver det reneste snit på det meste rent stål. Hvis flammen blinker tilbage i spidsen, skal du stoppe, lade spidsen køle af og inspicere sædet og boringen, før du tænder igen.
Sæt diagrammet til at fungere i din butik
Selv det bedste diagram kan ikke kompensere for uoverensstemmende komponenter. Et skæreudstyr med slidte ventilkegler, et håndtag med beskadigede gevind eller en spids, der ikke sidder ordentligt, forvrænger alle trykket ved flammen. At holde sig til en producents spidsserie og tilpasse skæretilbehøret til håndtaget reducerer antallet af variabler.
Et komplet outfit som f.eks A217K kraftig skærebrændersæt inkluderer skæreudstyr, iltudstyr og kompatible spidser i én pakke, så trykket fra skemaet kan gengives uden at blande dele fra forskellige kilder.
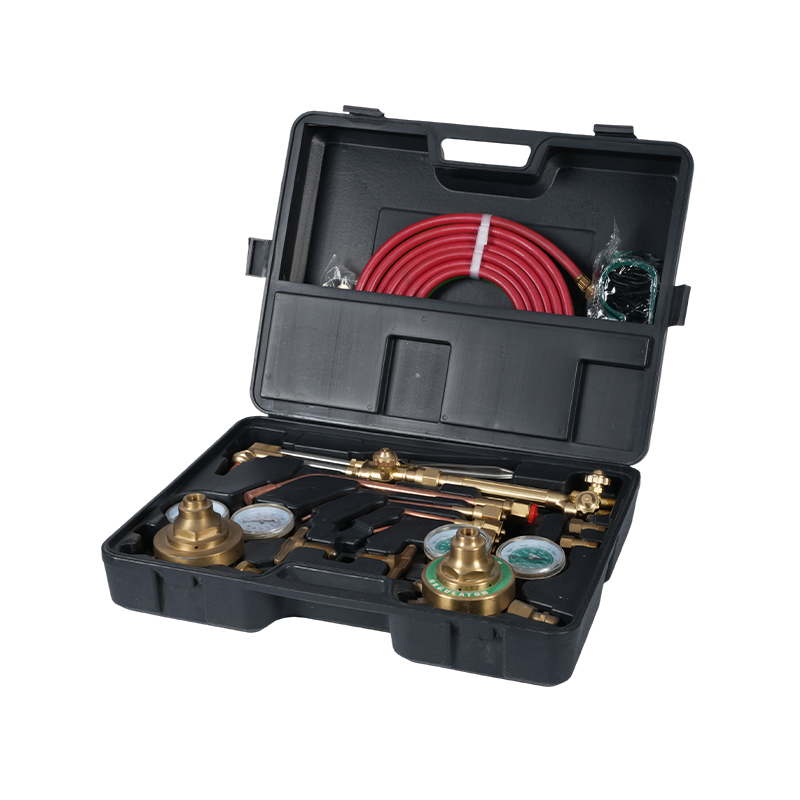 A217K Heavy Duty skærebrændersæt Propanskæretilbehør Oxygen Acetylen T WELDMAN er top Kina A217K Heavy Duty skærebrændersæt Propan skæreudstyr Oxygen Acetylen brændersæt leverandør og virksomhed, hele... Se produkt →
Hvis din butik har brug for hjælp til at vælge en spidsserie eller et skæretilbehør til den pladetykkelse, du normalt håndterer, kontakt os med din lommelygtemodel og materialesortiment, og vi vil henvise dig til de rigtige komponenter.