Hvad en oxy-acetylen svejsepistol faktisk gør
En fakkelflamme, der brænder acetylen i ren ilt, når nogenlunde 6.000°F , varm nok til at smelte stål, støbejern og de fleste ikke-jernholdige legeringer på få sekunder. Varmen kommer fra en to-trins forbrændingsproces: Den indre kegle brænder varmest, hvor ilt og brændstof blandes i spidsen, mens den ydre kappe afslutter forbrændingen i den omgivende luft. Den indre kegle er der, hvor selve svejsningen finder sted - fyldstaven smelter ind i en fælles smeltet pool, når operatøren flytter brænderen langs samlingen.
I modsætning til lysbueprocesser er der ikke noget elektrisk kredsløb involveret. Det er netop derfor, udstyret forbliver relevant på arbejdspladser uden strømadgang, i mobile reparationslastbiler og i butikker, der udfører slaglodning eller metalformning, hvor flammekontrol betyder mere end afsætningshastighed. Afvejningen er varmepåvirket zonestørrelse - oxy-acetylen kører varmere og langsommere end en MIG- eller TIG-bue, så det passer til tyndere sektioner og reparationsarbejde bedre end højvolumenproduktionssvejsning.
Fakkelens anatomi: Håndtag, spidser og vedhæftede filer
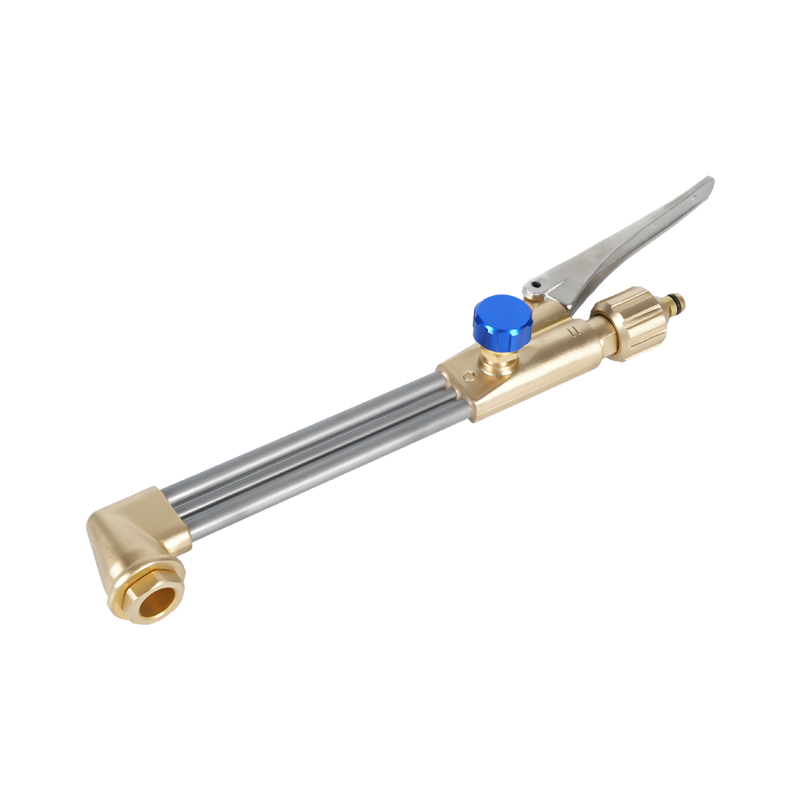
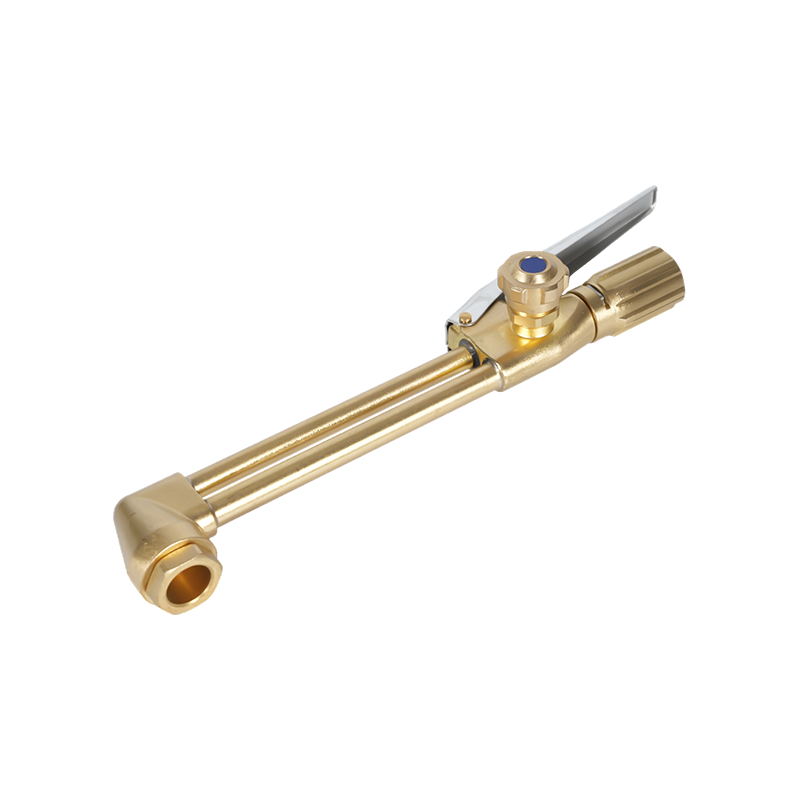
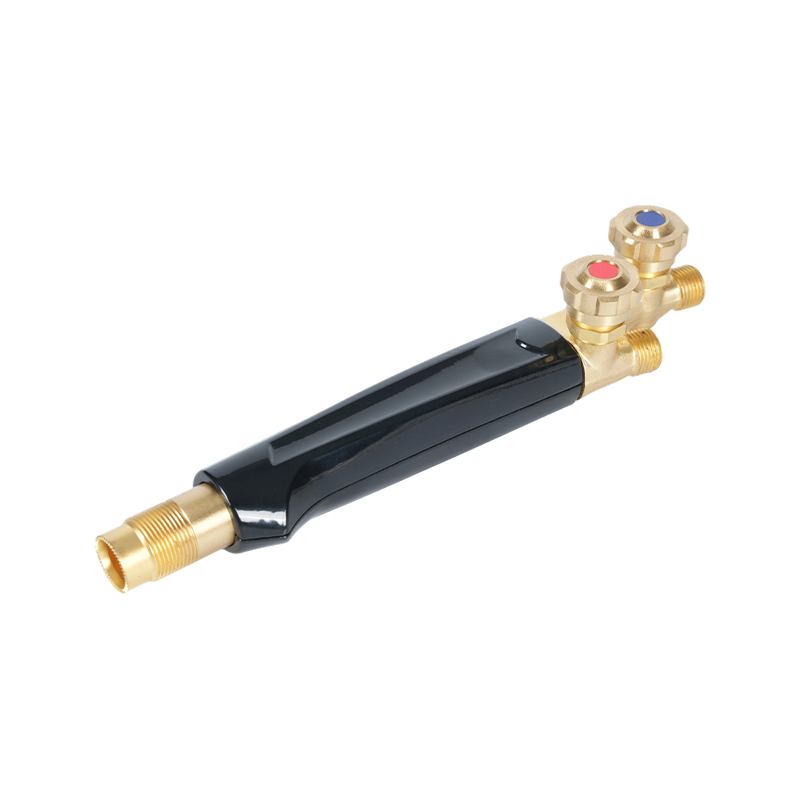
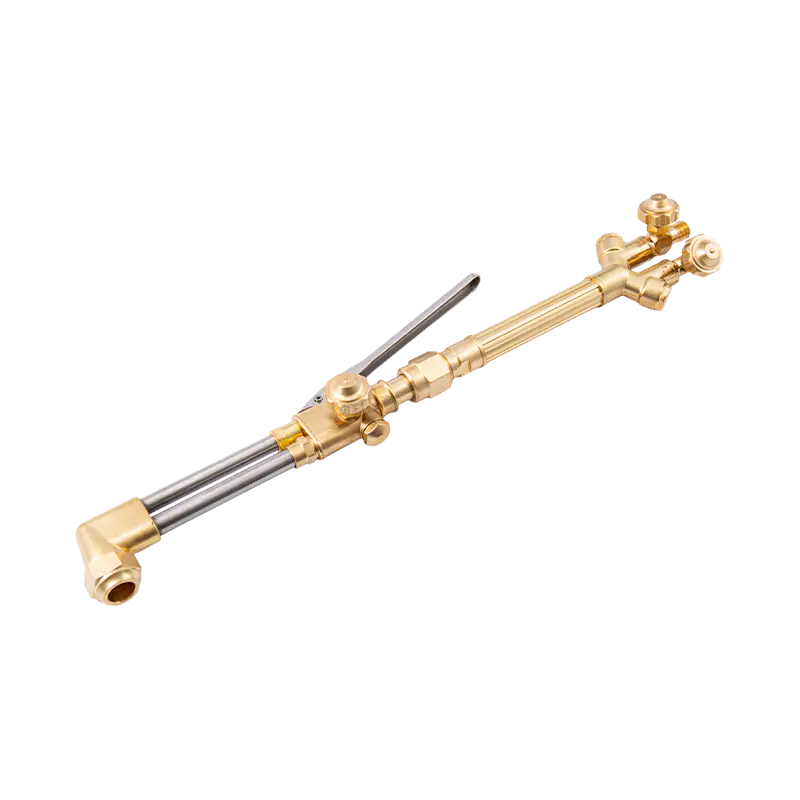
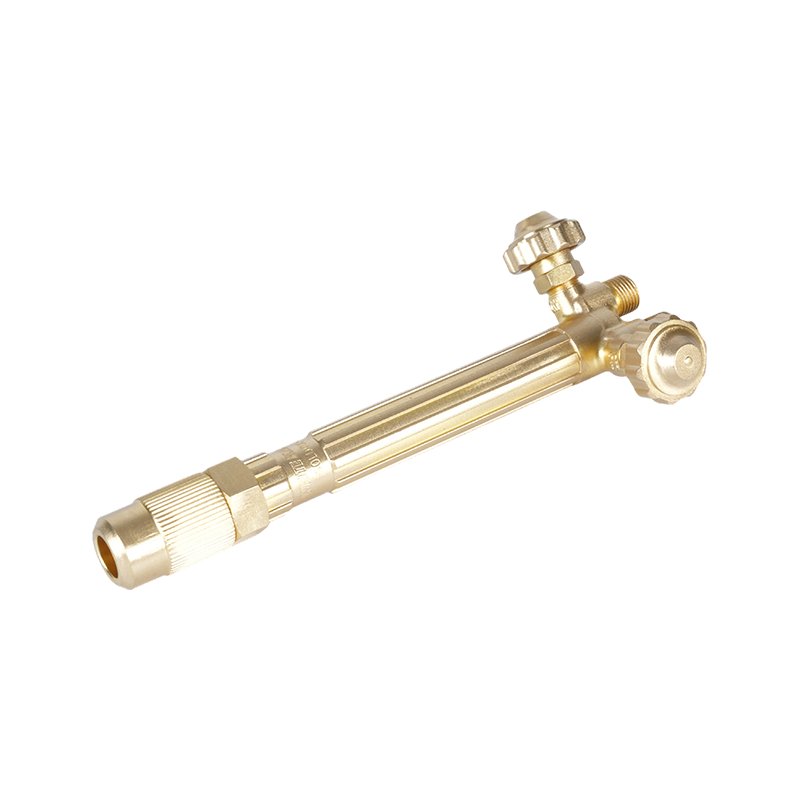
Hver opsætning starter med lommelygtens håndtag, kroppen, der blander ilt og acetylen, før de når spidsen. Håndtagene kommer i lette, mellemstore og kraftige klassificeringer, og vurderingen bør matche det tykkelsesområde, du faktisk skærer eller svejser - et underdimensioneret håndtag kvæler gasstrømmen på tykt materiale, mens en overdimensioneret en spilder brændstof på fint arbejde. Messingkonstruktion er standard, fordi den modstår acetylens ætsende virkning bedre end de fleste alternativer, og den spreder varmen væk fra operatørens hånd under længere tids brug.
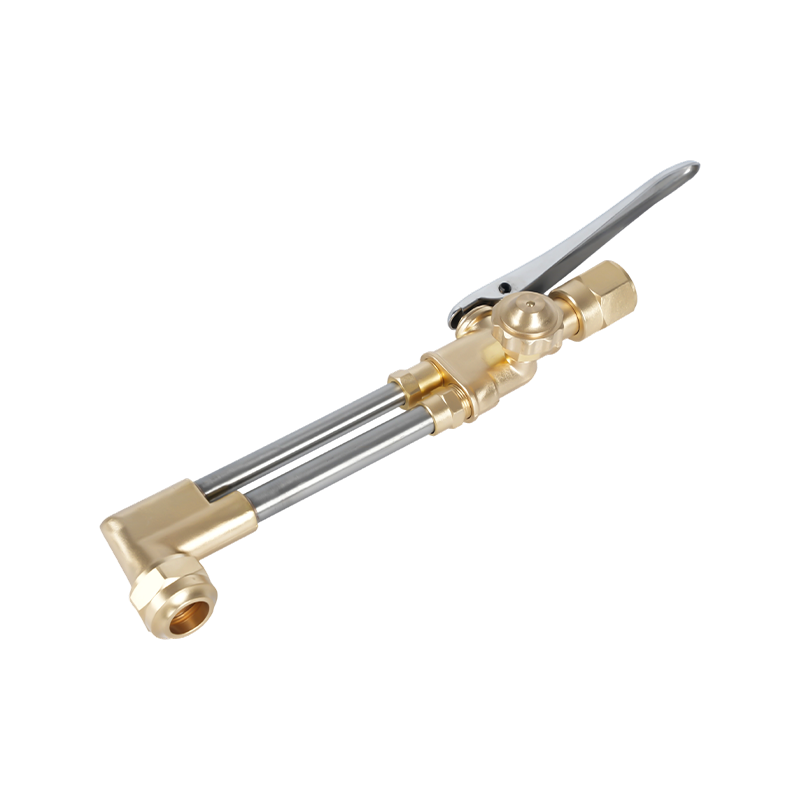
For butikker, der kører flere ledstørrelser gennem samme opsætning, messing svejsebrænderhåndtag bygget til kontinuerlig brug af acetylen holder bedre under gentagne tændingscyklusser end lettere opgaver, da ventilsæderne oplever mindre slid over tid.
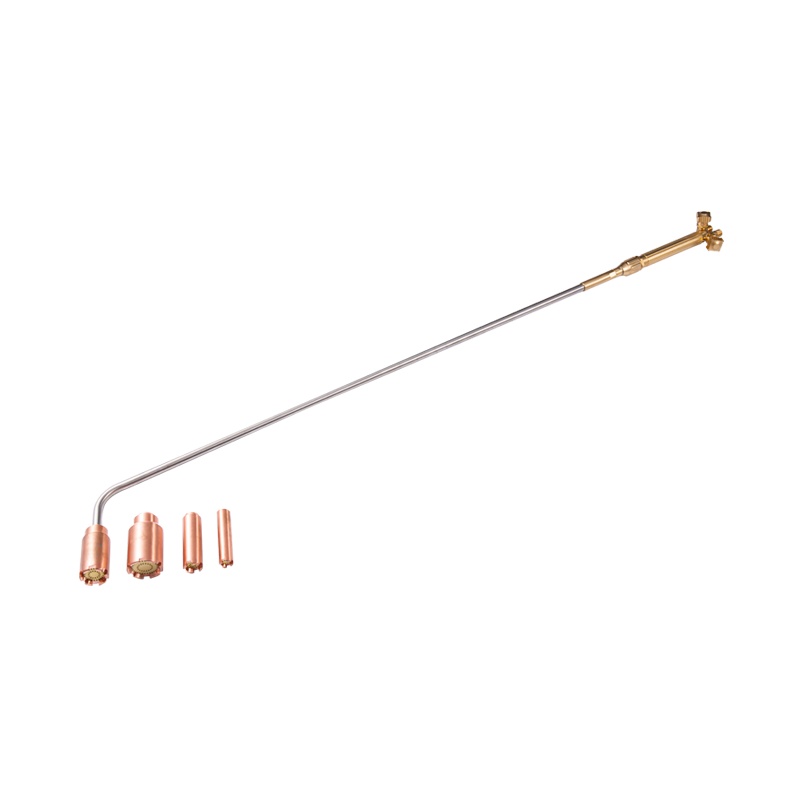
Tilbehør skiftes på håndtaget for at ændre funktion: en svejsespids til smeltearbejde, en skæretilbehør med en iltblæsningsudløser eller en rosenknopspids til opvarmning af et bredt område. Hver vedhæftning trådes på det samme håndtag, så et håndtag kan dække svejse-, skære- og opvarmningsopgaver med udskiftning af dele i stedet for udskiftning af udstyr.
Valg af den rigtige lommelygtespids til jobbet
Spidsstørrelsen bestemmer gasstrømningshastigheden, og gasstrømningshastigheden bestemmer, hvor meget varme der når arbejdsemnet. Der er ikke et enkelt branchedækkende nummereringssystem på tværs af producenter, så spidsstørrelser matches typisk af metaltykkelse snarere end et universelt tal - en leverandørs diagram konverterer tykkelsen til den korrekte åbningsstørrelse for den specifikke spidsfamilie. At køre en spids, der er for lille til materialet, udsulter svejsningen for varme og giver dårlig sammensmeltning; kører en for stor overophedes tyndt lager og brænder igennem.
- Tyndt ark (under 1/16"): mindste tilgængelige spids, lavere arbejdstryk
- Mellem plade (1/16" til 1/4"): spids i mellemområdet, moderat tryk på begge gasser
- Tung plade (over 1/4"): største spids vurderet til håndtaget, højere iltflow
Spidsmateriale og åbningsdesign påvirker også flammestabiliteten. kraftige svejsebrænderspidser konstrueret til stabil flammekontrol modstå det knaldende og bagslag, som underdimensionerede eller slidte spidser er tilbøjelige til, især ved længere svejsninger, hvor flammens konsistens betyder mest.
Til lodning, forvarmning af rustne fastgørelseselementer eller bøjning af emner overgår en dedikeret varmebrænder en standard svejsespids, fordi den er bygget til en bredere flamme med lavere hastighed i stedet for en koncentreret skære- eller smeltestråle. A kompakt varmebrænder velegnet til lodde- og forvarmningsopgaver giver en mere jævn varmefordeling over et større område end at genbruge en svejsespids til det samme arbejde.
Opsætning og tænding af faklen sikkert
Før noget forbindes til brænderen, knække hver cylinderventil kort for at blæse støv ud af udløbet. Fastgør regulatorer med en skruenøgle, aldrig en tang, og kontroller, at slangeforbindelserne sidder helt fast - iltfittings og acetylenfittings bruger forskellige gevindretninger specifikt for at forhindre krydsforbindelse.
Regulatortrykket skal indstilles til tipproducentens diagram, ikke gættet. Arbejdstrykket er lavere for oxy-acetylen, end de fleste operatører forventer, og acetylen bør aldrig overstige 15 psig under nogen omstændigheder - hvilket øger risikoen for nedbrydning inde i selve cylinderen. En stabil to-trins regulator holder denne indstilling gennem trykfald, når cylinderen tømmes, hvilket betyder mere på lange job, end de fleste operatører er klar over. to-trins regulatorer bygget til stabil oxy-acetylen trykkontrol reducere trykkrybningen, der får flammekarakteren til at drive midt i svejsningen.
For at tænde brænderen: Åbn acetylenventilen lidt, antænd med en tænder (aldrig en lighter eller tændstikker, der holdes tæt på spidsen), åbn derefter langsomt iltventilen, mens du justerer acetylenstrømmen, indtil flammen holder op med at trække sort røg. En korrekt indstillet neutral flamme viser en skarp, veldefineret indre kegle uden fjer i kanten - det er den flamme, du svejser med til det meste stålarbejde.
Backfire vs Flashback: Kend forskellen
Disse to udtryk bruges i flæng på arbejdspladser, men de beskriver forskellige fejl med forskellige konsekvenser. A give bagslag er et kortvarigt knald eller snap i spidsen — flammen slukker eller tændes igen med det samme, normalt forårsaget af, at spidsen rører ved emnet, en delvist blokeret åbning eller forkert tryk. Det er opsigtsvækkende, men generelt ikke farligt, hvis flammen genetableres normalt.
A flashback er langt mere alvorligt: Flammen bevæger sig baglæns ind i fakkellegemet, slangen eller regulatoren og frembringer ofte en høj fløjte eller hvæsende lyd. Dette sker, når den indre gashastighed falder under flammens brændhastighed, og lader forbrændingen forplante sig opstrøms. Hvis det ikke er markeret, kan et flashback antænde slangen eller nå selve cylinderen. Tilbageslagsafledere er det primære forsvar - kontraventiler alene stopper omvendt gasstrøm, men stopper ikke en flammefront, så begge enheder tjener forskellige formål i en kompatibel opsætning.
tilbageslagsdæmpere, der blokerer omvendt flammevandring ind i slangen skal sidde i regulatorenden af både ilt- og brændstof-gasledninger, ikke kun ved brænderens håndtag, for fuld beskyttelse langs hele slangens længde.
Acetylentrykgrænser og krav til beskyttelsesudstyr til oxyfuel-systemer er fastsat i føderale ilt-brændstofgas svejsning og skærebestemmelser , som butikker bør behandle som udgangspunkt for opsætning og træning, ikke en valgfri reference.
Vedligeholdelse, der forlænger faklens levetid
De fleste lommelygteproblemer kan spores tilbage til en snavset eller beskadiget spids. Sprøjt og kulstofophobning indsnævrer åbningen og forvrænger flammeformen længe før en spids fejler fuldstændigt, så rengøring af den med en spidsrenser af den rigtige størrelse - ikke et bor, som forstørrer og runder åbningen - bør ske regelmæssigt, ikke kun når flammen ser åbenlyst forkert ud.
Ud over selve spidsen holder tre vaner en fakkel kørende pålideligt i årevis:
- Rens slangerne for restgas før og efter hver brug for at forhindre forurening
- Undersøg slanger for revner eller bløde pletter, især i nærheden af fittings, hvor bøjelige koncentrater slides
- Opbevar brænderen og regulatorerne i et tørt rum med lukkede ventiler og trykudløst, ikke bare lukket
En lommelygte, der er blevet plejet på denne måde, holder sin kalibrering meget længere, hvilket betyder noget, fordi en drivende flamme ofte forveksles med et trykproblem, når det faktisk er et slidt sæde eller en delvist tilstoppet spids.
Oxy-acetylen vs andre svejsemetoder
Oxy-acetylen får sit ophold, hvor bærbarhed og flammekontrol betyder mere end hastighed. Det kræver ingen elektrisk strøm, håndterer tyndsporsreparationsarbejde med mere tilgivelse end lysbueprocesser og fungerer også som et opvarmnings- og lodningsværktøj uden at bytte udstyr. Til gårdreparationer, mobil fremstilling og almindeligt butiksarbejde er denne alsidighed svær at matche.
Hvor det kommer til kort er produktionshastighed og metaltype. Aluminium og rustfrit stål reagerer ikke godt på en oxyfuel-flamme, som de gør på TIG eller plasma, da begge oxiderer, før flammen kan smelte sammenføjningen ordentligt. På plade over cirka to tommer producerer plasma- og laserskæring renere kanter ved højere hastighed, og MIG-svejsning overgår oxy-acetylen på ethvert job, hvor volumen betyder mere end flammepræcision.
Den praktiske regel, de fleste butikker lander på: behold en oxy-acetylen-opsætning til stålreparation, lodning og opvarmningsopgaver, og ræk ud efter lysbue- eller plasmaudstyr, når jobbet kræver aluminium, rustfrit, tyk plade eller højvolumen output.