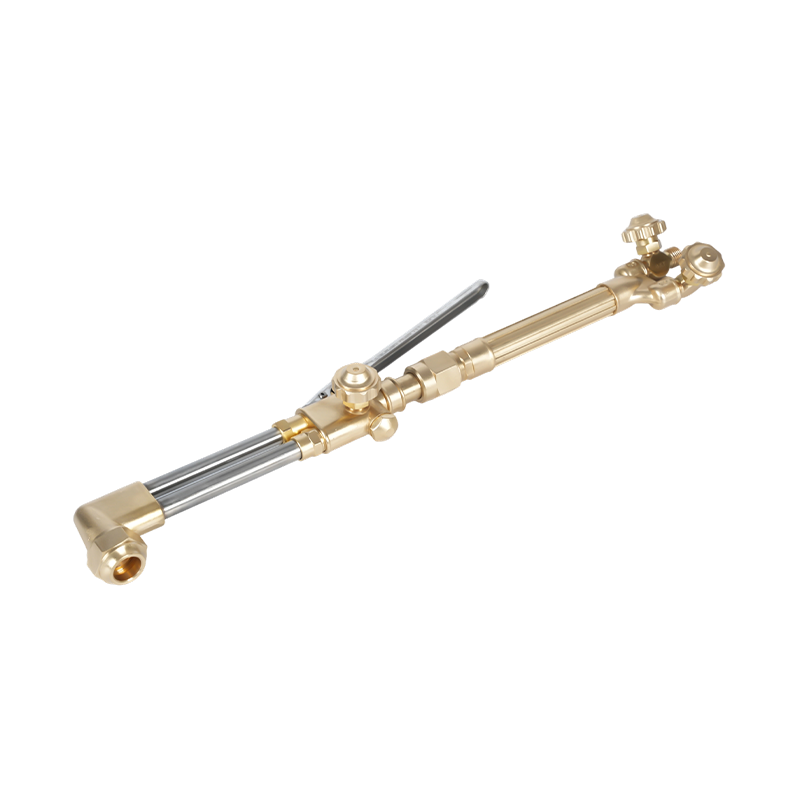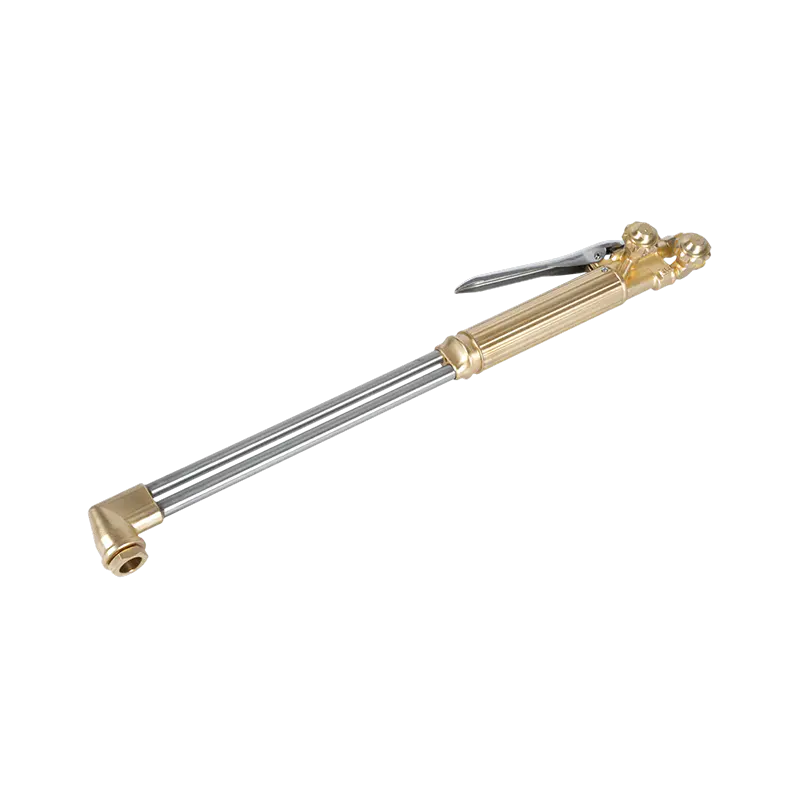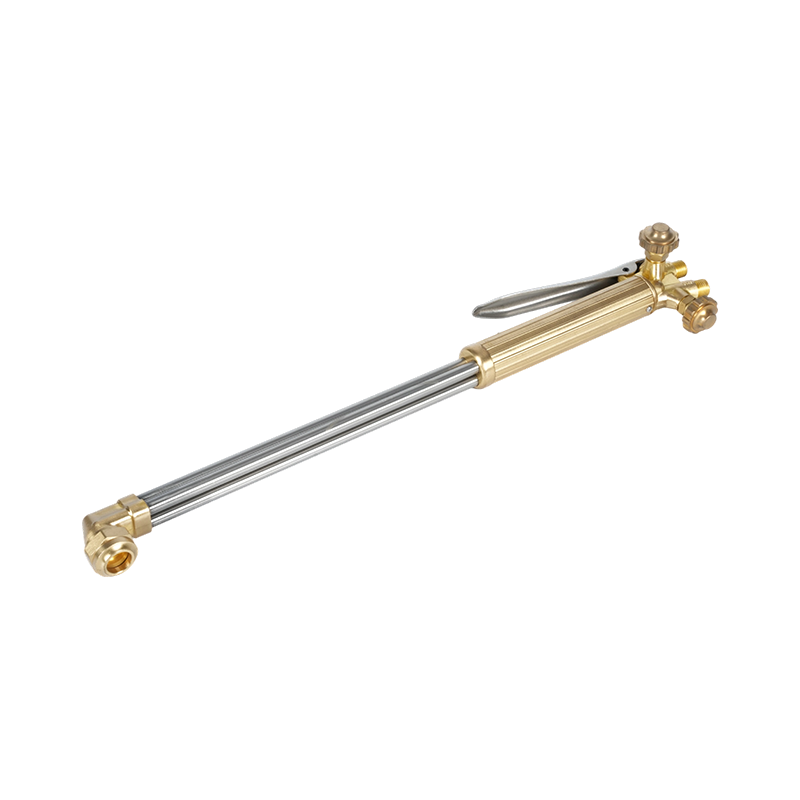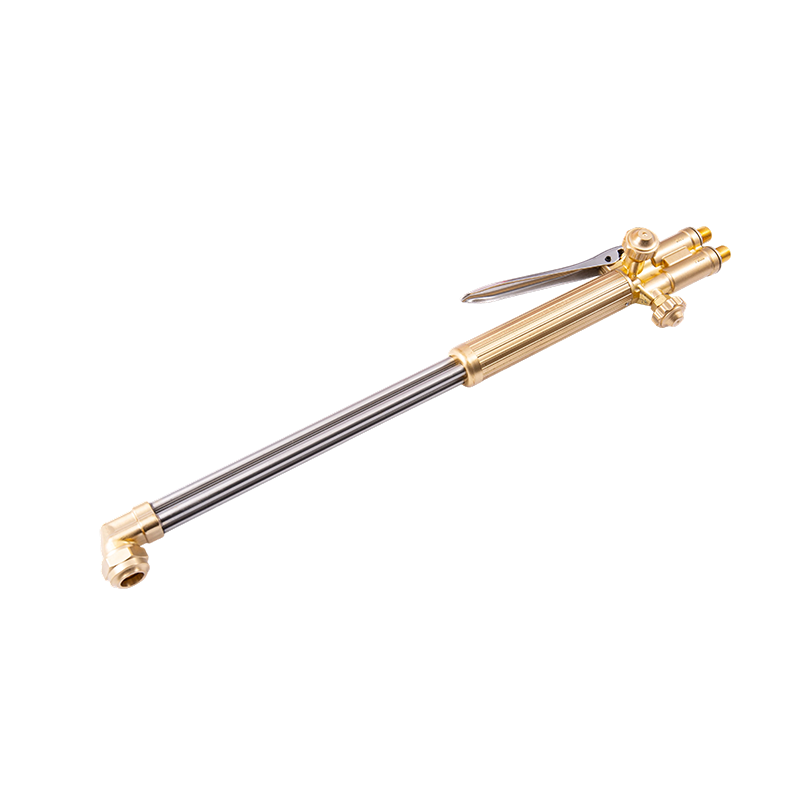
De to roller, hver skæregas spiller
Hver gasskærende flamme kører på et partnerskab mellem to separate gasstrømme, der udfører to forskellige opgaver, ikke én gas til alle formål. En brændstofgas bloges med en lille strøm af ilt for at skabe forvarmningsflammen, der hæver metallet til dets antændelsestemperatur. Når den temperatur er nået, skyder en meget større, separat strøm af ren ilt gennem midten af spidsen, som reagerer med det varme metal for at oxidere og blæse den smeltede slagge ud af snittet.
At forveksle disse to roller er kilden til de fleste opsætningsfejl. Tilføjelse af mere brændstof skærer ikke hurtigere – det ændrer bare forvarmningen. Iltstrålen udfører selve skæringen, og dens renhed og flowhastighed er det, der virkelig bestemmer, hvor rent og hurtigt snittet bliver. Forståelse af denne opdeling er udgangspunktet for at vælge gasser fornuftigt snarere end efter vane.
Brændstofgasmuligheder: Acetylen, Propan, Naturgas, MAPP og Propylen
Fem brændstofgasser dækker det overvældende flertal af oxy-fuel skærearbejde, og hver forhogler flammetemperatur mod omkostninger og håndtering på en anden måde.
Acetylen brænder varmere end nogen af alternativerne og når omkring 5.800–6.000 °F i en oxy-acetylenflamme. Denne varme er koncentreret til en smal, intens kegle, som lader den forvarme metal til skæretemperatur hurtigere end nogen anden brændstofgas - grunden til, at den forbliver standarden til svejsning, lodning og skæring af tyk plade, hvor gennemboringshastigheden betyder noget. Afvejningen er pris pr. kubikfod og strengere krav til cylinderopbevaring. A dybere sammenligning af acetylen mod propan til skæring opdeler præcis, hvor den omkostningsafvejning betaler sig, og hvor den ikke gør det.
Propan and naturgas brænd mærkbart køligere, tættere på 5.200°F, og spred denne varme over en bredere flamme i stedet for acetylens tætte kegle. Den bredere flamme er faktisk en fordel til opvarmning af store områder eller forvarmning af tyk plade under overfladen. Det, der tiltrækker de fleste butikker til propan, er dog ikke ydeevne - det er økonomi. Propan koster mindre at fylde, og dets opbevaringsregler er mindre restriktive end acetylens, hvilket er grunden til, at skrotpladser og butikker, der kører en fakkel i timevis i træk, ofte ikke gør det.
MAPP gas (en blanding af methylacetylen og propadien) sidder imellem og producerer en varmere flamme end propan ved omkring 2.976°C med en varmeafgivelse tættere på acetylen i den primære kegle. Det kan også køre ved højere tryk end acetylen uden samme risiko for at blive dissocieret til eksplosive komponenter, hvilket gør det til en brugbar mulighed for undervandsskæring på dybt vand - en niche, men ægte fordel, som andre brændstofgasser ikke deler.
Propylen , et flydende petroleumsgasprodukt, lander tæt på MAPP i flammetemperatur, men deler propanens høje krav til ilt-til-brændstofforhold, hvilket betyder, at det har brug for proportionelt mere iltflow for at brænde effektivt. Det er et mindre almindeligt valg, men dukker op i butikker, der optimerer for en specifik balance mellem varme og omkostninger, som acetylen og propan ikke helt rammer.
Ingen af disse brændstofgasser er et universelt bedste valg. Den rigtige afhænger af pladetykkelsen, hvor ofte brænderen kører, og om butikken også svejser - ikke bare skærer - med den samme gasforsyning.

Hvorfor iltrenhed ændrer alt
Brændstofgas får det meste af opmærksomheden, men den skærende iltstrøm er det, der faktisk bestemmer skærekvalitet og -hastighed. Iltrenhed under 99,5 % har en overordnet effekt: et renhedsfald på kun 1 % sænker typisk skærehastigheden med ca. 25 % og øger gasforbruget med en tilsvarende margin, da urenheder fortynder den oxidationsreaktion, der udfører selve skæringen.
Dyse- og spidsdesign har også betydning her, da en dårligt designet spids lader den omgivende luft blandes ind i iltstrømmen, før den når metallet, hvilket effektivt sænker renheden på det punkt, der betyder mest. Dette er en af grundene til, at brænderspidser ikke er en komponent, der passer til alle - passagegeometrien inde i en veldesignet spids beskytter iltstrømmen mod den slags fortynding.
Matchende tips, regulatorer og sikkerhedsudstyr til din gas
Hvert stykke downstream-udstyr på en skærebrænder er bygget op omkring den specifikke gas, der strømmer gennem den, og udskiftning af brændstofgasser uden at bytte det matchede udstyr er dér, hvor de fleste opsætningsproblemer starter.
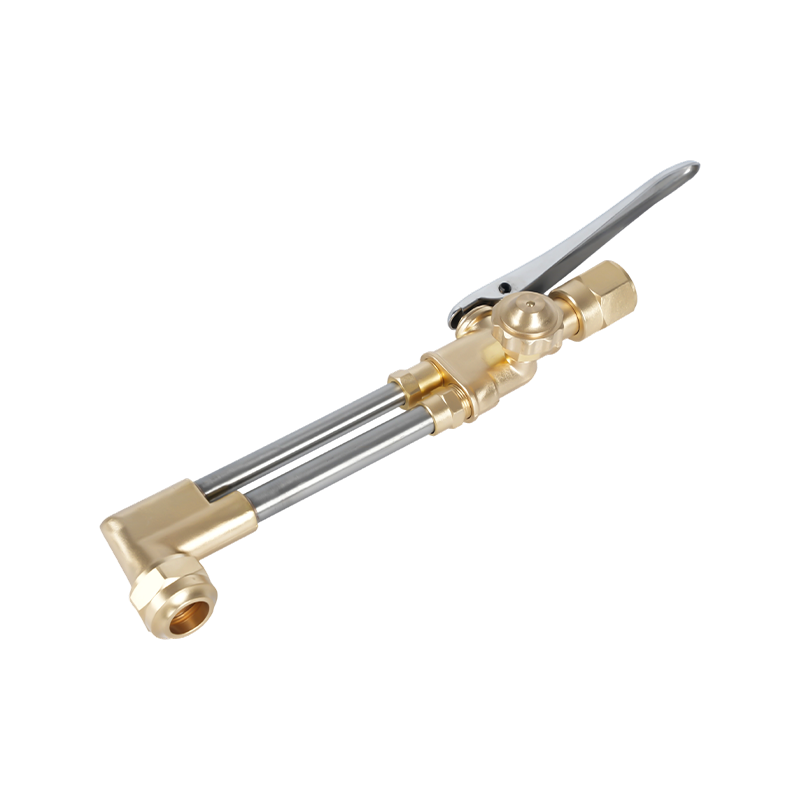
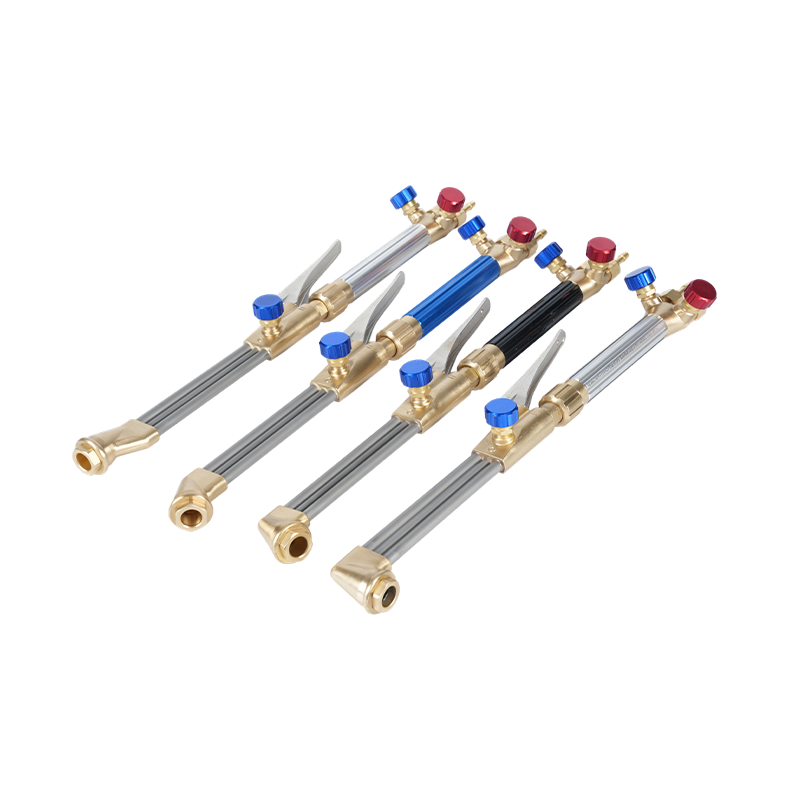
Fakkelspidser er det klareste eksempel. Acetylenspidser bruger et premix-design, der blander brændstof og ilt inde i spidsen, før flammen går ud gennem tætsiddende åbninger. Propan- og naturgasspidser bruger i stedet et postmix-design, der blander gasserne lige uden for spidsfladen gennem et bredere sæde, da disse gasser har brug for mere iltvolumen i forhold til brændstof og ekstra blandingsafstand for at stabilisere sig. Acetylen cutting torch tips engineered for premix flame delivery and propan skærebrænderspidser bygget til postmix-stil flammeblanding afspejle denne strukturelle forskel frem for at være udskiftelige varianter af den samme del.
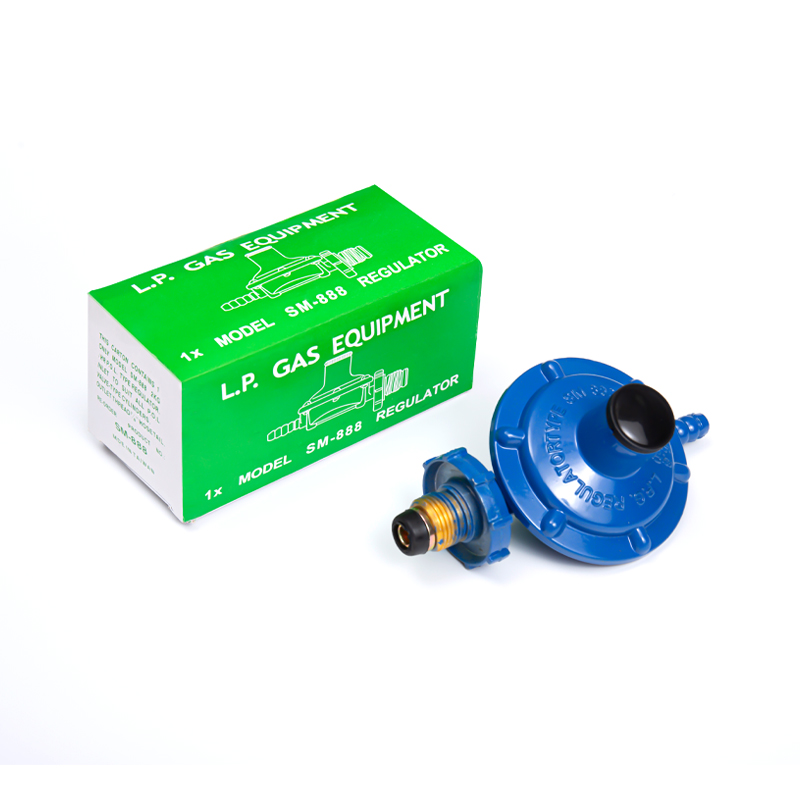
Regulatorer bærer den samme gasspecifikke logik. Hver er kalibreret til en bestemt gass trykområde og monteringsstandard, og at køre den forkerte gas gennem en forkert regulator risikerer at levere tryk, som downstream-udstyret aldrig blev klassificeret til. Gastrykregulatorer tilpasset specifikke brændgastyper tage højde for disse forskelle fra monteringen.
Flashback-afledere følger samme regel. Da brændstofgasser er forskellige i antændelighedsområde og hvor hurtigt en flammefront kan bevæge sig baglæns gennem en slange, tilbageslagsdæmpere vurderet til den gas, der faktisk er i brug skal sidde ved både regulatoren og brænderens ender af linjen. Et nærmere kig på flammetemperatur og forbrændingskarakteristikdata for hver brændstofgas viser, hvor forskelligt disse gasser opfører sig, når de først er antændt, og det er præcis grunden til, at udstyret bygget omkring dem ikke er udskifteligt. Den føderal oxy-fuel svejsning og skæresikkerhedsstandard sætter basiskravene til cylinderopbevaring og slangespecifikationer, der gælder uanset hvilken gas en butik kører.
Vælg den rigtige gaskombination til din butik
Der er ikke et enkelt korrekt svar på, hvilken skæregas en butik skal køre - beslutningen kommer ned til en håndfuld praktiske faktorer, der opvejer flammetemperaturen i sig selv.
- Pladetykkelse og gennemboringshastighed : Tyk plade og produktionsskæring favoriserer acetylens koncentrerede varme og hurtigere gennemboringstider.
- Arbejdscyklus : Butikker, der kører en lommelygte i længere strækninger, finder ofte, at propan eller naturgas er billigere at opretholde over et fuldt skift.
- Eksisterende infrastruktur : En butik med gasledninger hælder allerede til naturgas for at undgå cylinderlogistik.
- Brug med to formål : Butikker, der både svejser og skærer, har normalt acetylen ved hånden, da propan og naturgas ikke kan erstatte oxy-fuel svejsning.
Mange butikker ender med at køre mere end én brændstofgasopsætning og skifte baseret på det aktuelle job. Det, der betyder mere end at vælge en enkelt vinder, er at sørge for, at hver spids, regulator og tilbageslagsdæmper på faklen passer til den gas, der faktisk er tilsluttet - uoverensstemmende udstyr er, hvor problemer med flammekvalitet og sikkerhedsrisici begge starter.