En svejser samler en brænder op med en spids i størrelse 2, tænder den, sætter, hvad der ligner en neutral flamme, og afslutter stadig skiftet med en skåret kant, der skal slibes, og en perle, der revner langs tåen. Trykkene var efter bogen, pladen var ren, og intet på måleren så forkert ud. Det, der drev var selve oxyacetylenflammen, lidt for langt ind i ilt eller lidt for langt ind i acetylen.
Den korte version: flammen er defineret af oxygen-til-acetylen-forholdet i spidsen, ikke af regulatortallene alene. Tre flammer kommer ud af det forhold, neutrale, karburerende og oxiderende, og hver af dem bærer en anden temperatur, en anden kemi på det smeltede metal og et andet sæt job, det gør godt. Lær at aflæse keglerne, og de fleste skære- og svejsefejl bliver diagnosticeret inden det første gennemløb.
Hvorfor forholdet betyder mere end målerens aflæsning
Acetylen forbrændt i ren oxygen når omkring 3.200 til 3.500 °C (5.790 til 6.330 °F), varmere end propan, propylen eller naturgas i den samme fakkel. Dette overskriftsnummer gælder kun ved en blanding tæt på 1:1. Tilfør mere acetylen, og flammen afkøles let, mens den indre kegle vokser en fjer af uforbrændt kulstof. Giv mere ilt, og keglen forkortes, flammen bliver hårdere, og fri ilt begynder at angribe stålet.
En regulatormåler viser, hvad der er tilgængeligt ved indløbet, ikke hvad der ankommer til åbningen. Slangelængde, spidsstørrelse og en delvist blokeret spids ændrer alle leveringen. Derfor slutter enhver lydprocedure med den samme instruktion: juster visuelt, ved faklen, med flammen tændt og spil på værket.
De tre oxyacetylenflammer side om side
| Flamme | Ilt til acetylen | Hvad du ser | Typisk arbejde | Risiko ved forkert anvendelse |
|---|---|---|---|---|
| Neutral | Omkring 1:1 | To skarpt definerede kegler, lys hvid-blå indre kegle, ingen fjer | Skæring og svejsning af blødt stål, lodning med flusmiddel, generel opvarmning | Lav risiko; let oxidation på aluminium |
| Karburering | Acetylen-rig, omkring 0,8 til 0,9:1 | Tre zoner: indre kegle, hvidlig fjer, ydre konvolut; kan sode | Aluminium, nikkellegeringer, støbejernsreparation, hardfacing, højkulstofstål | Kulstofopsamling, sod i snittet, hårde revnefølsomme svejsninger |
| Oxiderende | Iltrig, omkring 1,2:1 eller mere | Kort, skarp, blegere indre kegle, kraftigere sus, mindre konvolut | Messing og bronze, hulning, tørklæder, nogle hurtige klipninger | Afkulning, brændte legeringselementer, porøse svejsninger, bred ru snit |
Behandl den midterste kolonne som udgangspunkt. To operatører kan indstille det samme nominelle forhold og stadig se forskellige keglelængder, fordi spidsslid og gasrenhed flytter den synlige grænse. Keglerne, ikke tallene, er det rigtige instrument.
Neutral flamme: basislinjen til at mestre først
Åbn acetylenet, tænd det, tilsæt derefter ilt, indtil fjeren lige forsvinder, og to rene kegler er tilbage: en lys indre kegle og en blegere ydre kappe. Ingen hvæsen, ingen sod, ingen lysere i spidsen. Det er neutralt.
Det er flammen, du falder tilbage på, fordi den hverken tilfører kulstof eller stripper den. Skæring i blødt stål, mest smeltesvejsning, flusslodning og generel opvarmning sidder alle behageligt i den. Til skæring er neutral den sikre standard. En let oxiderende flamme skærer hurtigere, men kernevæggene kommer mere ru ud, og kanten hærder, hvilket koster tid på bearbejdningsstadiet.
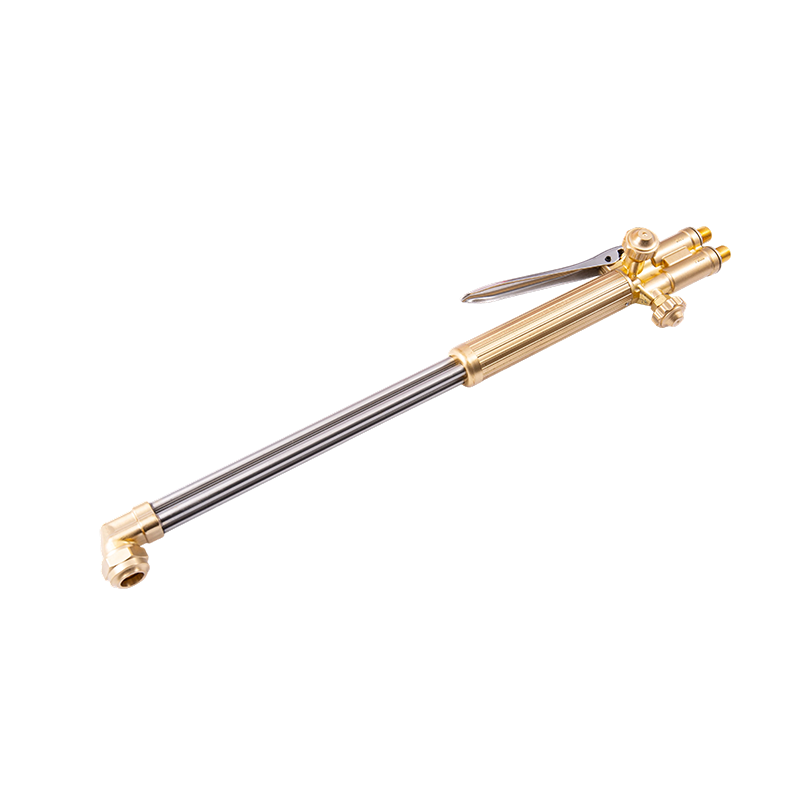
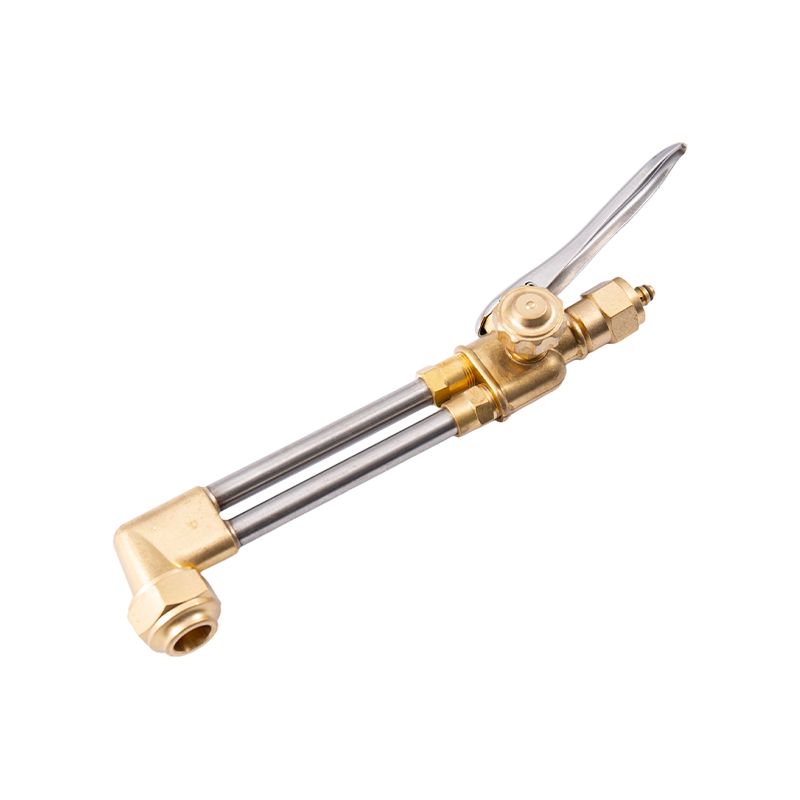
Vedhæftningen betyder lige så meget som indstillingen. Et todelt skæreudstyr såsom en A212 håndterer plade fra et par millimeter op til tung sektion på et håndtag, hvilket holder forholdet konsistent mellem operatører og skift.
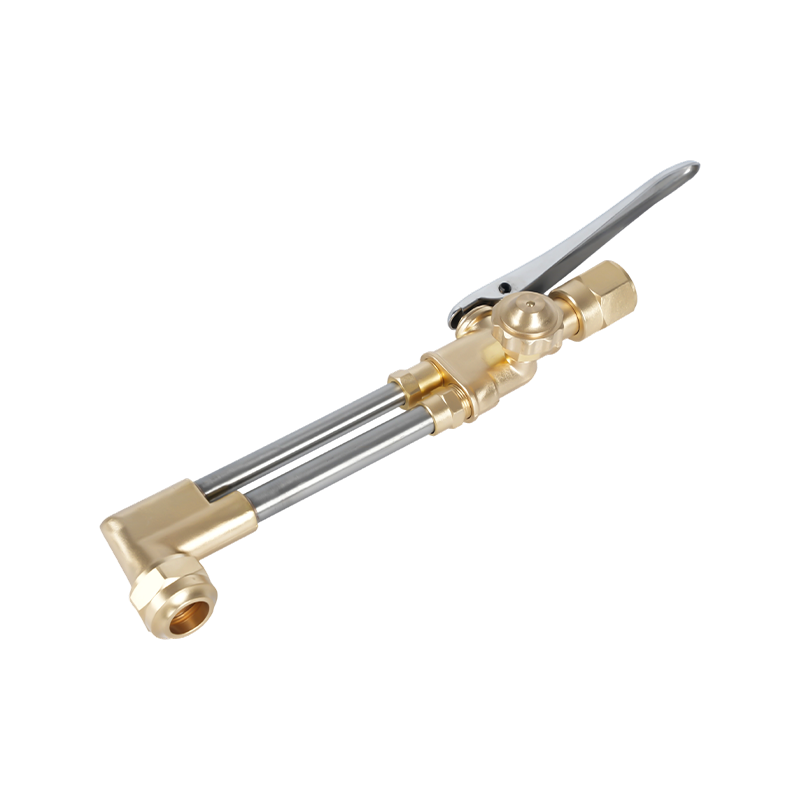 A212 Heavy Duty skæretilbehør til oxyacetylen og propan Smedet messinghus og rustfri stålventiler giver holdbarhed til svær pladeskæring op til 200 mm med ensartet ydeevne på tværs af operatører og skift. Se produkt →
Hvis snitfladen viser en smal, ren træklinje og en skarp overkant, var flammen tæt på neutral. Ujævne kanter og tungt slagg betyder normalt, at flammen var forkert, før rejsehastigheden var.
Karburerende flamme: ekstra acetylen, ekstra pleje
Åbn acetylenet en brøkdel forbi ilten, og en tredje zone vises, en hvidlig fjer sidder mellem den indre kegle og den ydre kappe. Den fjer er uforbrændt kulstof, og den gør to ting på én gang: den sænker iltpotentialet ved poolen, og den afsætter kulstof på metallet.
Brugt bevidst er det det rigtige valg til aluminium, nikkel og høj-nikkel legeringer, støbejernsreparation og hardfacing, hvor en mildt reducerende atmosfære beskytter det smeltede bassin. På kulstof- og værktøjsstål opvejer en kort fjer kulstofforbrændingen under svejsning.
Fælden anvender den på stål med lavt kulstofindhold, fordi det ser mildere ud. Carbon pick-up hærder svejsningen og gør den mere revnefølsom, og sod efterladt i en kerf forårsager ufuldstændig sammensmeltning ved næste gennemløb. Hold fjeren kort, ikke længere end cirka halvanden gange den indre kegle, og tør emnet af, hvis der opstår sod.
Oxiderende flamme: kort, skarp og let at overdrive
Tilføj for meget ilt, og den indre kegle forkortes og skærpes, sedlen stiger, og den ydre hylster trækker ind. Mange operatører skaber denne flamme ved et uheld, når de åbner ilten for tidligt eller sætter trykket over tipdiagrammet.
Med vilje hører den hjemme på messing og bronze, hvor en oxiderende atmosfære undertrykker zinkdampning, og på udskæring og tørklæder, hvor der ønskes aggressiv varme. På stål er det ætsende. Kulstof brænder ud af overfladelaget, legeringselementer oxiderer, og resultatet er en porøs svejsning med slagger fanget under kanterne. En granulær grå hud på det afskårne ansigt og en snit bredere end diagrammet forudsiger er begge tegn på, at blandingen har svinget for langt.
Indstilling, aflæsning og nedlukning af flammen
- Inspicer spidsen: åbningen rund, sædet rent, O-ringene intakte. Rengør med en ordentlig spidsrens, aldrig et bor.
- Indstil regulatortrykket fra brænderproducentens tipdiagram, og hold acetylen på eller under 1 bar (ca. 15 psi).
- Skyl begge ledninger i et sekund eller to for at rense luft og gammel gas.
- Åbn acetylenbrænderventilen omkring en kvart omgang og tænd med en tænder, ikke en lighter.
- Tilsæt ilt, indtil fjeren forsvinder, og finjuster derefter på et skrotstykke af samme stål.
- Juster til jobbet: en kort fjer til karbureringsarbejde, en kortere kegle til oxiderende arbejde.
- Luk først for acetylen, derefter for oxygen, udluft derefter ledningerne og luk cylinderventilerne.
To vaner forhindrer de fleste overraskelser. Kontroller først flammen igen efter hvert spidsskift eller gentilslutning af slange, fordi leveringen ændres. For det andet, hold en testkupon af det faktiske materiale i nærheden; en flamme, der ser perfekt ud i fri luft, kan læse meget forskelligt mod en køleplade.
Hardware, der holder flammen gentagelig
Flammen er kun så stabil som de dele, der fodrer den. Et slidt spidssæde trækker luft forbi gevindet, en opsvulmet O-ring ændrer blandingen mellem omgange, og en forkert spids og fastgørelse flytter forholdet for alle, der tager brænderen op. På en produktionsbænk viser den afvigelse sig som en inkonsistent skærbredde længe før nogen har mistanke om gassen.
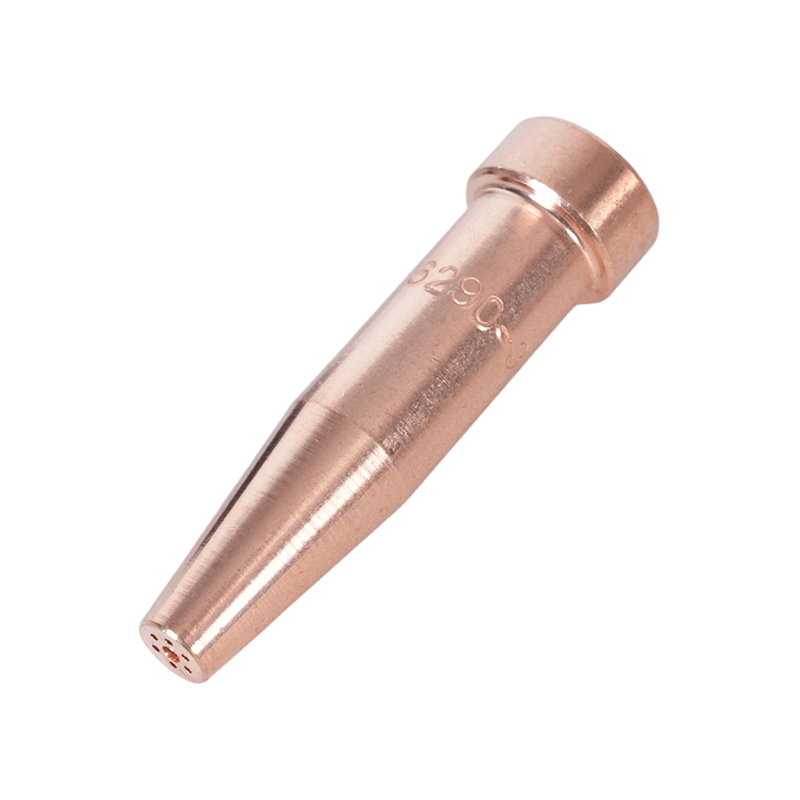
Acetylenspidser er dimensioneret efter åbning og efter brug. En serie til generelle formål såsom 1101 dækker de almindelige pladetykkelser, der findes i fabrikations- og reparationsværksteder, mens kraftige serier passer til tykkere sektioner og længere kontinuerlige snit.
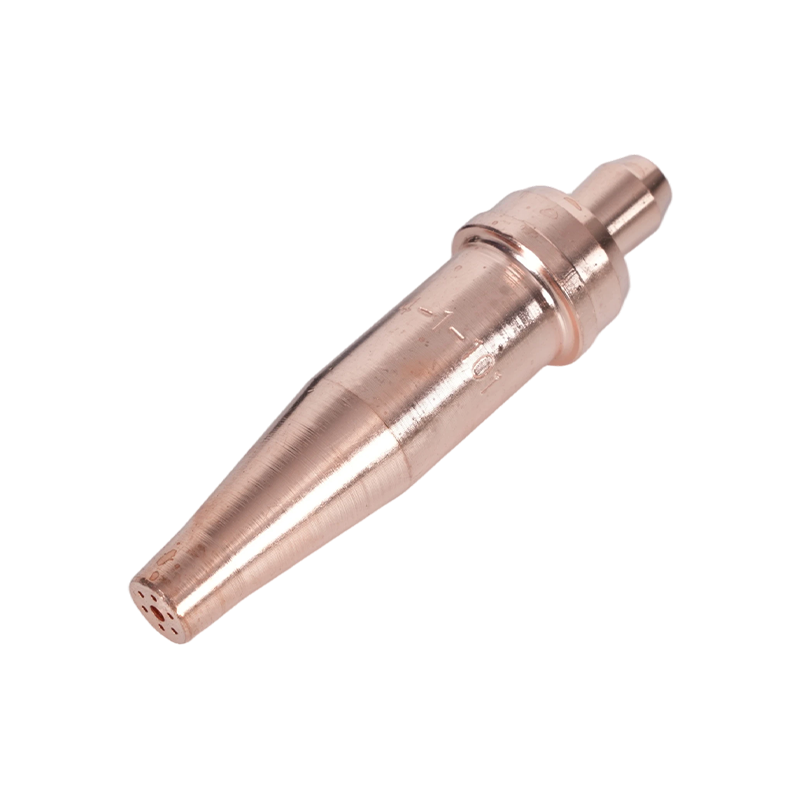 1-101 serie acetylen brænderspidser til 5–200 mm skæring Dækker 5–200 mm plade med 76 mm længde og passer til A217, A218, A219, A246, A212 og A800 brændere til fabrikations- og reparationsarbejde. Se produkt →
Forbrugsvarer fortjener den samme opmærksomhed som brænderens krop. At vælge den rigtige størrelse, placere den firkantet og udskifte den ved det første tegn på spartling er beskrevet mere i dybden i denne guide til valg og vedligeholdelse af skærebrænderspidser , som er værd at læse sammen med tipskemaet.
For købere, der specificerer sæt på tværs af et værksted, er den praktiske kontrol ensartethed: samme håndtagsgrænseflade, samme tilbehørsserie, samme spidsnummerering, så en flammeindstilling optaget på en bænk kan gengives på en anden.
Sikkerhedspunkter, der ændrer flammeadfærd
Flashback er den fejltilstand, der betyder mest, og det er et flammeproblem snarere end et gasproblem. En flammefront, der rejser tilbage op ad slangen, forvandler en lille fejl til en cylinderbegivenhed. Kontraventiler bremser gasvendingen, men stopper ikke en flammefront; kun en ordentlig arrestor gør. Monter dem ved regulatorudgangen og, hvor risikovurderingen kræver det, også ved brænderens indløb.
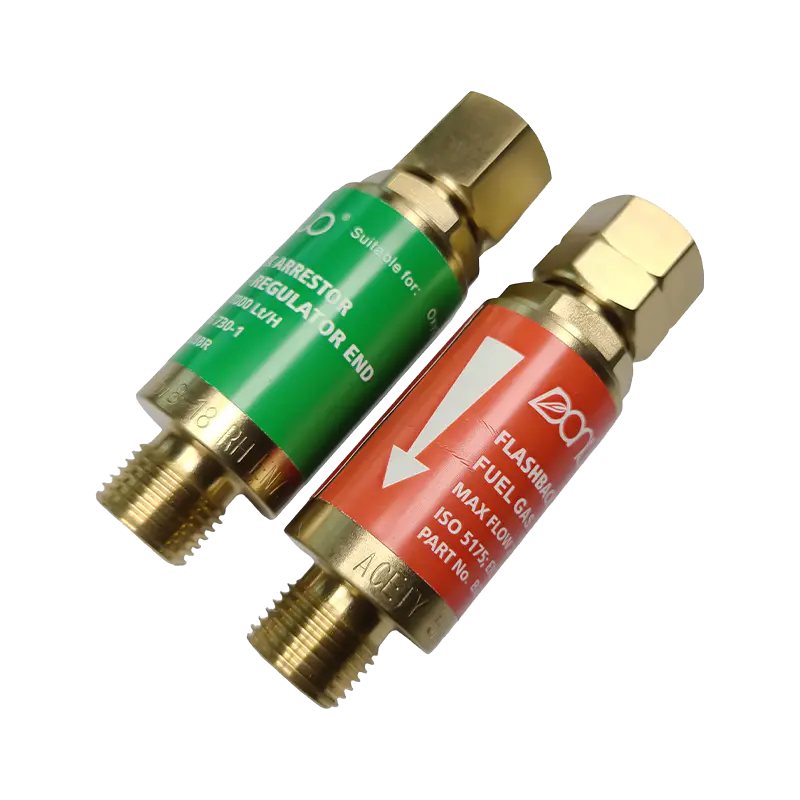 B288 Series Oxy Acetylen Flashback Arrestor Forhindrer tilbageslag og omvendt gasstrøm med modeller for oxygen (7000 L/t) og brændstofgas (2600 L/t) i flere gevindstørrelser, hvilket beskytter operatører og udstyr. Se produkt →
Kør aldrig acetylen over ca. 1,5 bar (ca. 15 psi) ved slangen, da fri acetylen bliver ustabil ved højere tryk. Hold cylindrene oprejst og sikret, hold fedt og olie væk fra iltfittings, og brug den korrekte nuance af filterlinsen til arbejdet. En flamme, der springer, fløjter eller skifter farve af sig selv, er et stop-arbejde-signal, ikke noget at justere omkring.
Flammeindstilling er en færdighed, der måles i sekunder, men den bestemmer skærekvalitet, svejsegodhed og forbrugsvarelevetid på tværs af et helt værksted. Hvis du standardiserer fakler, spidser og afledere til en produktionslinje, eller har brug for dele lavet efter dine egne tegninger og gasspecifikationer, kan teamet kontaktes via kontakt side med dine detaljer.