Når du står foran en produktionsplan, og en svejser venter på den rigtige brænder, er det første spørgsmål ikke, hvilken proces der ser bedre ud på papiret. Det er, hvilken en dine operatører kan køre konsekvent, og hvad det valg koster dig i omarbejde. Det korte svar er: på MIG smelter en kontinuerligt tilført tråd ind i samlingen, hvilket gør den hurtigere og nemmere at lære. På TIG forbliver en wolframelektrode solid, og en fyldstang tilføjes separat, hvilket giver dig mere kontrol, men kræver mere dygtighed. Den enkelte forskel driver hver anden sammenligning mellem dem.
Hvad der faktisk sker i buen
MIG står for Metal Inert Gas og kaldes også GMAW. En spole af massiv tråd føres gennem en pistol, der dannes en bue mellem tråden og emnet, og selve tråden smelter ind i svejsningen. Du indstiller trådfremføringshastigheden og spændingen; beskyttelsesgas, enten argon, CO2 eller en blanding, beskytter den smeltede pool mod luften. Dette skaber en ren proces med høj aflejring.
TIG står for Tungsten Inert Gas og kaldes også GTAW. En lysbue slås mellem en wolframelektrode og emnet, men wolframen smelter ikke. Svejsebassinet laves ved at smelte basismetallet, og du tilsætter spartelmasse fra en separat stang med din frie hånd. Ren argon er den sædvanlige beskyttelsesgas, og en fodpedal eller trigger styrer strømstyrken, efterhånden som svejsningen skrider frem.
Fordi fyldstoffet er adskilt i TIG, er varmetilførslen mere overskuelig. Fordi tråden er selvfødende i MIG, opretholdes buen af trådfremføringen, og operatøren har mindre at tænke på. Det forklarer, hvorfor MIG naturligvis er velegnet til længere, tykkere, større volumen arbejde, mens TIG finder sin niche i præcise tynde eller svære at svejse metaller.
| Aspekt | MIG svejsning | TIG svejsning |
|---|---|---|
| Elektrode | Forbrugstråd, fremført kontinuerligt | Ikke-forbrugende wolframelektrode |
| Fyldningsmateriale | Smeltetråd er fyldstoffet | Påfyldningsstang tilføjes i hånden separat |
| Beskyttelsesgas | Argon, CO2 eller blandet gas | Argon eller argon-helium |
| Strømstyring | Indstillinger for spænding og trådfremføring | Fodpedal eller fingerspidskontrol |
| Kompetencekrav | Lavere, mere tilgivende | Højere, har brug for hånd-øje-fod-koordination |
Hvordan forskellen påvirker din butik
Svejsehastighed og afsætningshastighed
MIG fylder en samling hurtigt, fordi wiren leverer metal nonstop. I 5 mm kulstofstål kan en dygtig MIG-operatør ofte lave et solidt gennemløb, mens TIG ville kræve flere passager og mere tid. MIG kører også godt ved højere rejsehastigheder, hvorfor det er det sædvanlige valg til strukturel fremstilling og kropspaneler.
Kvalitet, efterbearbejdning og operatørens indlæringskurve
TIG producerer ikke sprøjt, hvilket betyder ingen slibning eller stålbørstning mellem omgangene, og det efterlader en ren overflade, der passer til maling og poleret rustfrit. MIG vil nogle gange sprøjte, og sprøjt bliver en omkostning, når produktet kræver kosmetisk efterbehandling. TIG er nemmere at kontrollere på rodpas og på metaller, der er følsomme over for varme, men det er sværere at lære, fordi det bruger både hænder og en fod.
Hvor hver proces giver mere mening
- Tyndt ark fra ca. 0,5 til 3 mm favoriserer normalt TIG, da den lavere varmetilførsel reducerer gennembrændingen.
- Plade fra omkring 3 mm og tykkere favoriserer almindeligvis MIG, fordi produktiviteten betyder mere, og materialet kan absorbere hurtigere varme.
- Aluminium i tykkere målere er ofte MIG med en spolepistol; tyndere aluminiumsdele er ofte TIG for bedre kontrol over svejsebadet.
- Rustfrit stål, der skal se ensartet ud på indersiden af et rør eller en beholder, er en TIG-applikation.
Udstyr og forbrugsstoffer: Omkostningerne side om side
Indkøbsprisen på maskinen er kun en del af billedet. I produktionen afgør forbrugsvarer, gas og arbejdstimer normalt, hvilken proces der er mere økonomisk for din butik.
| Omkostningsfaktor | MIG | TIG |
|---|---|---|
| Strømkildetype | Konstant spænding / trådføder | Konstant strøm |
| Ekstra maskine | Trådføder og pistol | fakkel; vandkøling til høje arbejdscyklusser |
| Forbrugsvarer | Trådspoler, kontaktspidser, liner | Wolframelektrode, påfyldningsstænger, gaskopper |
| Gasforbrug | 15 til 25 CFH argon/CO2 | 10 til 20 CFH af ren argon |
| Operatøromkostninger | Lavere med mindre erfarne operatører | Højere, når der kræves dygtige svejsere |
Hvis arbejdskraften er dyr, og gennemløbet er kritisk, vinder MIG på det meste stål og noget rustfrit arbejde. Hvis efterbearbejdning og udseende er det, der driver budgettet, viser TIG sig ofte at være billigere pr. acceptabel svejsning, selvom det koster mere i timen.
Forvarmning, gaskontrol og udstyr omkring svejsningen
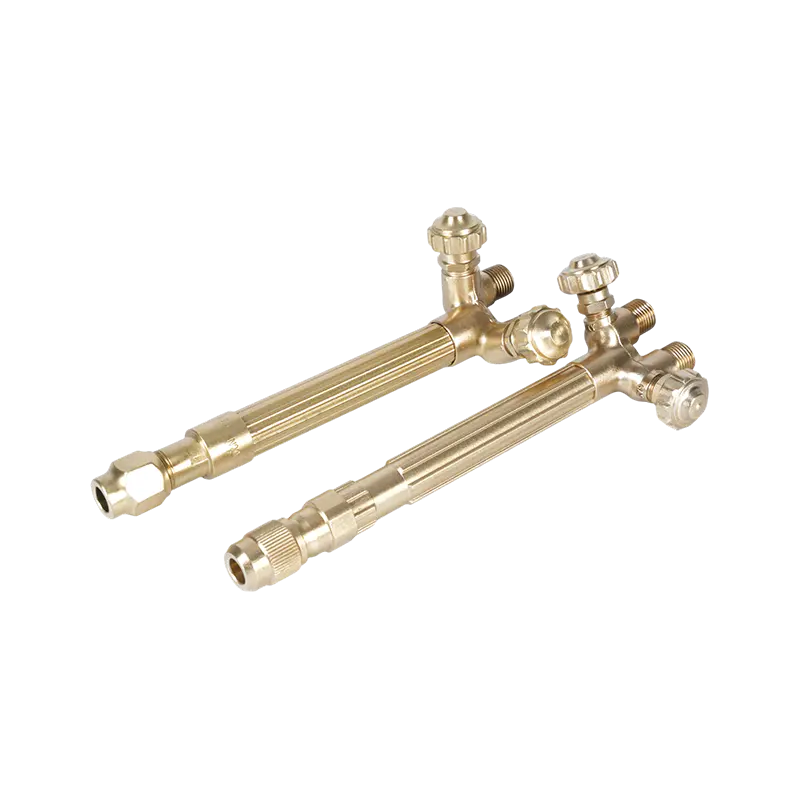
Selv når selve sammensmeltningen er MIG eller TIG, er arbejdscellen aldrig kun svejsemaskinen. Et typisk eksempel er en tung aluminium eller tyk rustfri del, der skal forvarmes før rodgennemløbet, for at mindske risikoen for svejserevner og for at få poolen til at sidde ordentligt. En kompakt oxy-acetylen varmebrænder er en almindelig måde at bringe sektionen op til temperatur på gulvet uden at komplicere svejseopsætningen.
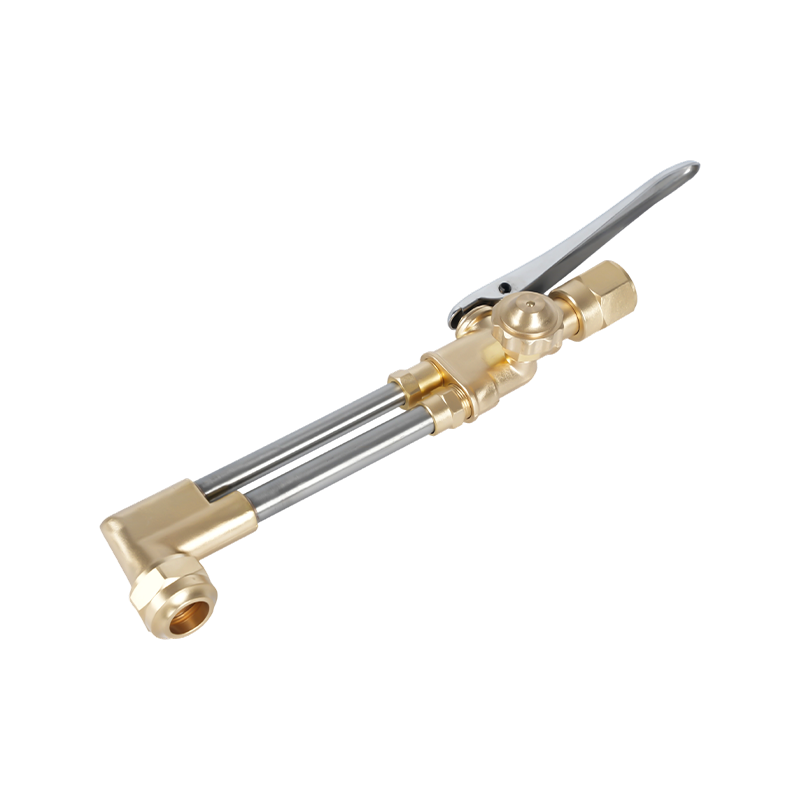
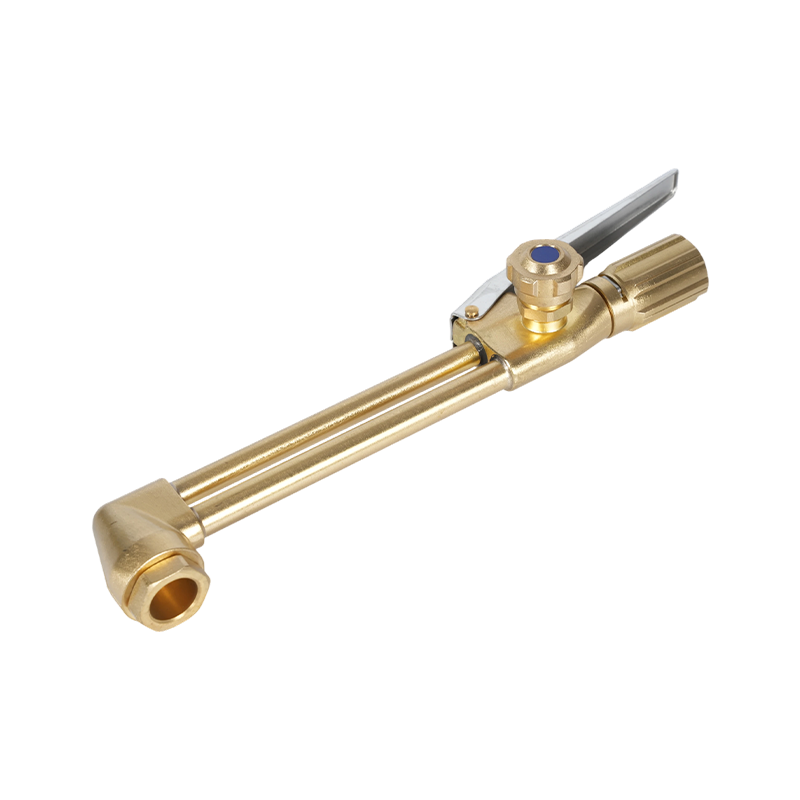
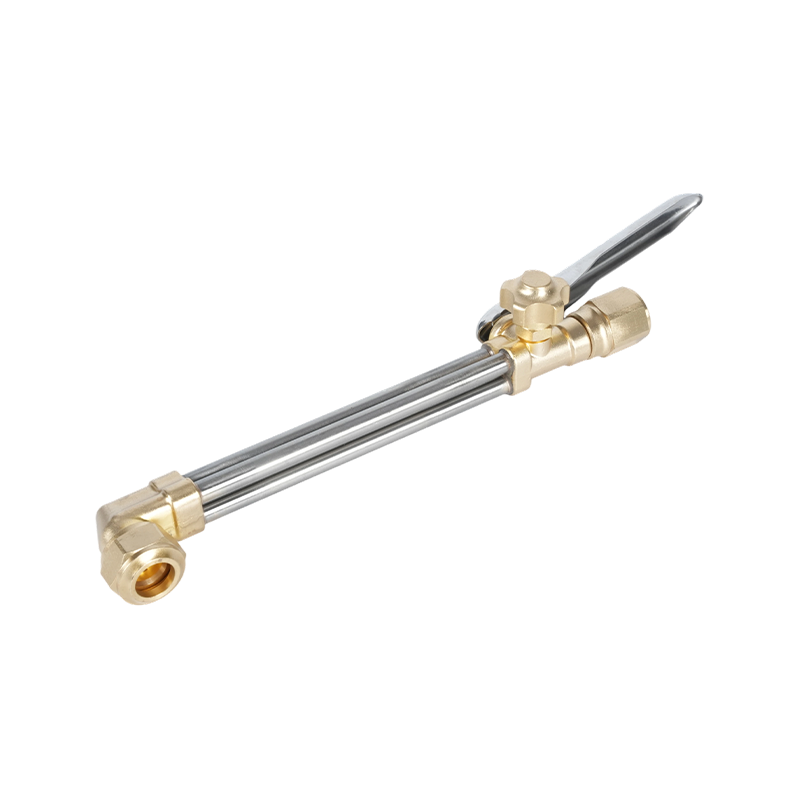
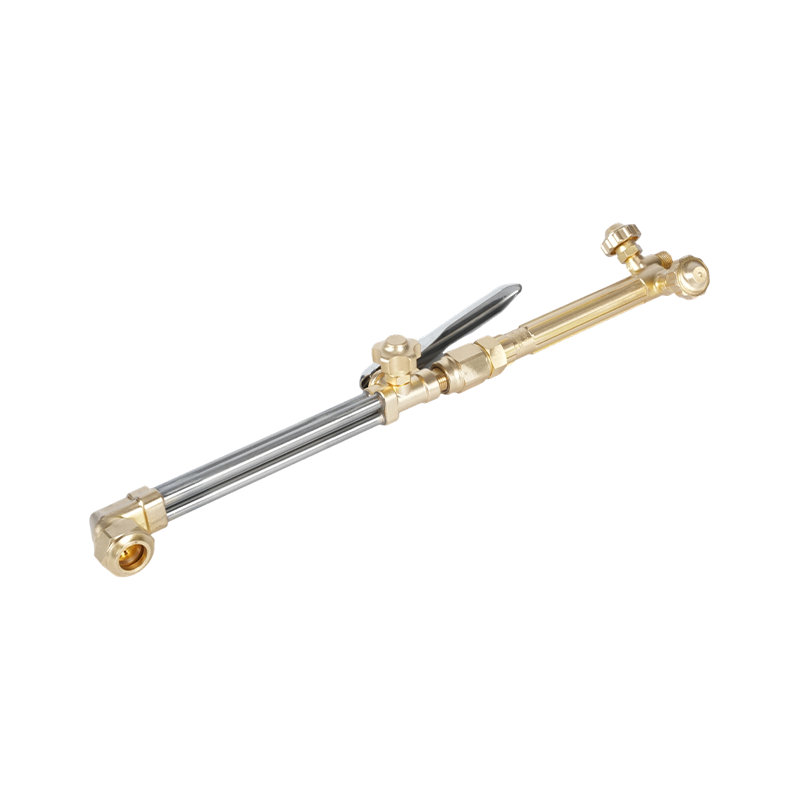
 HE-505 Heavy Duty Oxy Acetylen Varmebrænder til forvarmning og svejsning Denne kompakte brænder giver kontrolleret flamme til forvarmning af tykke metaller før svejsning, hvilket reducerer risikoen for revner. Den håndterer også lodning, udglødning, opretning og optøning, hvilket gør den til en alsidig tilføjelse til din arbejdscelle. Se produkt →
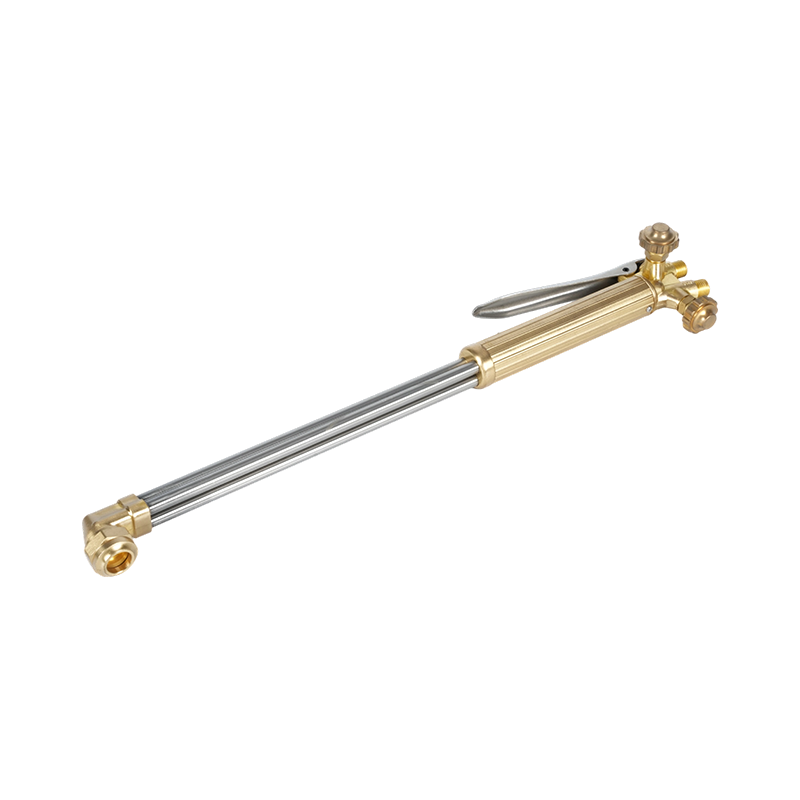
Varmebrændere og gasstyringsudstyr leveres ofte af den samme producent, der fremstiller skæreudstyr, brænderhåndtag og trykregulatorer. Den proces, du vælger, er ikke den eneste beslutning: de understøttende værktøjer skal være pålidelige, når tidsplanen er stram.
Tage beslutningen: Hvad skal du fortælle dit indkøbsteam
Vælg MIG, når produktionsvolumen er høj, materialetykkelsen er over ca. 3 mm, sprøjt er acceptabelt, og du har en begrænset pulje af højtuddannede operatører. Vælg TIG, når svejseudseende er et krav, vægtykkelsen er lav, materialet er varmefølsomt, eller den færdige samling skal fungere i en korrosiv eller mekanisk krævende service.
I en blandet butik holder mange teams begge processer tilgængelige. TIG kan klare rodgennemløbet på røret og det rustfri arbejde, der skal se glat ud, mens MIG bærer de tunge filetsvejsninger. Afvejningen handler ikke om at finde den ene perfekte proces; det handler om at matche processen til den del, volumen og den tilgængelige operatør.
Når du vurderer en leverandør af svejse- eller skæreudstyr til en OEM-produktionslinje, ligger værdien i at finde en producent, der kontrollerer den fulde bearbejdnings- og smedeproces. Evnen til at bygge brugerdefinerede brænderhåndtag, varmebrændere og gasskærende komponenter internt er det, der gør indkøb mere forudsigeligt. Hvis du diskuterer et tilpasset leveringsarrangement, så tal med vores ingeniørteam om dine tegninger og produktionskrav.